模具分型面贴合紧密,无溢料、无飞边,成型产品外形完整、无需二次修整。冷却系统均匀排布,产品冷却定型快速均匀,有效杜绝冷却不均导致的变形、翘曲,批量产品一致性极强。在精密中空配件生产中,壁厚均匀度直接决定产品的抗压强度、密封性、使用寿命,精密吹塑模具通过***工艺优化与精度管控,保障中空塑胶件的结构品质与尺寸精度,满足精密设备中空配件的使用标准,是小型精密中空塑胶件量产的**工装。二十九、精密真空吸塑模具贴合精度与精密包装载体应用精密真空吸塑模具是**精密吸塑产品的**成型工装,依托精细型腔结构与真空吸附工艺,实现塑胶片材精细贴合定型,成型产品贴合度高、外形精细、平整度好、尺寸统一,主要用于精密产品包装托盘、微型零件定位吸塑、**产品防护载体量产。普通真空吸塑模具型腔精度低、吸附不均,成型产品极易出现拉伸变形、深浅不一、定位槽偏移、表面凹凸等问题,无法满足精密零部件的定位包装需求,而精密真空吸塑模具型腔经过精细打磨、尺寸校准,型腔深度、槽位间距、定位轮廓完全贴合产品外形,精度误差极小。模具真空吸附孔均匀排布、吸力均衡,塑胶片材吸附过程受力均匀、同步拉伸,无局部过度拉伸、局部吸附不到位的问题。对称流道适配多腔模具生产。苏州精密模具技术参数
四十八、精密压铸模具粘模冲蚀缺陷治理与品质优化精密铝合金、锌合金、镁合金压铸模具长期接触高温熔融金属,极易出现粘模、型腔冲蚀、表面拉伤、积碳、龟裂等缺陷,粘模会导致压铸产品表面拉伤、缺料、变形、尺寸偏差,型腔冲蚀会造成模具表面损伤、精度衰减,是压铸模具量产品质下降、寿命缩短的**痛点,需要针对性开展缺陷治理与长效品质优化工作。压铸模具粘模的**成因是高温金属熔体与模具型腔表面发生物理吸附、化学粘合,熔体温度过高、模具表面光洁度不足、脱模剂喷涂不均、型腔温度失衡,都会加剧粘模现象;而高速高压的金属熔体长期冲刷型腔壁面,会造成型腔表面冲蚀、磨损、微观龟裂,逐步破坏模具精度与表面平整度。针对粘模缺陷,首先优化模具表面处理工艺,对型腔进行超精抛光、镀硬铬、氮化硬化处理,提升型腔表面光洁度、硬度与抗粘附能力,减少金属熔体吸附粘合;优化脱模剂喷涂工艺,精细控制喷涂位置、喷涂量、喷涂均匀度,形成均匀防护膜,隔离熔体与模具表面。针对型腔冲蚀、龟裂问题,优化浇注系统与排气系统,改变熔体冲刷角度,避免熔体长期直冲单一型腔区域,分散冲刷力度;精细调控模具温度,避免模具温差过大导致的热疲劳龟裂。张家港大型精密模具数字检测捕捉微米尺寸误差。
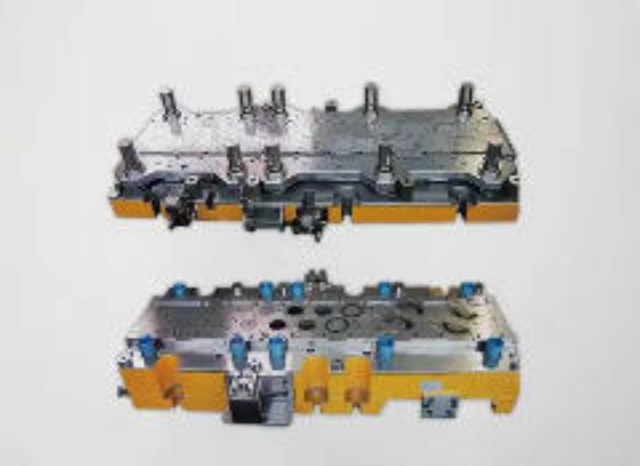
多腔平衡成型技术是保障多腔模具各型腔成型精度统一、品质一致的**关键,也是**多腔精密模具的**技术壁垒。普通多腔模具流道设计不对称、分流不均,导致不同型腔熔体填充速度、压力、温度存在明显差异,出现部分型腔填充饱满、部分型腔缺料、部分产品尺寸偏大、部分产品缩水的批量偏差问题,无法满足精密量产标准。**精密多腔模具采用**几何平衡+流变平衡**双重优化技术,几何层面采用完全对称式流道布局,所有型腔流道长度、直径、转角、阻力完全一致,保障熔体分流均匀;流变层面依托流体仿真,结合熔体流动特性微调局部流道参数,补偿不同位置的流动损耗,实现动态流量平衡。同时多腔模具型腔加工采用统一研磨、统一校准工艺,所有型腔尺寸、粗糙度、平整度、结构参数完全一致,杜绝型腔本身存在的加工误差。模具冷却系统采用分区均衡布局,每个型腔**匹配水路,保障各型腔冷却速度、温度完全统一,收缩率一致。定位系统、顶出系统、排气系统全域对称设计,各型腔运行状态、脱模效果、排气效率无差异。量产工艺上采用分段式精细注塑参数,适配多腔填充特性,稳定各型腔成型压力与速度。通过全套平衡成型技术。
精密模具拓展深度详解二十段落(每段600字以上)三十一、精密模具钢材选型标准与精度寿命关联性分析精密模具的成型精度、稳定性与使用寿命,**取决于模具钢材的选型与热处理工艺,是模具精密化生产的基础前提,区别于普通模具选用的普通碳钢、劣质模具钢,**精密模具对钢材纯净度、硬度均匀性、耐磨性、韧性、热稳定性有着***严苛的选型标准。目前行业主流精密模具**钢材包含NAK80、S136、H13、P20、718、SKD61、SKD11等特种模具钢,不同钢材的物理特性、加工性能、适配场景差异***,需根据模具类型、成型材质、量产工况精细匹配。其中S136镜面不锈钢钢料耐腐蚀、抛光性能较好、**结构均匀,经过超精研磨后可达到镜面光学级别,主要用于医疗模具、光学模具、透明件精密注塑模具,能够长期适配无菌、高洁净、高透光的成型工况,不易锈蚀、不易产生表面瑕疵。NAK80预硬镜面钢无需整体淬火,硬度均匀稳定、加工性能优异、变形量极小,适合高精度外观塑胶模具、多腔精密模具,可有效保障多型腔尺寸一致性。SKD11高硬度冷作模具钢耐磨性、抗压性极强,抗崩角、抗变形能力突出,是精密冲压模具、端子模具、冷锻模具的**用材,适配高速高频次冲压量产工况。科学排气保障熔体饱满填充。
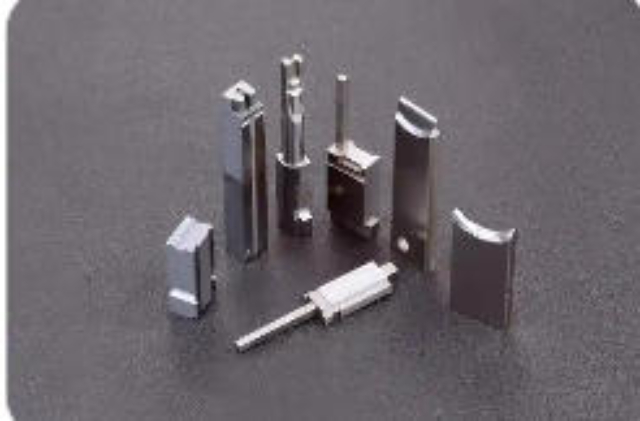
能够实现复杂结构、微小尺寸、薄壁异形、高密封、高透光等特殊零部件的规模化量产,大幅降低人工精加工成本,提升产品良品率与市场竞争力,推动制造业从粗放量产向精细化、**化、智能化转型。二、精密两板注塑模具结构原理与量产适配优势精密两板注塑模具是塑胶精密模具体系中基础且应用***的高精度成型工装,整体结构简洁规整、分型逻辑清晰、装配精度较高,是各类简易高精度塑胶零部件量产的**设备。整套模具由定模、动模两大**板块组成,无复杂的抽芯、脱料、热流道辅助结构,分型面平整统一,开合模轨迹精细可控,能够有效规避复杂结构带来的对位偏差与成型误差,完美适配尺寸严苛、结构规整的精密塑胶件生产。在加工制造环节,精密两板注塑模具的模板平行度、型腔平整度、导柱导套配合间隙均经过微米级精密校准,所有装配配件采用标准化高精度配件,模具开合模顺畅无卡顿、无偏移、无晃动,长期高频作业依然可以保持稳定的成型精度。该模具的**成型逻辑为塑胶熔体经主流道直接进入型腔,保压冷却后动模与定模直接分离,顶出系统平稳推出产品,整个成型流程简洁**,熔体填充均匀、冷却速度一致,产品内应力极低,有效避免缩水、变形、翘曲等成型缺陷。标准试模排查模具成型隐患。张家港大型精密模具
合理排气规避产品成型气孔。苏州精密模具技术参数
专门用于医用无菌耗材、精密医疗零部件量产,具备无粉尘、无残留、易清洁、耐腐蚀、高精度的**特性。在原材料选材上,医疗模具全部采用食品级、医疗级特种模具钢材,钢材纯净度高、无杂质、耐腐蚀、耐高温**,不会与医用塑胶原料发生化学反应,杜绝有害物质析出,完全符合医疗产品安全标准。模具结构采用无死角、无凹槽、无积尘设计,整体拼接紧密、缝隙极小,表面经过镜面抛光处理,光洁度达到前列标准,无毛刺、无划痕、无残留死角,可快速清洁消毒,有效避免**滋生、粉尘堆积,保障产品无菌洁净。在成型工艺上,医疗模具流道均衡、冷却均匀,成型产品尺寸精细、壁厚规整、无瑕疵、无杂质,批量生产一致性极强,能够满足医用配件的高精度装配与无菌使用需求。同时模具可耐受反复高温消毒、高压**工况,长期使用不会出现锈蚀、老化、变形等问题,使用寿命稳定。其**适配产品包含医用注射器配件、输液器精密零部件、无菌防护配件、医用检测耗材、微型医疗仪器外壳等,这类产品直接接触人体,对洁净度、安全性、精度、一致性要求***严苛,普通民用模具完全无法满足生产标准。精密医疗注塑模具从源头保障医用耗材的安全性、规范性、精细性。苏州精密模具技术参数
正之诺智能科技(昆山)有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的数码、电脑行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**正之诺智能科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
模具双色结合区域采用专属密封镶件结构,贴合紧密、间隙极小,杜绝熔体渗透串色、溢边问题;针对软...
【详情】细微纹路、微型槽位、小孔结构精细复刻,成型产品细节完整无缺失,表面光洁度优异,无需打磨、抛光...
【详情】在材质适配层面,模具可适配软硬胶结合成型,硬质塑胶作为结构基材保障产品强度,软性**、TPU...
【详情】结构强度与稳定性远超传统注塑产品。同时该工艺可大幅减少塑胶原料用量,减轻产品自重,缩短冷却成...
【详情】根据精度等级与应用场景可分为普通抛光、精细抛光、镜面抛光、光学超精抛光四大类别,不同抛光工艺...
【详情】预留均匀加工余量,规避切削应力导致的板材变形;其次进行半精加工,细化型腔基础轮廓,释放材料内...
【详情】