- 品牌
- 控为
- 型号
- 齐全
2)1台可编程逻辑控制器为主站,其他同型号可编程逻辑控制器为从站,构成主从式可编程逻辑控制器网络; [5]3)可编程逻辑控制器网络通过特定网络接口连接到大型DCS中作为DCS的子网; [5]4)**可编程逻辑控制器网络(各厂商的**可编程逻辑控制器通信网络)。 [5]为减轻CPU通信任务,根据网络组成的实际需要,应选择具有不同通信功能的(如点对点、现场总线)通信处理器。 [5]4、编程功能离线编程方式:可编程逻辑控制器和编程器公用一个CPU,编程器在编程模式时,CPU只为编程器提供服务,不对现场设备进行控制。完成编程后,编程器切换到运行模式,CPU对现场设备进行控制,不能进行编程。温度、压力、流量等连续变量的闭环控制(如化工反应釜、锅炉系统)。张家港巨型PLC控制系统联系方式
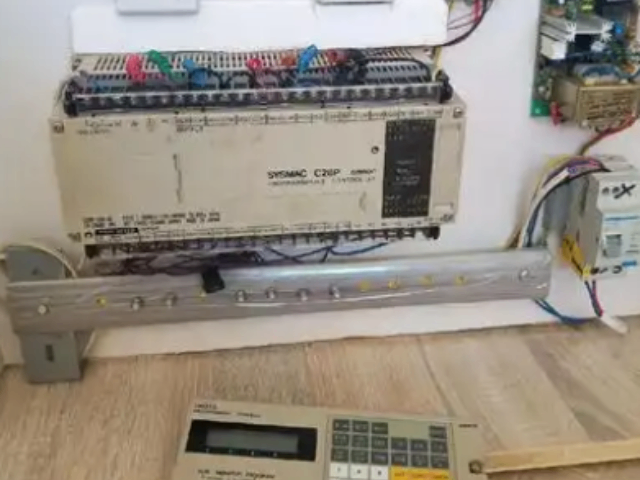
20世纪末期,可编程逻辑控制器的发展特点是更加适应于现代工业的需要。这个时期发展了大型机和超小型机、诞生了各种各样的特殊功能单元、生产了各种人机界面单元、通信单元,使应用可编程逻辑控制器的工业控制设备的配套更加容易。 可编程逻辑控制器实质是一种**于工业控制的计算机,其硬件结构基本上与微型计算机相同,基本组成如图1所示,基本构成详细描述如下: [6]电源电源用于将交流电转换成PLC内部所需的直流电,大部分PLC采用开关式稳压电源供电。 [6]工业园区安装PLC控制系统联系方式工业级设计,抗干扰能力强,适应恶劣环境(如高温、振动、电磁干扰)。
1969年,美国数字化设备公司研制出***台可编程控制器(PDP-14),在通用汽车公司的生产线上试用后,效果***;1971年,日本研制出***台可编程控制器(DCS-8);1973年,德国研制出***台可编程控制器;1974年,中国开始研制可编程控制器:1977年,中国在工业应用领域推广PLC。 [3]**初的目的是替代机械开关装置(继电模块)。然而,自从1968年以来,PLC的功能逐渐代替了继电器控制板,现代PLC具有更多的功能。其用途从单一过程控制延伸到整个制造系统的控制和监测。 [4]
在控制器硬件设计上,早期常采用单片机作为控制**,近年来也出现了采用ARM7处理器作为控制芯片的集中控制器。而ARM9处理器比ARM7处理器又有了许多优点,如ARM9处理器采用5级流水线,在同样的加工工艺下,ARM9处理器的时钟频率是ARM7的1.8~2.2倍,并且拥有内存管理单元(MMU)。ARM9可以内嵌Linux操作系统,Linux具有良好的网络支持功能,且源码开放、可定制内核、性能优异。 [13]在系统通信方面,集中控制系统通过以太网与上层监控软件进行数据交换,并通过RS485总线网络与分布在各处的现场控制器通信。 [13]系统运行遵循“数据采集→集中分析→指令下发→效果反馈”的闭环流程,数据采集与上传后,中央控制器进行分析与决策并生成控制指令,指令下发与执行后,执行结果再次上传形成闭环验证。 [15]微型PLC满足小型设备需求,PLC支持多核处理器和高速通信。
随着现代科学技术的发展,PLC不**是作为逻辑的顺序控制,而且还可以接收各种数字信号、模拟信号,进行逻辑运算、函数运算和浮点运算等 [13],称为现代工业自动化的三大支柱之一。 [13]可编程逻辑控制器(Programmable Logic Controller,PLC),一种具有微处理器的用于自动化控制的数字运算控制器,可以将控制指令随时载入内存进行储存与执行。可编程控制器由CPU、指令及数据内存、输入/输出接口、电源、数字模拟转换等功能单元组成。早期的可编程逻辑控制器只有逻辑控制的功能,所以被命名为可编程逻辑控制器,后来随着不断地发展,这些当初功能简单的计算机模块已经有了包括逻辑控制、时序控制、模拟控制、多机通信等各类功能,名称也改为可编程控制器(Programmable Controller),但是由于它的简写PC与个人电脑(Personal Computer)的简写相***,加上习惯的原因,人们还是经常使用可编程逻辑控制器这一称呼,并仍使用PLC这一缩写。 [2]根据运算结果,CPU通过输出模块控制执行器,完成相应的动作。工业园区附近PLC控制系统特点
设计用于工业环境,具有较强的抗干扰能力和稳定性。张家港巨型PLC控制系统联系方式
①PLC采用集中采样、集中输出的工作方式,这种方式减少了外界干扰的影响。 [5]②PLC的工作过程是循环扫描的过程,循环扫描时间的长短取决于指令执行速度、用户程序的长度等因素。 [5]③输出对输入的影响有滞后现象。PLC采用集中采样、集中输出的工作方式,当采样阶段结束后,输入状态的变化将要等到下一个采样周期才能被接收,因此这个滞后时间的长短又主要取决于循环周期的长短。此外,影响滞后时间的因素还有输入滤波时间、输出电路的滞后时间等。 [5]④输出映像寄存器的内容取决于用户程序扫描执行的结果。 [5]⑤输出锁存器的内容由上一次输出刷新期间输出映像寄存器中的数据决定。 [5]张家港巨型PLC控制系统联系方式
苏州控为自动化科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的家用电器行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州控为自动化供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


- 太仓自制PLC控制系统修饰 2026-11-04
- 昆山巨型PLC控制系统要求 2026-11-04
- 工业园区安装PLC控制系统修饰 2026-11-04
- 虎丘区附近PLC控制系统特价 2026-11-03
- 张家港二手PLC控制系统批量定制 2026-11-03
- 姑苏区安装PLC控制系统大概价格 2026-11-03
- 江苏质量PLC控制系统市场规模 2026-11-03
- 吴中区微型PLC控制系统批量定制 2026-11-02