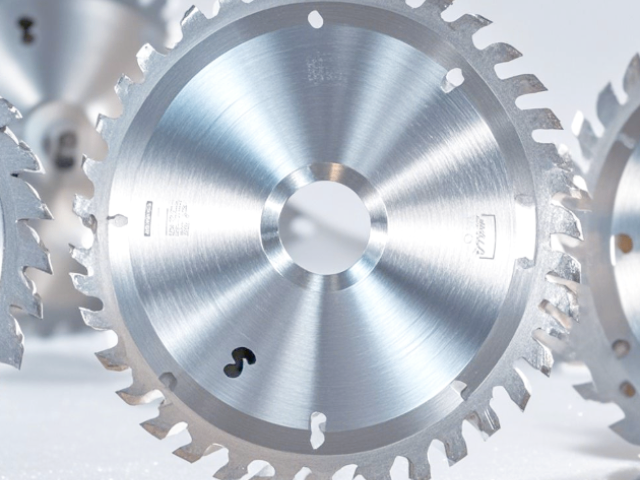
- 品牌
- 亚特斯
- 型号
- 齐全
2、 工作时,发现声音和振动异常、切割面粗糙、或产生异味时,必须立即终止作业,及时检查,排除故障以免发生意外事故。3、 在开始切削及停止切削时,不要进刀太快,避免造成断齿及破损。4、 如果切割铝合金或其他金属,要使用**的冷却润滑液,以防锯片过热,产生糊齿,和其他损坏,影响切割质量。5、 设备排屑槽和吸渣装置确保畅通,以防积渣成块,影响生产和安全。6、 干切时,请不要长时间连续切割,以免影响锯片的使用寿命和切割效果;湿片切割,应加水切割,谨防漏电。锯片保养涂层技术:在刀头表面沉积TiN、TiAlN等涂层,进一步提升耐磨性和抗粘附性。姑苏区高科技硬质合金圆锯片销售厂家
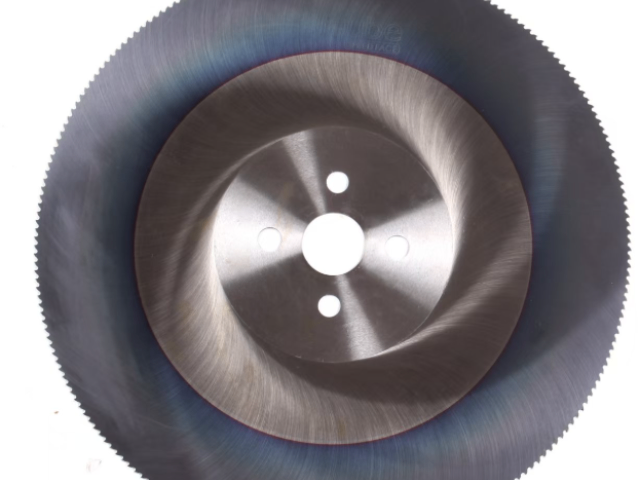
常用的齿形有左右齿(交替齿)、平齿、梯平齿(高低齿)、倒梯形齿(倒锥形齿)、燕尾齿(驼峰齿)、以及并不多见的工业级的三左一右、左右左右平齿等。1. 左右齿运用**为***,切削速度快,修磨相对简单。适用于开料和横锯各种软、硬实木型材和密度板、多层板、刨花板等。装有防反弹力保护齿的左右齿即为燕尾齿,适用于纵向切割各种有树节的板材;带有负前角的左右齿锯片由于锯齿锋利、锯切质量好,通常用于贴面板的锯切。2. 平齿锯口较粗糙,切削速度较慢,修磨**为简单。张家港定制硬质合金圆锯片品牌在高温切割条件下,硬质合金圆锯片能够保持其性能,不易变形。
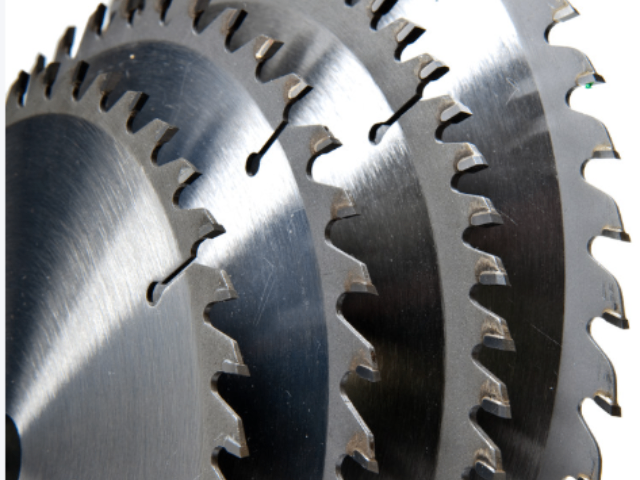
标准件的直径有:101MM(4寸)、152MM(6寸)、180MM(7寸)、200MM(8寸)、230MM(9寸)、255MM(10寸)、305MM(12寸)、355MM(14寸)、405MM(16寸)、455MM(18寸)、505MM(20寸)等。齿数的选择锯齿的齿数,一般来说,在单位时间内切削的刃口越多,切削性能就越好。但齿数也不能过多,应根据锯切的材料厚度选择合理的齿数。锯齿过密,齿间的容屑量变小,容易引起锯片发热;另外锯齿过多,当进给量配合不当的话,每齿的削量很少,会加剧刃口与工件的磨擦,影响刀刃的使用寿命。通常齿间距在15-25mm左右。
四、选型关键参数直径:根据设备规格选择(如125mm、200mm、305mm等),大直径锯片适合厚材料切割。齿数:齿数越多,切割面越光滑,但进给速度需降低(如40齿适合精切,24齿适合粗切)。厚度:薄锯片(1.2-2.0mm)减少材料浪费,厚锯片(2.5-4.0mm)增强稳定性。孔径:需与设备主轴匹配,常见规格为20mm、25.4mm、30mm。齿形:平齿:适合软材料,切削力大但易崩边。梯形齿:兼顾硬软材料,排屑效率高。交替齿:减少振动,适合精密加工。五、使用与维护安装:确保锯片与主轴同心,紧固螺母避免松动。它的主要特点是刀片由硬质合金材料制成,具有高硬度、高耐磨性和良好的切削性能。
3、 装配时,确定锯片箭头方向与设备主轴旋转方向一致。4、 锯片安装时要保持轴心,卡盘和法兰盘的清洁,法兰盘内径与锯片内径一致,确保法兰盘与锯片紧密结合,装好定位销,拧紧螺母。法兰盘的大小要适当,外径应不小于锯片直径的1/3。5、 设备开动前,确保安全的情况下,有单人操作设备,点动空转,检查设备转向是否正确,有无振动、锯片装好后先空转几分钟,无打滑、摆动或跳动后正常工作。使用要求1、 工作时,工件应确保被固定,型材定位符合吃刀方向,以免造成异常切入,不要施加侧压力或曲线切割,进刀要平稳,避免刀刃冲击性接触工件,从而导致锯片破损、或工件飞出,发生意外事故。硬质合金材料的硬度高,能够有效抵抗磨损,延长使用寿命。苏州标准硬质合金圆锯片设计
精密裁切实木、人造板、密度板,用于家具制造、建筑模板加工。姑苏区高科技硬质合金圆锯片销售厂家
刃口几何刃口几何与锯片切削效果和切割质量密切相关,主要的刃口几何参数包括锥度角、切割角、刀齿高度和齿距。锥度角直接影响散热性能和切割力,合理的锥度角可以降低切割温度和预防刃口磨损;切割角的大小与切削力和材料去除率有关,适当的切割角可以提高切割效率和表面质量;刀齿高度的选择应根据被切割材料的硬度和切割深度来确定,较大的刀齿高度适合切割硬材料,较小的刀齿高度适合切割软材料;齿距是指相邻齿的间距,合理的齿距可以有效***切割过程中产生的切屑,提高切割效率 [3]。姑苏区高科技硬质合金圆锯片销售厂家
亚特斯工业科技(苏州)有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的电工电气中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来亚特斯工业科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


- 昆山特色硬质合金圆锯片有哪些 2026-11-07
- 苏州哪里硬质合金圆锯片包括什么 2026-11-07
- 江苏哪里硬质合金圆锯片有哪些 2026-11-06
- 虎丘区进口硬质合金圆锯片销售厂家 2026-11-06
- 姑苏区进口硬质合金圆锯片批发 2026-11-06
- 相城区防水硬质合金圆锯片销售厂家 2026-11-06
- 吴江区进口硬质合金圆锯片推荐厂家 2026-11-06
- 常熟标准硬质合金圆锯片有哪些 2026-11-06
- 常熟定制硬质合金圆锯片包括什么 2026-11-06
- 太仓资质硬质合金圆锯片品牌 2026-11-06
- 江苏资质硬质合金圆锯片市场报价 2026-11-06
- 常熟资质硬质合金圆锯片批发 2026-11-06