

- 品牌
- 敬信
- 型号
- 齐全
显然,对于普通线束的焊接,使用扩散焊成本太高。高频焊(high-frequency welding)高频焊是以固体电阻热为能源。焊接时利用高频电流在工件内产生的电阻热使工件焊接区表层加热到熔化或接近的塑性状态,随即施加(或不施加)顶锻力而实现金属的结合。因此它是一种固相电阻焊方法。高频焊根据高频电流在工件中产生热的方式可分为接触高频焊和感应高频焊。接触高频焊时,高频电流通过与工件机械接触而传入工件。感应高频焊时,高频电流通过工件外部感应圈的耦合作用而在工件内产生感应电流。高频焊是专业化较强的焊接方法,要根据产品配备**设备。生产率高,焊接速度可达30m/**要用于制造管子时纵缝或螺旋缝的焊接。确认连接器标准:如GB/T 20234(中国)、CCS2(欧洲)、CHAdeMO(日本)。太仓定制新能源线束欢迎选购
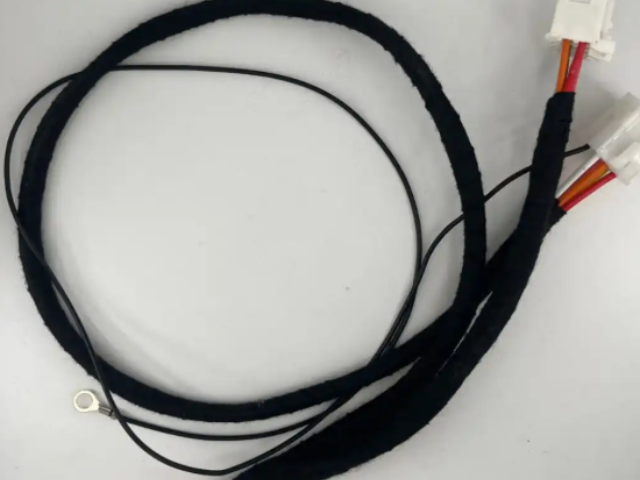
显然,对于细小的线束,高频焊不适用。冷压焊冷压焊,英文为cold pressure welding加压变形时,工件接触面的氧化膜被破坏并被挤出,能净化焊接接头。所加压力一般要高于材料的屈服强度,以产生60~90%的变形量。加压方式可以缓慢挤压、滚压或加冲击力,也可以分几次加压达到所需的变形量。冷压焊由于不需加热、不需填料,设备简单,工艺简便,劳动条件好;焊接的主要工艺参数已由模具尺寸确定,故易于操作和自动化,焊接质量稳定,生产率高,成本低;不用焊剂,接头不会引起腐蚀;焊接时接头温度不升高,材料结晶状态不变,特别适于异种金属和热焊法无法实现的一些金属材料和产品的焊接。冷压焊已成为电气行业、铝制品业和太空焊接领域中**重要的有限几种焊接方法之一。太仓定制新能源线束欢迎选购线束加工组装好后,所有的线束要平行,且不能移动;但是,绑线绳或束线带不能卡伤线材。
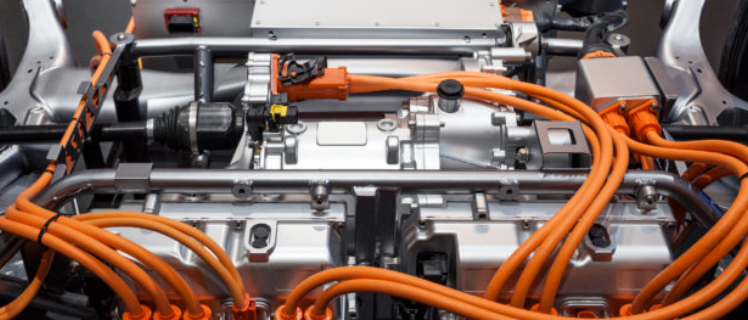
布线设计遵循就近布置与安全避让(如热源、震动源)的原则,并保证维修便利性 [6-7]。具体参数上,高低压线束需分层或并列布置,间隔至少200mm [7] [9];固定点间距直线布置≤300mm,与接插件间距≤120mm;线缆最小弯曲半径通常为导线外径的5-10倍,部分要求≥4×外径。三维布置需与整车开发同步,进行路径优化与碰撞安全仿真(确保线束变形≤5%),过孔需加波纹管或胶套保护,接头尾部需保持平直 [7] [9]。高压线束的设计发展趋势包括高压化、轻量化及集成化与标准化。高压化趋势推动耐压等级向800V、1000V乃至更高电压等级迈进 [4-5]。轻量化通过采用铝导体等方式实现。例如,住友电工的高压铝线束已应用于量产车型 [32]。集成化与标准化趋势使线束料号减少,向模块化、标准化发展,连接器趋向小型化、高载流 [2] [9]。
除了材料创新,系统级设计优化也是应对趋势的关键,例如通过高压系统热网络仿真技术,可以将系统内各**零部件的主动冷却效果纳入设计,实时求解关键点温升曲线,从而优化电缆截面积和连接器选型,实现系统降本。 [30]高压线束的测试与验证构建了从工艺到成品的体系。工艺层面包括端子压接工艺评价,如端子抗拉力、电阻、剖面分析等。产品下线检测包括耐压、绝缘、导通、气密、屏蔽回路等综合测试。其中,绝缘检测有明确的标准要求:在正常工作状态下,高压线束的绝缘电阻应不低于100Ω/V(例如,400V系统不低于40kΩ),检测环境温度通常在-20℃至60℃之间,相对湿度不超过95%,检测方法有直接测量法和间接测量法,建议在使用过程中每行驶10000公里或每半年进行一次检测。 [31]设计验证与生产验证(DV/PV测试)则涵盖电气性能、机械性能、环境性能等方面的***要求。 [3]由于涉及高电压和电流,线束的设计必须确保安全,防止短路、过热等问题。
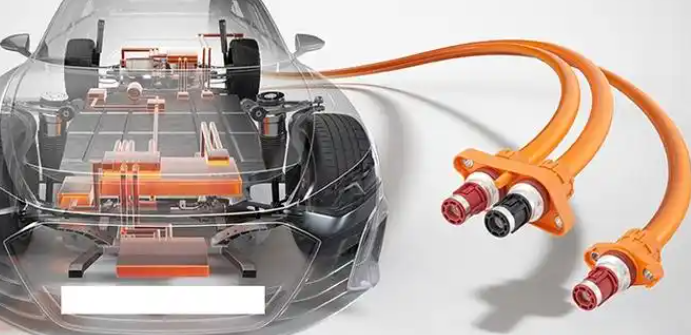
自动化生产与先进连接工艺用于提升连接可靠性与生产效率。超声波焊接技术是实现铝-铜异种金属稳定连接的关键工艺,在新能源汽车800V高压平台电池模组焊接等场景中应用,可实现较高的焊接合格率和连接可靠性。 [21]新能源汽车线束市场呈现“量价齐升”态势,单车价值量较传统燃油车有所提升 [5]。随着800V及以上高压平台车型的普及,线束耐压标准和技术要求相应提高 [19],市场对高压线束的需求也随之增长。未来,线束耐压等级有向2000V发展的趋势 [5]。2025年,中国新能源汽车高压线束市场呈现三大趋势:高压平台普及,800V平台车型占比超30%,推动耐压**至1500V以上,液冷线束渗透率超40%;轻量化需求,铝导线替代率提升至22%,线束重量减轻30%,成本降低40%;智能化升级,车载以太网线束(10Gbps带宽)成为L3+自动驾驶标配 [29]从电池模组到高压配电盒(PDU)的线束。虎丘区高科技新能源线束批发
沪光股份、得润电子、立讯精密、中航光电,在高压连接器及线束领域快速崛起。太仓定制新能源线束欢迎选购
冷压焊机及其模具的工作表面可能会积聚金属碎屑,必须定期***。如有压缩空气,可用压缩空气把碎屑吹掉。如果要彻底的***碎屑,可将模具从焊机中取出,把模具的四块模块拆开,用放大镜仔细每块模块,确保所有模块表面的微量碎屑都被***。拆模时必须小心,尤其小弹簧容易丢失。模具的表面不干净将会导致接线时线容易在模具中打滑,以至于焊接失败。注意维修后的模具工作表面决不允许有任何油脂。但冷压焊所需挤压力较大,在大截面工件的焊接时设备较庞大,搭接焊后工件表面有较深的压坑,因而在一定程度上限制了它的应用范围。因此,冷压焊对于线束焊接也不是完美的选择。太仓定制新能源线束欢迎选购
苏州敬信电子科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的电工电气行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**苏州敬信电子科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


- 高新区定制新能源线束费用 2026-11-07
- 苏州哪里新能源线束批发 2026-11-07
- 太仓进口新能源线束技术指导 2026-11-06
- 高新区新时代新能源线束工业化 2026-11-06
- 姑苏区智能化新能源线束哪里买 2026-11-06
- 工业园区常见新能源线束有什么 2026-11-06
- 姑苏区新时代新能源线束共同合作 2026-11-05
- 江苏制作新能源线束答疑解惑 2026-10-30
- 张家港制作新能源线束技术指导 2026-10-28
- 昆山智能化新能源线束有哪些 2026-10-27
- 常熟什么是新能源线束常用知识 2026-10-27
- 张家港标准新能源线束共同合作 2026-10-27
