

- 品牌
- 敬信
- 型号
- 齐全
该技术需遵循IPC/WHMA-A-620、J-STD-001等标准,标准涉及焊接材料、连接点、设备和人员等方面的要求,焊接前需清洁处理并控制温度、时间参数 [2] [7]。超声波焊接能耗低且无污染,焊接部位导电性能优良,其拉脱力性能满足标准要求,电压降低于传统压接工艺 [4]。有技术方案采用电阻焊压方工艺来处理铜线束端头的高精度成型。中文名称:线束焊接英文名称:harness welding定义:一组金属线和电缆绑在一起,运载设备之间来往的信号和电源的连接,它们通过加热或加压,或两者并用,也可能用填充材料,使工件达到结合的方法。确认连接器标准:如GB/T 20234(中国)、CCS2(欧洲)、CHAdeMO(日本)。太仓常见新能源线束施工
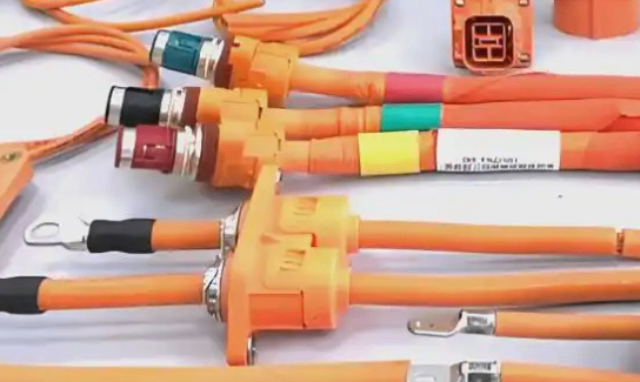
由于熔焊后,线束接面以熔接苞状结合形成焊瘤,电阻**大降低了线束使用寿命。并且在熔焊过程中,如果大气与高温的熔池直接接触,大气中的氧就会氧化金属和各种合金元素。大气中的氮、水蒸汽等进入熔池,还会在随后冷却过程中在焊缝中形成气孔、夹渣、裂纹等缺陷,恶化焊缝的质量和性能。(2)钎焊是使用比工件熔点低的金属材料作钎料,将工件和钎料加热到高于钎料熔点、低于工件熔点的温度,利用液态钎料润湿工件,填充接口间隙并与工件实现原子间的相互扩散,从而实现焊接的方法。工业园区多层新能源线束机械设备莱尼(LEONI)、德尔福(Delphi)、住友电工(Sumitomo Electric)、泰科电子(TE Connectivity)。
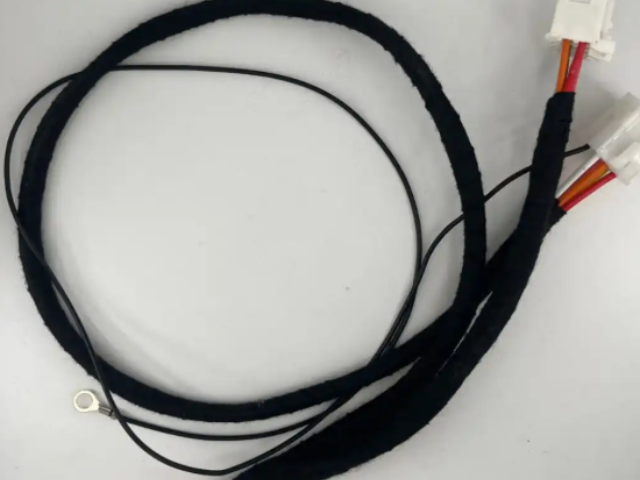
要了解线束焊接,先要了解什么是线束。所谓线束,就是指电路中连接各电器设备的接线部件,由绝缘护套、接线端子、导线及绝缘包扎材料等组成。线束多用在各种精密电子设备,如汽车电路、电脑主板电路、家用电器电路等。线束焊接工艺的选择直接影响线束的连接质量和可靠性。传统的线束焊接工艺主要有:熔焊,钎焊,压焊。(1)熔焊是在焊接过程中将工件接口加热至熔化状态,不加压力完成焊接的方法。熔焊时,热源将待焊两工件接口处迅速加热熔化,形成熔池。熔池随热源向前移动,冷却后形成连续焊缝而将两工件连接成为一体。
球焊压焊机球焊压焊机以热压焊法和超声波压焊法为基础,所用设备分别为热压焊机、超声波压焊机和球焊机。这是***采用的内引线焊接方法之一,其特点是:①工作温度(200~250℃)低于热压焊法的工作温度;②所用的压焊劈刀不用加热而由超声振动产生热能;③采用金丝为引线,并以球焊形式进行焊接。三种内引线焊接法的焊接质量,都需要用一个精密的引线抗拉强度测定器(拉力计)进行检查和控制。冷压焊机冷压焊过程中可行的变形速度不会引起接头的升温,也不存在界面原子的相对扩散。因此,冷压焊不会产生热焊接头常见的软化区、热影响区和脆性金属中间相。.插PIN或焊接时,芯线不能缠绕在一起,但也不能太紧。
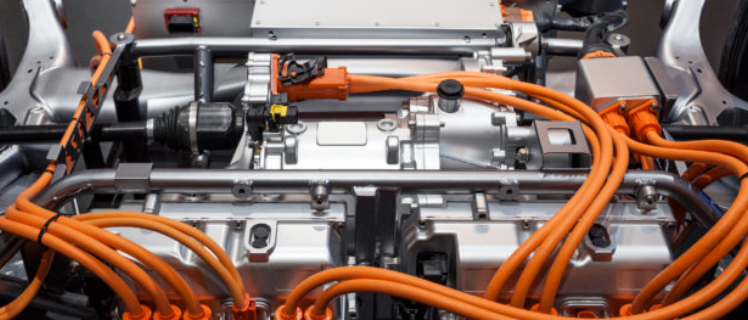
一套完整的高压线束在物理上由多个部分构成。其**组成部分包括连接器、端子以及电线。固定与保护部件包括定位扎带,以及作为覆盖物的胶带、热缩管和波纹管。密封功能通过密封塞和堵头等密封件实现,此外还包含用于标识的电测标签及其他组件 [4]。2025年,中国新能源汽车高压线束连接器市场规模预计将突破300亿元,其中800V高压连接器需求占比达72% [3]。以沪光股份为例,其已为赛力斯问界M5、问界M7、理想L9、L8等车型提供高压线束,并获得了特斯拉的项目定点 [1]。新能源汽车的工作环境可能会产生高温和腐蚀性物质,因此线束材料需要具备良好的耐高温和耐腐蚀性能。昆山智能化新能源线束互惠互利
电池到空调压缩机的线束。太仓常见新能源线束施工
特斯拉Model 3在高压线束中采用铝导线代替传统的铜导线,进一步实现轻量化。铝与铜的密度分别为2.7kg/m³、8.9 kg/m³,且铝料的成本较铜便宜一半以上。即使考虑铝在导电性能上的劣势,增大线径的铝导线依旧可以进一步减少车身重量约21%,降**造成本。但使用铝导线代替铜导线也会面临诸多问题,铝的导电率明显低于铜,铝的抗拉强度更低影响机械性能,铝和铜在膨胀系数的差异也会使得铝导线与铜端子结合界面产生空隙导致阻抗的增加,铝极易氧化且绝缘的氧化铝可能影响接触性能。太仓常见新能源线束施工
苏州敬信电子科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的电工电气中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州敬信电子科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 高新区定制新能源线束费用 2026-11-07
- 苏州哪里新能源线束批发 2026-11-07
- 太仓进口新能源线束技术指导 2026-11-06
- 高新区新时代新能源线束工业化 2026-11-06
- 姑苏区智能化新能源线束哪里买 2026-11-06
- 工业园区常见新能源线束有什么 2026-11-06
- 姑苏区新时代新能源线束共同合作 2026-11-05
- 江苏制作新能源线束答疑解惑 2026-10-30
- 张家港制作新能源线束技术指导 2026-10-28
- 昆山智能化新能源线束有哪些 2026-10-27
- 常熟什么是新能源线束常用知识 2026-10-27
- 张家港标准新能源线束共同合作 2026-10-27
