要计算出几何元素的起点、终点、圆弧的圆心、两几何元素的交点或切点的坐标值,有的还要计算刀具中心的运动轨迹坐标值。对于形状比较复杂的零件(如非圆曲线、曲面组成的零件),需要用直线段或圆弧段逼近,根据加工精度的要求计算出节点坐标值,这种数值计算一般要用计算机来完成。3.编写加工程序加工路线、工艺参数及刀位数据确定后,编程人员就可以根据数控系统规定的功能指令代码及程序段的格式,逐段编写加工程序。如果编程人员与加工人员是分开的话,还应附上必要的加工示意图、刀具参数表、机床调整卡、工艺卡以及相关的文字说明。4.制备控制介质把编制好的程序记录到控制介质上,作为数控装置的输入信息。用人工或通信传输的方式送入数控系统。5.程序校对和首件试切编写的程序和制备好的控制介质,必须经过校验和试切后才能正式使用。校验的方法是直接将控制介质上的内容输入到数控系统中,让机床空运行,以检查机床的运动轨迹是否正确,或者通过数控系统提供的图形仿真功能,在CRT屏幕上,模拟刀具的运动轨迹。但这些方法只能检验运动是否正确,不能检验被加工零件的加工精度。因此,要进行零件的首件试切。当发现有加工误差时,分析误差产生的原因。上海潞丰液压技术有限公司为您提供齿轮泵,欢迎您的来电哦!北京耐高温齿轮泵咨询报价
伺服油压机1:控制系统:本设备数控系统采用组态软件编写,以高彩组态触摸屏作为载体,组建的人机对话窗口,极大的方便了用户直观的对生产参数的输入调用及现场的生产过程数据包括对设备状态的直接监控;本设备控制系统采用国际品牌日本三菱公司产品。能有效保证了设备运行的可靠性与稳定性和设备的通用性;2:设备运作原理:设备通过伺服液压泵组来驱动油缸进行上下压装作业,组建的数控系统人机对话可实现根据客户压装产品在组态触摸屏中对产品的压装参数设定,能够直观查看产品的压装数据,同时可以对压装产品进行在线压装检测功能,设备具有快速下压、压装、保压与返回多段压装速度控制,使产品在压装过程中能有效的保证了产品压装的压力精度与位移精度;3:设备的工作条件:1.工作环境:环境温度-10~45℃,相对湿度40~80%。2.电源电压:AC380V(±10%),频率50HZ(±1HZ)三相五线。3.液体工作压力17MPA,室温35℃时,连续工作油温不超定50℃。4.使用68号质量抗研磨液压油。海南齿轮泵厂家直销上海潞丰液压技术有限公司致力于提供齿轮泵,欢迎您的来电!
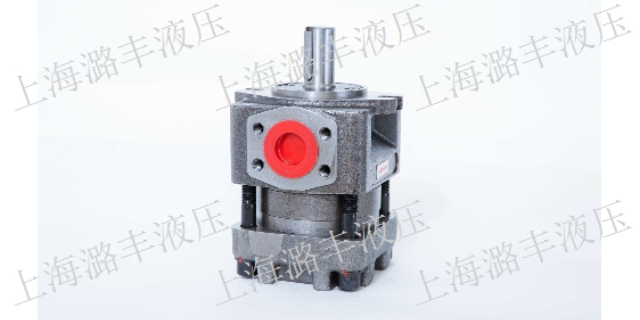
内啮合齿轮泵一、原理内啮合齿轮泵有渐开线齿形(Crescent)和摆线齿形(Grout)两种,其结构示意可见图。这两种内啮合齿轮泵工作原理和主要特点皆同于外啮合齿轮泵。在渐开线齿形内啮合齿轮泵中,小齿轮和内齿轮之间要装一块月牙隔板,以便把吸油腔和压油腔隔开;摆线齿形啮合齿轮泵又称摆线转子泵,在这种泵中,小齿轮和内齿轮只相差一个齿,因而不需设置隔板。内啮合齿轮泵中的小齿轮是主动轮,大齿轮为从动轮,在工作时大齿轮随小齿轮同向旋转,齿轮转动,容积变化增加液体压力。二、特点内啮合齿轮泵的结构紧凑,尺寸小,重量轻,运转平稳,噪声低,在高转速工作时有较高的容积效率。但在低速、高压下工作时,压力脉动大,容积效率低,所以一般用于中、低压系统。在闭式系统中,常用这种泵作为补油泵。内啮合齿轮泵的缺点是齿形复杂,加工困难,价格较贵,且不适合高速高压工况。1、渐开线内啮合齿轮泵特点2、摆线型内啮合齿轮泵特点三、简单结构1—外齿轮(externalgear),2—内齿轮(internalgear),3—隔板。
但是,径向力不平衡、流动脉动大、噪声大、轴承寿命短、零件的互换性差,磨损后不易修复,不可调节排量等缺点,让齿轮泵的使用范围受限。不能做变量泵用。具有以下特点1、自吸性能好。2、吸排方向完全取决于泵轴的回转方向。3、泵的流量不大、连续,但有脉动,噪音较大;脉动率在11%~27%,其不均匀度与齿轮齿数、形状有关,斜齿轮比直齿轮不均匀度小,而人字齿轮又比斜齿轮不均匀度小,齿数越少脉动率越大。4、理论流量由工作部件的尺寸和转速决定,与排出压力无关;排出压力与负载的压力有关。5、结构简单、价格低廉,易损件少(不需设吸排阀),耐冲击,工作可靠,可与电机直接连接(不需设减速装置)。6、磨擦面多,不宜排送含固体颗粒的液体,宜排送油类。四、齿轮泵的适用场合及类别齿轮泵适用于输送介质温度≤170℃,粘度不大于100mm²/s的重油、燃油、机械油、等有润滑性的以及性能类似的其他油类介质,此类泵型一般用于石油、化工、机械工程等场合。齿轮泵分外啮合及内啮合两种。齿轮泵,就选上海潞丰液压技术有限公司。
伺服电机运行非常平稳,正常情况下几乎听不到电机的噪音,运行起来只有很小的振动感,所谓的润物细无声。(5)转速提升流量大采用恒功率控制技术,将额定转速1500RPM的电机恒功率升速到2000RPM,提高了压铸机开合模速度;在保证同等流量时可以选择小一号排量的泵,以及小一级功率的电机和驱动器,进而降低系统成本。4.伺服型压铸机特点1、单模次节能率较高彻底消除高压节流,比传统压铸机节能40%-70%。2、伺服系统响应速度快0-100%压力变化快可达30ms,提高生产效率5%-12%。以伊之密DM500机型为例,生产某产品,原来循环周期为34s,投入伺服系统后,循环时间提高到31s。3、降低液压油温减少冷却水的用量30%以上,某种场合甚至完全不需水冷,提高液压元器件的寿命和减少维修量。4、改善工作环境降低运行噪音,非工作状态下,伺服电机为停止状态,无噪音,一般全负荷运行时间很短,降低了整体噪音。5、压铸机改造应用在压铸机生产的成本的构成中,电费占了相当的比例,传统的压铸机油泵电机耗电占整个设备耗电量的比例高达50%-80%,压铸机伺服节能改造极大地降低了油泵电机的能耗,实现了压铸机高节能率。上海潞丰液压技术有限公司是一家专业提供齿轮泵的公司,有想法的不要错过哦!福建耐腐蚀齿轮泵厂家现货
齿轮泵,就选上海潞丰液压技术有限公司,用户的信赖之选,欢迎您的来电!北京耐高温齿轮泵咨询报价
生产效率的提高、合格率的提高等具有极大的作用,普通压铸机的伺服改造必将成为国内压铸机节能改造的主导方向。压铸机伺服节能改造后,系统压力、流量双闭环,液压系统将按照实际需要的流量和压力来供油,克服了普通定量泵系统高压溢流产生的高能耗。压铸机节能改造后在伺服系统对油泵进行控制时,由于伺服能快速响应所给定的控制信号,并且能够在速度控制和力矩控制之间灵活地切换以实现运动控制或压铸控制,所以工作周期也能有所缩短,压铸成品质量也有所提高;合理的供油量控制更减轻了冷却系统的负荷和功率损耗。图1:压铸机改造前的电机及油泵图2:压铸机改造所使用的伺服电机及齿轮泵近年来,随着客户对于压铸机的效率、稳定性、低能耗、可维护性等方面提出了越来越高的要求以及伺服电机的成熟应用和价格的大幅度下降。压铸机的驱动部分也从定量泵应用技术逐渐演变成伺服技术。伺服节能技术是目前压铸机领域液压驱动技术的又一重大突破,压铸机电液伺服系统在兼顾成本与性能、稳定性的前提下,完美的解决了用户关心的成本、效率、油温等问题,了压铸机的发展方向。北京耐高温齿轮泵咨询报价
也可根据输入电流信号的大小连续的控制油流的流量和压力大小。虽然控制精度比电液伺服阀稍显逊色,但在油液...
【详情】设备优势:①.节能:设备采用伺服液压控制系统进行控制,比常规型液压机节约用电约70%,每小时理论耗电...
【详情】根据该型号性能表或性能曲线进行校改,看正常工作点是否落在该齿轮泵优先工作区。6、对于输送粘度大于20...
【详情】设备优势:①.节能:设备采用伺服液压控制系统进行控制,比常规型液压机节约用电约70%,每小时理论耗电...
【详情】开设卸荷槽的原则是两槽间距a为小闭死容积,而使闭死容积由大变小时与压油腔相通,闭死容积由小变大时与吸...
【详情】旋转不畅①轴向间隙或径向间隙太小。重新加以调整修配。②泵内有污物。解体以异物。③装配有误。齿轮泵两销...
【详情】