- 品牌
- 亚特斯
- 型号
- 齐全
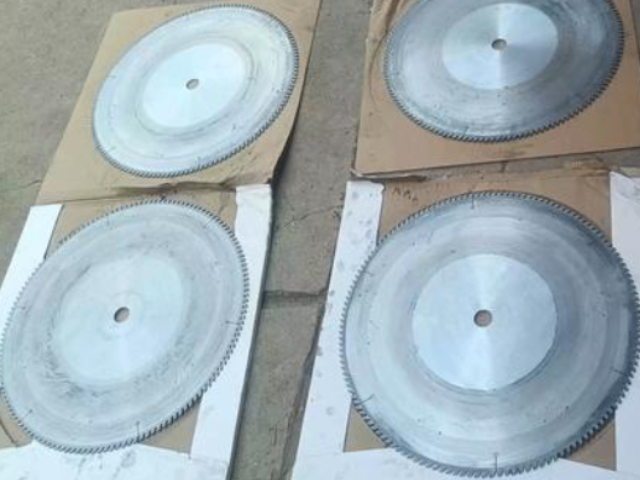
孔径是相对简单的参数,主要是根据设备的要求选择,但为了保持锯片的稳定性,250MM以上的锯片比较好选用孔径较大的设备。国内设计的标准件的孔径,120MM及以下直径多为20MM孔,120-230MM多为25.4MM孔,250以上多为30孔径,部分进口设备也有15.875MM孔的,多片锯机械孔径相对复杂,多设有键槽以保证稳定性。无论孔径大小,都可以通过车床或线切割机进行改造,车床可以车垫圈套在大孔径内,线切割机可以扩孔为设备所需要求。合金刀头的种类、基体的材质、直径、齿数、厚度、齿形、角度、孔径等一系列参数组合成硬合金锯片的整体,要合理选择和搭配才能更好地发挥它的优势 [3]。经淬火、回火处理,表面可能进行镀铬或喷砂处理以增强防锈性和稳定性。常熟什么是硬质合金圆锯片价格表格
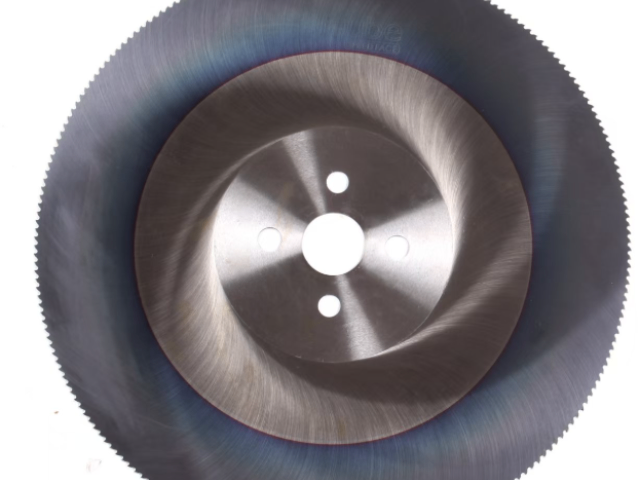
锯齿的齿数,一般来说齿数越多,在单位时间内切削的刃口越多,切削性能越好,但切削齿数多需用硬质合金数量多,锯片的价格就高,但锯齿过密,齿间的容屑量变小,容易引起锯片发热;另外锯齿过多,当进给量配合不当的话,每齿的削量很少,会加剧刃口与工件的磨擦,影响刀刃的使用寿命。通常齿间距在15-25mm,应根据锯切的材料选择合理的齿数。锯片的厚度从理论上我们希望锯片越薄越好,锯缝实际上是一种消耗。合金锯片基体的材料和制造锯片的工艺决定了锯片的厚度,厚度过薄,锯片工作时容易晃动,影响切削的效果。选择锯片厚度时应从锯片工作的稳定性以及锯切的材料去考虑。有些特殊用途的材料要求的厚度也是特定的,应该按设备要求使用,如开槽锯片、划线锯片等 [2]。江苏进口硬质合金圆锯片哪里有正确的合理地选用硬质合金锯片对于提高产品质量、缩短加工周期、减少加工成本具有重要的意义。
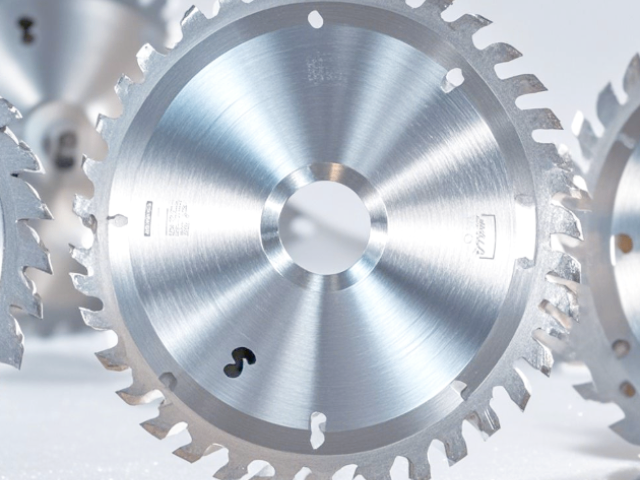
直径的选择锯片直径与所用的锯切设备以及锯切工件的厚度有关。锯片直径小,切削速度相对比较低;锯片直径大对锯片和锯切设备要求就要高,同时锯切效率也高。锯片的外径根据不同的圆锯机机型选择使用直径相符的锯片。标准件的直径有:110MM(4寸)、150MM(6寸)、180MM(7寸)、200MM(8寸)、230MM(9寸)、250MM(10寸)、300MM(12寸)、350MM(14寸)、400MM(16寸)、450MM(18寸)、500MM(20寸)等,精密裁板锯的底槽锯片多设计为120MM。齿数的选择锯齿的齿数,一般来说齿数越多,在单位时间内切削的刃口越多,切削性能越好,但切削齿数多需用硬质合金数量多,锯片的价格就高,但锯齿过密,齿间的容屑量变小,容易引起锯片发热;另外锯齿过多,当进给量配合不当的话,每齿的削量很少,会加剧刃口与工件的磨擦,影响刀刃的使用寿命。通常齿间距在15-25mm,应根据锯切的材料选择合理的齿数。
正确的合理地选用硬质合金锯片对于提高产品质量、缩短加工周期、减少加工成本具有重要的意义。硬质合金锯片采用了硬度高、耐磨性强的硬质合金材料,其切割性能远远优于传统的高速钢锯片。在切割普通钢材时,硬质合金锯片的切割速度可以提高数倍,同时使用寿命也大幅延长。 [2]硬质合金常用的种类有钨钴类(代号YG)、钨钛类(代号YT)。由于钨钴类的硬质合金抗冲击性较好,在木材加工行业中使用更为***。木材加工中常用的型号为YG8-YG15,YG后面的数字表示钴含量的百分数,钴含量增加,合金的抗冲击韧性和抗弯强度有所提高,但硬度和耐磨性却有所下降,要根据实际情况加以选用。精密裁切实木、人造板、密度板,用于家具制造、建筑模板加工。
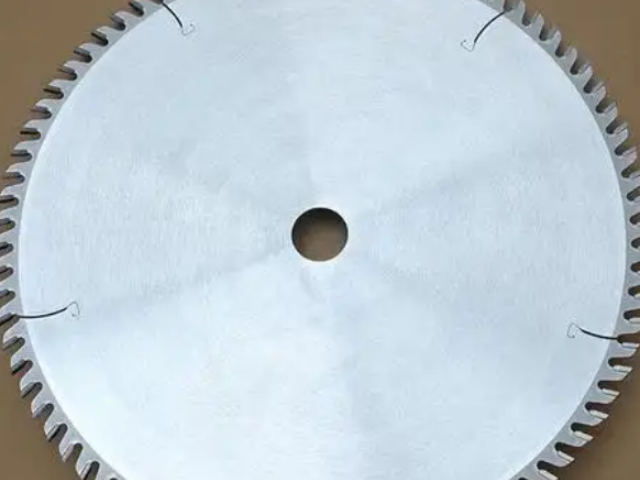
绿色制造技术绿色制造的理念正逐渐渗透到铝合金锯片生产的各个环节中去,从源头上控制有害物质排放量,利用可循环资源代替传统原材料等方式均有利于构建起低碳环保型产业链条。 [2]铝合金锯片具有高效、精确、耐用的特点,在工业制造、建筑、航空航天等领域得到广泛应用 [7]。在工业制造领域,铝合金锯片常用于切割汽车零部件、电子设备外壳、航空航天零件等铝合金工件,能精确切割复杂形状并保持工件表面光洁度和精度。在建筑领域,铝合金锯片主要应用于切割建筑门窗、幕墙、装饰材料等铝合金型材,实现对型材的精确切割和加工。在航空航天领域,铝合金锯片用于对飞机机身、翼身等关键部件的铝合金板材进行切割,满足该领域对材料精度和质量的要求 [7]。根据设备规格选择(如125mm、200mm、305mm等),大直径锯片适合厚材料切割。高新区品牌硬质合金圆锯片有哪些
采用硬质合金(如钨钴类YG6、YG8或钨钛钴类YT15等),硬度可达HRA89-92,耐磨性是高速钢的10-20倍。常熟什么是硬质合金圆锯片价格表格
锯齿角度的选择锯齿部分的角度参数比较复杂,也**为专业,而正确选择锯片的角度参数是决定锯切质量的关键。**主要的角度参数是前角、后角、楔角。前角主要影响锯切木屑所消耗的力。前角越大锯齿切削锐度越好,锯切越轻便,推料越省力。一般被加工材料材质较软时,选较大的前角,反之则选较小的前角。锯齿的角度就是锯齿在切削时的位置。锯齿的角度影响着切削的性能效果。对切削影响比较大的是前角γ、后角α、楔角β。前角γ是锯齿的切入角,前角越大切削越轻快,前角一般在10-15℃之间。常熟什么是硬质合金圆锯片价格表格
亚特斯工业科技(苏州)有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的电工电气中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来亚特斯工业科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


- 昆山特色硬质合金圆锯片有哪些 2026-11-07
- 高新区标准硬质合金圆锯片推荐厂家 2026-11-07
- 苏州哪里硬质合金圆锯片包括什么 2026-11-07
- 江苏哪里硬质合金圆锯片有哪些 2026-11-06
- 虎丘区进口硬质合金圆锯片销售厂家 2026-11-06
- 姑苏区进口硬质合金圆锯片批发 2026-11-06
- 相城区防水硬质合金圆锯片销售厂家 2026-11-06
- 吴江区进口硬质合金圆锯片推荐厂家 2026-11-06
- 常熟标准硬质合金圆锯片有哪些 2026-11-06
- 常熟定制硬质合金圆锯片包括什么 2026-11-06
- 太仓资质硬质合金圆锯片品牌 2026-11-06
- 江苏资质硬质合金圆锯片市场报价 2026-11-06