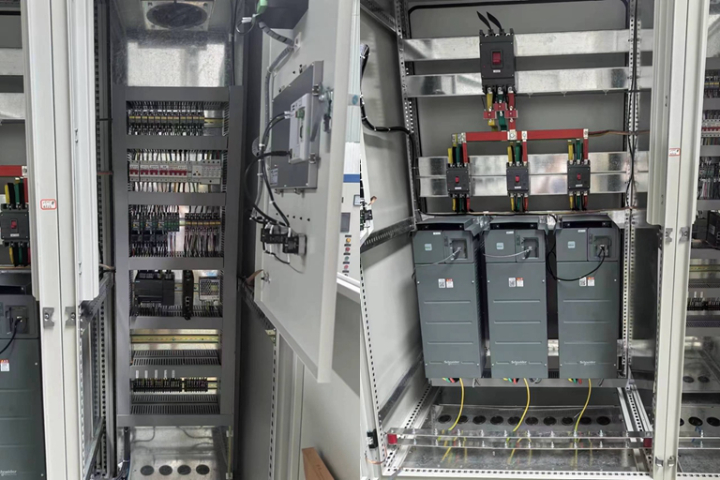
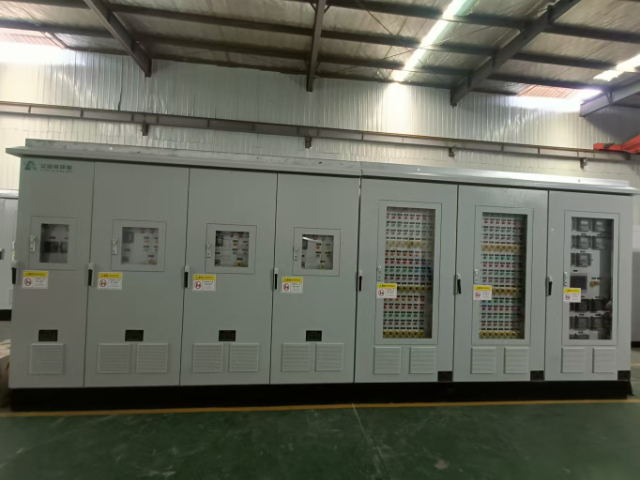
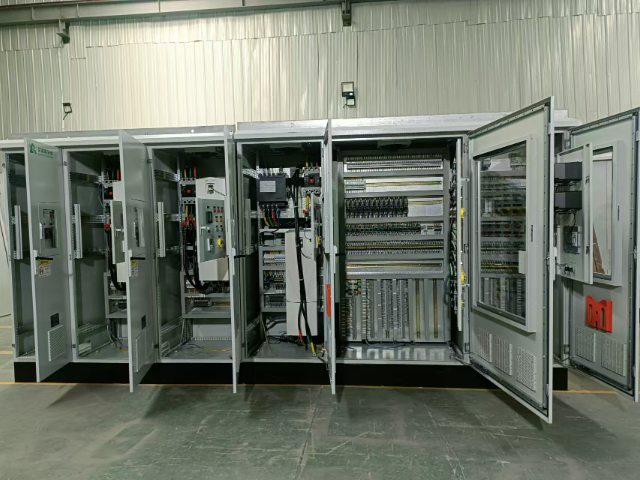
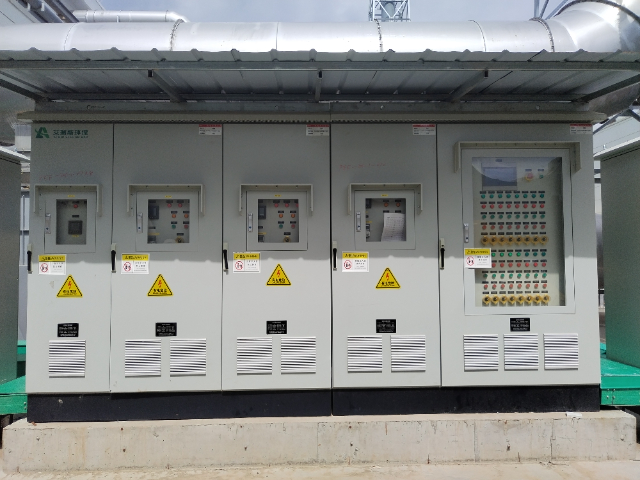
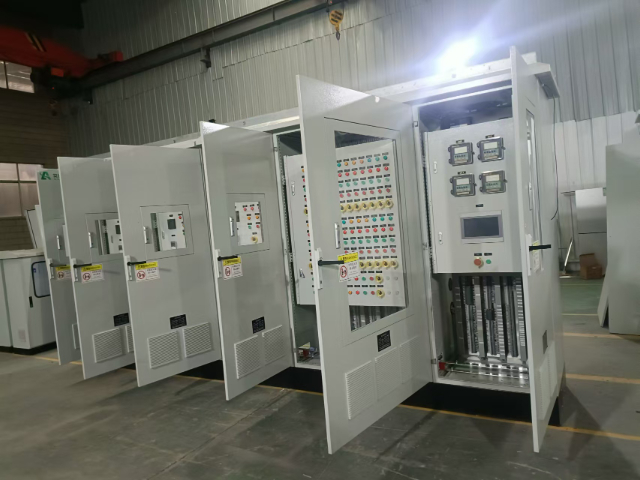
设计一个高效可靠的控制柜是一项复杂的系统工程,远非简单的元件堆砌。首先需要进行电气原理图设计,明确系统功能、I/O点数、元件间的逻辑关系以及安全回路。紧接着是布局设计,需综合考虑元件的散热需求(发热大的如变频器应置于上部)、强弱电分离(防止干扰)、布线便利性以及后期维护的可达性。散热设计至关重要,需根据柜内总功耗计算所需的散热方式,如自然通风、加装风扇、空调或热交换器。电磁兼容性(EMC)设计也必须重视,包括使用屏蔽线、加装磁环、良好接地等措施,以确保在复杂的工业电磁环境中信号传输的准确性。此外,还需考虑人体工程学,例如操作界面(触摸屏/按钮)的高度、柜门开合角度、维修空间等,这些都直接影响用户的使用体验和维护效率。无锡祥冬电气科技有限公司的控制柜支持远程监控,提升管理效率。青海高科技控制柜维修
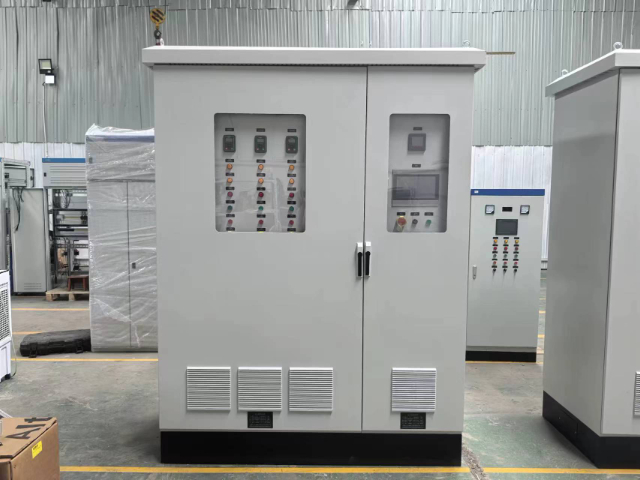
控制柜作为工业自动化系统的中心控制中枢,是各类电气元件、控制模块与线路的集成载体,广泛应用于机械制造、电力供应、市政工程等领域。其中心功能是通过内部预装的断路器、继电器、PLC(可编程逻辑控制器)等设备,接收外部传感器信号,经过逻辑运算后向执行机构发出指令,实现对生产设备的启停、调速、换向等精细控制。在现代化工厂中,一台高性能控制柜可同时监管数十台设备的运行状态,通过内置的通讯模块与上位机连接,形成完整的自动化控制网络,大幅提升生产效率与操作安全性。例如在汽车焊接生产线中,控制柜能协调机械臂、传送带与焊接设备的时序配合,将误差控制在毫秒级,确保焊接质量的一致性。陕西PLC控制柜厂家在控制柜中,PLC和变频器等设备的合理配置,可以实现更高效的自动化控制。
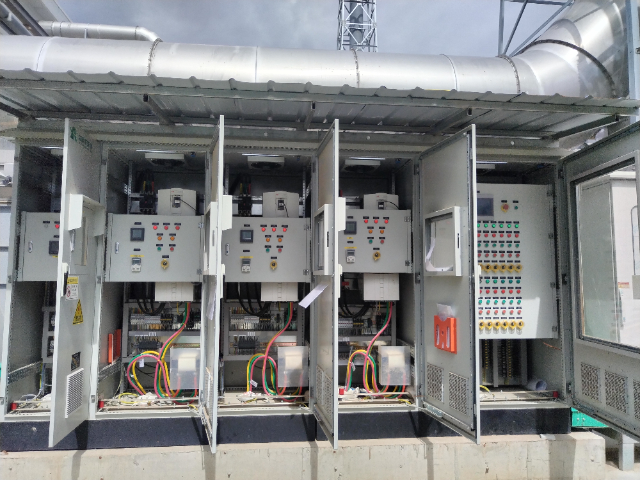
在现代化的工业生产车间里,控制柜宛如一颗跳动的“心脏”,是整个生产系统的中心枢纽。它通常被安置在车间相对安全且便于操作和维护的位置,外观多为坚固的金属材质,能有效抵御外界的碰撞、灰尘和潮湿等干扰。控制柜内部,密密麻麻地排列着各种电气元件,从微型的继电器到大型的变频器,从简单的开关按钮到复杂的可编程逻辑控制器(PLC),它们各司其职又相互协作。当生产线启动时,控制柜如同一位经验丰富的指挥官,精细地发出各种指令,控制着机械设备的运转速度、方向和力度。例如,在汽车制造生产线中,控制柜精确地控制着焊接机器人的动作,确保每一个焊点都牢固可靠;在食品包装生产线中,它又能精细地调节包装机的封口温度和速度,保证产品的质量和卫生。没有控制柜,工业生产将陷入混乱,无法实现高效、稳定和自动化的运行。它不只提高了生产效率,降低了人工成本,还更加提升了产品的质量和一致性,是现代工业不可或缺的重要组成部分。
控制柜是工业自动化系统的中心设备,主要用于集中控制、保护和监测电气设备。其基本结构包括柜体、电气元件、布线系统和辅助装置。柜体通常由冷轧钢板或不锈钢制成,具备防护等级(如IP54、IP65)以适应不同环境。内部主要元件包括断路器、接触器、继电器、PLC(可编程逻辑控制器)、变频器、HMI(人机界面)等,通过合理布局实现电路的通断、调速、逻辑控制等功能。控制柜的中心作用在于保障设备安全运行,提高自动化水平,并支持远程监控与数据采集,适用于机械制造、电力、化工、建筑等多个行业。电气柜的急停按钮采用蘑菇头设计,符合国际安全标准,操作便捷可靠。
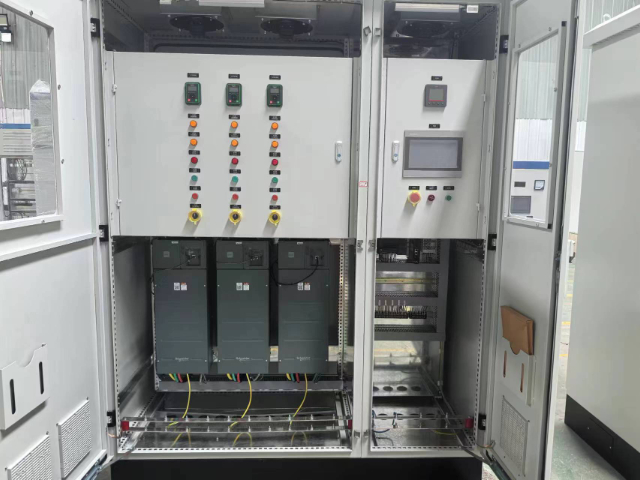
滑雪场的造雪控制柜安装在零下20℃的环境中,所有元器件都经过低温测试,确保在极端条件下正常工作。内部的造雪参数控制模块能根据空气温度和湿度自动调节水阀和空压机的工作状态,当湿度超过70%时,会自动降低造雪量以保证雪质。管道压力监测单元每2秒采集一次数据,防止因结冰导致的管道爆裂。柜面的触摸屏采用防结霜设计,即使在低温环境下也能保持灵敏触控。系统还能根据天气预报提前储备雪量,当预测到升温天气时,自动增加夜间造雪量,确保滑雪道的雪质稳定。支持多协议通信的控制柜,方便接入不同自动化系统,实现数据交互。青海高科技控制柜维修
通过碳足迹分析,电气柜帮助企业量化节能效果,助力碳中和目标。青海高科技控制柜维修
控制柜的维护策略分为预防性维护与预测性维护两类。预防性维护基于时间或运行次数制定计划,例如每季度清理柜内灰尘、检查端子紧固度,每年更换老化元件(如电容、风扇)。预测性维护则通过传感器实时监测柜内温度、振动及绝缘电阻等参数,结合大数据分析预测故障发生概率。例如,某汽车工厂焊装线控制柜安装了温度传感器与振动传感器,当柜内温度连续3小时超过55℃或振动加速度超过0.3g时,系统自动触发预警,提示运维人员检查风扇或减震装置。故障诊断需结合电气原理图与现场现象综合分析。常见故障包括电源故障(如断路器跳闸)、控制故障(如PLC输出无信号)及通信故障(如Modbus总线中断)。诊断流程通常为:先检查电源指示灯与HMI显示状态,确认供电是否正常;再通过万用表测量关键点电压(如24VDC),定位断路或短路位置;很终利用PLC编程软件(如STEP7)查看故障代码,结合程序逻辑分析控制逻辑错误。例如,某注塑机控制柜出现“模板不动作”故障,经检查发现热继电器动作,进一步分析为电机过载,很终通过调整加减速时间参数解决问题。青海高科技控制柜维修