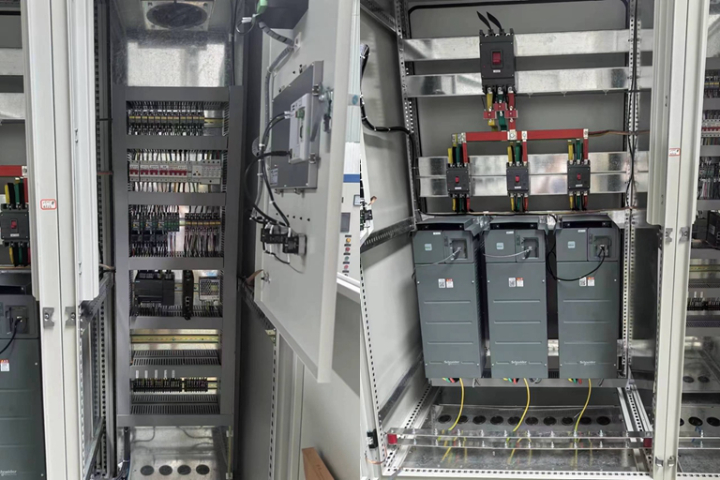
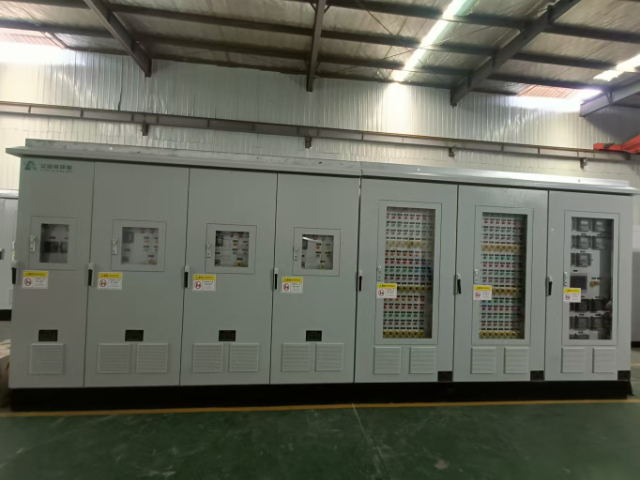
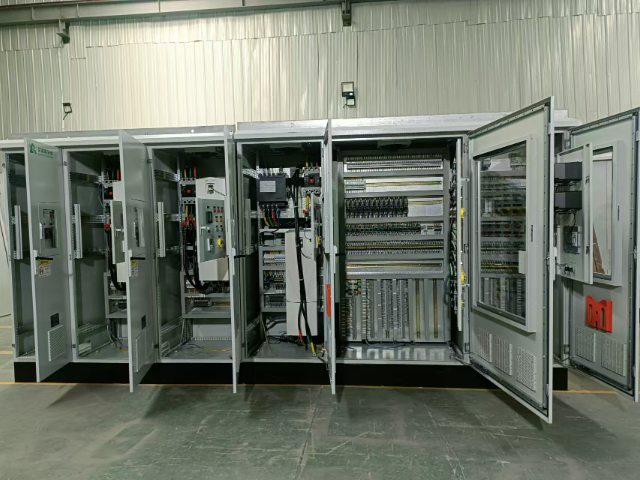
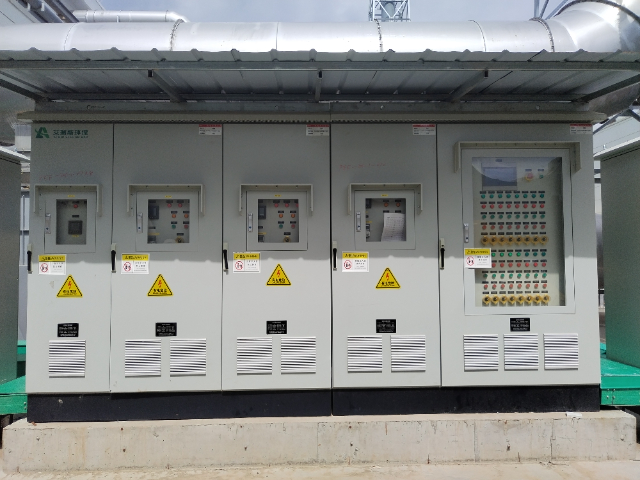
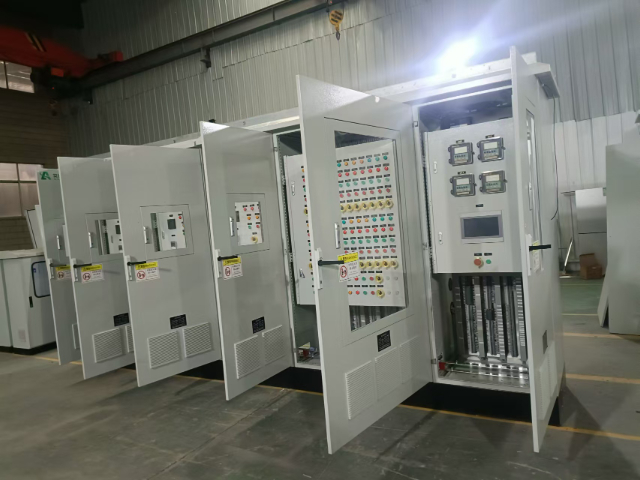
控制柜的内部结构遵循“功能分区、强弱分离”的原则,通常分为电源区、控制区与输出区。电源区位于柜体顶部,包含进线断路器、滤波器及变压器,负责将外部电源转换为设备所需电压等级,并通过滤波器消除电网干扰;控制区位于中部,是PLC、HMI(人机界面)、中间继电器等中心元件的集中区域,通过导轨安装实现模块化组合,便于后期扩展与维护;输出区位于底部,包含接触器、热继电器及端子排,负责将控制信号转换为执行机构的动作指令,并通过端子排实现外部设备连接。布线方面,强电线路(如电机电源线)采用粗线径电缆,沿柜体两侧走线槽固定;弱电线路(如传感器信号线)则使用屏蔽线缆,通过扎带捆扎并远离强电区域,以减少电磁干扰。此外,柜内预留20%-30%的冗余空间,为未来元件增设或线路改造提供便利。智能控制柜能根据实际情况自动调整运行模式。江苏工厂车间控制柜批发
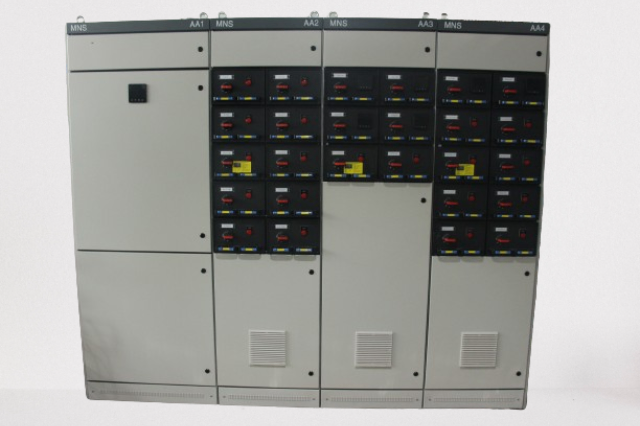
控制柜发生故障时,一套系统化的排查思路至关重要。首先应进行问询和观察,了解故障发生时的现象,查看柜内是否有报警指示灯(PLC、变频器)。第一步通常是检查电源,从总电源输入开始,逐级测量各级断路器、开关电源的输出是否正常,电源问题是比较高发的故障原因。第二步是检查输入输出信号,利用PLC的在线监控功能,查看输入点状态是否与现场实际一致,输出点是否按逻辑动作,这样可以快速定位是外部传感器/执行器故障,还是柜内元件或程序问题。对于变频器故障,需查阅其故障代码手册。使用替换法(用已知良好的元件替换怀疑故障的元件)也是常用的高效手段。始终保持从简到繁、由外至内的原则,可避免走弯路。浙江工厂车间控制柜直销控制柜的控制系统稳定,可有效避免误动作。
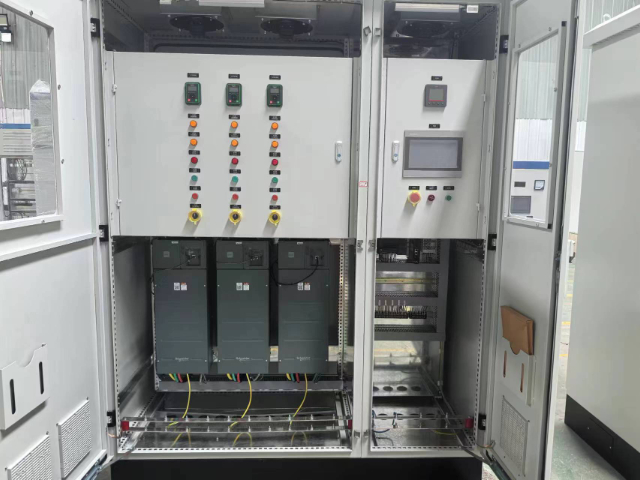
控制柜的电气安全设计需严格遵循国际与行业标准,如IEC 60204-1《机械安全 机械电气设备》与GB 7251《低压成套开关设备和控制设备》。关键防护措施包括:1)接地保护:通过黄绿双色导线将柜体与接地网连接,确保漏电电流及时导入大地,避免操作人员触电;2)绝缘监测:在母线排与元件间设置绝缘垫,并定期检测绝缘电阻(通常≥1MΩ),防止爬电或闪络;3)过载保护:通过热继电器或电子式过载保护器监测电流,当负载超过额定值时自动切断电源;4)短路保护:采用熔断器或断路器快速分断故障电路,限制短路电流对元件的损害;5)门锁联锁:柜门开启时自动切断电源,防止误操作导致电弧灼伤。此外,柜体需通过盐雾试验、振动试验等环境测试,确保在恶劣工况下仍能保持电气性能稳定。
控制柜的现场安装需选择合适的位置:通风良好、无剧烈振动、远离热源和腐蚀性气体。根据基础图进行固定,并通过预埋的电缆沟或桥架接入电源线和现场设备信号线。操作人员主要通过柜门上的HMI、按钮和指示灯进行日常监控与操作,如启动/停止生产线、查看运行参数(电流、温度、速度)、确认报警信息。日常维护是保障其长寿命的关键,包括:定期断电后清洁柜内灰尘(使用吸尘器或干燥压缩空气);检查并紧固电源端子和接地线;观察元器件有无过热变色、异常声音;测试风扇、空调等散热装置是否正常工作;验证急停按钮等安全回路的有效性。建立详细的维护日志,记录每次检查的日期、内容和发现的问题。我们的控制柜在无锡祥冬电气科技有限公司的生产中,采用先进的检测设备。
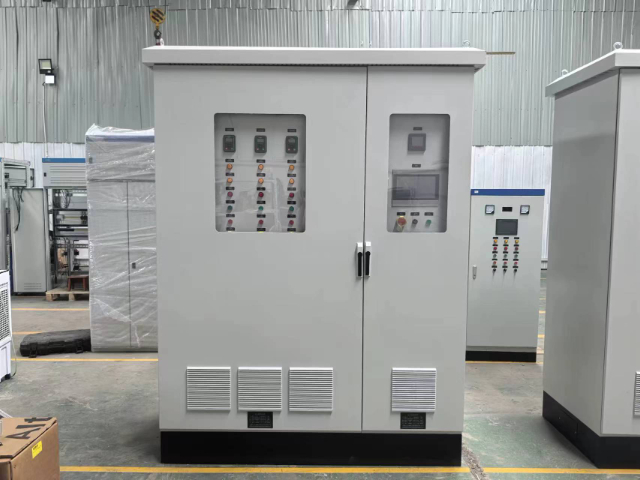
在工业环境中,灰尘是无处不在的“隐形危险”。大量的灰尘进入控制柜内部,会附着在电气元件表面,影响元件的散热和电气性能,甚至导致短路等故障。因此,控制柜必须具备良好的防尘和密封性能。控制柜的外壳通常采用密封设计,在各个接口和缝隙处安装了密封条,有效阻止灰尘的进入。同时,在控制柜的进出风口处,会安装防尘网,过滤空气中的灰尘颗粒。防尘网的材质和孔径大小会根据不同的使用环境和防尘要求进行选择。对于一些对防尘要求较高的场所,如电子芯片制造车间,控制柜还会采用正压防尘技术。通过在控制柜内部通入经过过滤的干净空气,使柜内压力高于外部压力,从而防止灰尘从缝隙处进入。此外,定期对控制柜进行清洁和维护也是保证其防尘效果的重要措施。操作人员会使用特用的清洁工具和清洁剂,对控制柜内部和外部的灰尘进行清理,确保电气元件始终处于良好的工作环境。高精度的控制柜可确保设备运行参数的稳定性。安徽电气控制柜定制
高效的控制柜能快速响应控制指令,提升系统运行速度。江苏工厂车间控制柜批发
控制柜的维护策略分为预防性维护与预测性维护两类。预防性维护基于时间或运行次数制定计划,例如每季度清理柜内灰尘、检查端子紧固度,每年更换老化元件(如电容、风扇)。预测性维护则通过传感器实时监测柜内温度、振动及绝缘电阻等参数,结合大数据分析预测故障发生概率。例如,某汽车工厂焊装线控制柜安装了温度传感器与振动传感器,当柜内温度连续3小时超过55℃或振动加速度超过0.3g时,系统自动触发预警,提示运维人员检查风扇或减震装置。故障诊断需结合电气原理图与现场现象综合分析。常见故障包括电源故障(如断路器跳闸)、控制故障(如PLC输出无信号)及通信故障(如Modbus总线中断)。诊断流程通常为:先检查电源指示灯与HMI显示状态,确认供电是否正常;再通过万用表测量关键点电压(如24VDC),定位断路或短路位置;很终利用PLC编程软件(如STEP7)查看故障代码,结合程序逻辑分析控制逻辑错误。例如,某注塑机控制柜出现“模板不动作”故障,经检查发现热继电器动作,进一步分析为电机过载,很终通过调整加减速时间参数解决问题。江苏工厂车间控制柜批发