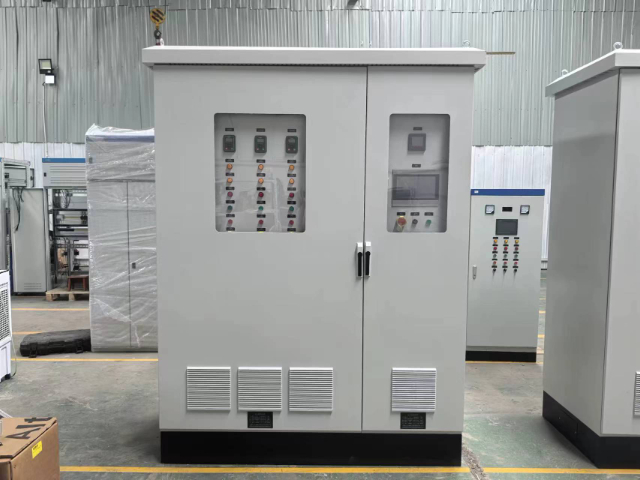
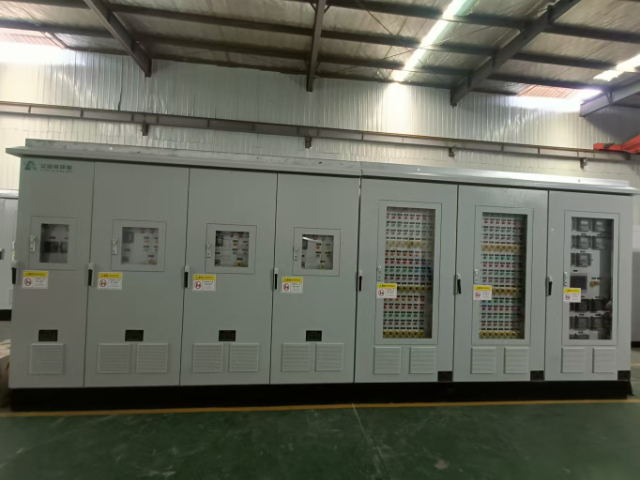
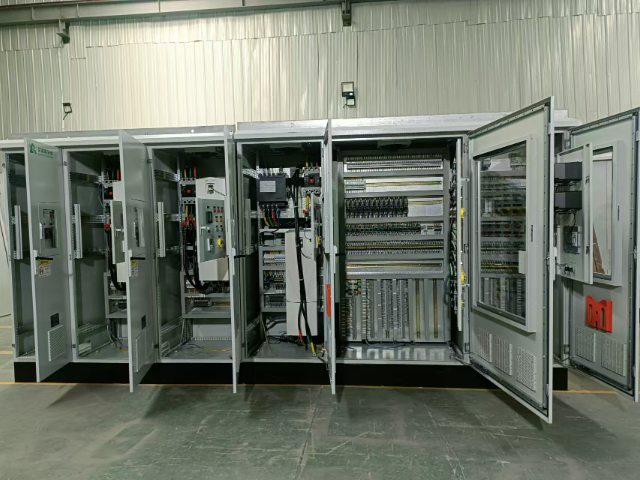
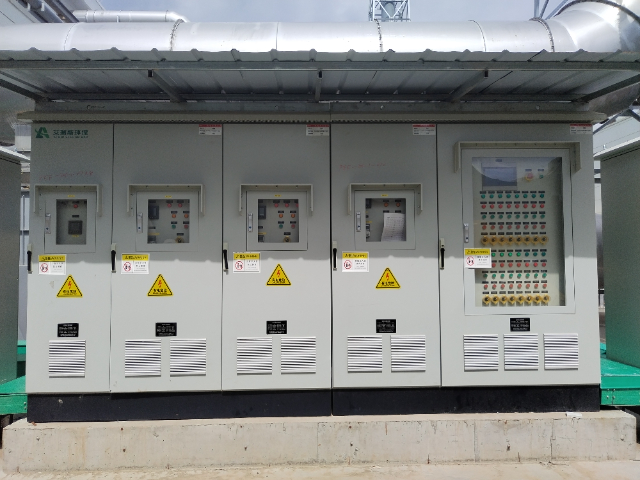
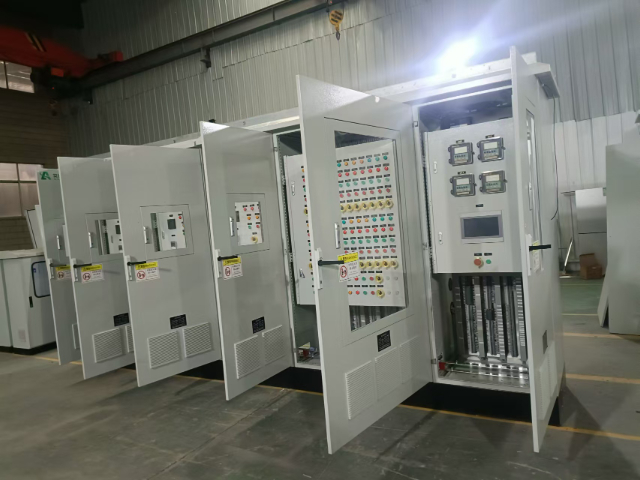
控制柜的安装需确保环境干燥、通风良好,并避免阳光直射和腐蚀性气体。安装前应检查柜体是否水平固定,接地电阻是否符合要求(一般≤4Ω)。通电前需进行绝缘测试,确保无短路或漏电风险。调试阶段需逐步验证各元件的功能,如检查断路器的分合闸状态、测试PLC程序的逻辑正确性、调整变频器参数以匹配电机特性。对于复杂系统,可采用分步调试法,先进行单机测试,再逐步联网运行。调试完成后,应记录关键参数(如电压、电流、温度等),并形成完整的调试报告,以便后续维护参考。控制柜的电源管理系统能够有效监控和调节电力供应。河北推广控制柜厂家
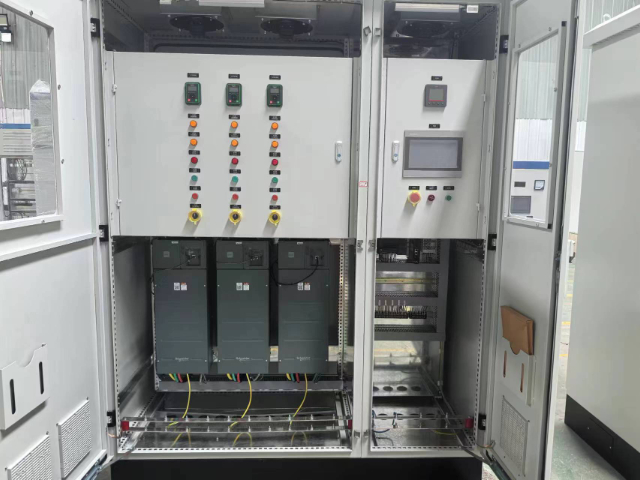
随着科技的不断进步,控制柜也在不断发展和创新。未来,控制柜将朝着智能化、网络化、集成化和绿色化的方向发展。智能化控制柜将具备更强大的数据处理和决策能力,能够根据设备的运行状态和环境变化自动调整控制策略,实现更加精细和高效的控制。网络化控制柜将通过互联网技术实现远程监控、诊断和维护,使设备的管理更加便捷和高效。集成化控制柜将把更多的功能集成在一起,减少设备的体积和占地面积,提高设备的集成度和可靠性。绿色化控制柜将更加注重节能和环保,采用更加高效的节能技术和环保材料,降低能源消耗和环境污染。同时,随着人工智能、大数据、物联网等新兴技术的不断发展,控制柜将与这些技术深度融合,为工业自动化和智能建筑等领域带来更多的创新应用和发展机遇。未来的控制柜将成为推动工业和社会发展的重要力量。江苏标准控制柜性价比定期检查控制柜的电气连接,确保设备正常运行,避免故障。
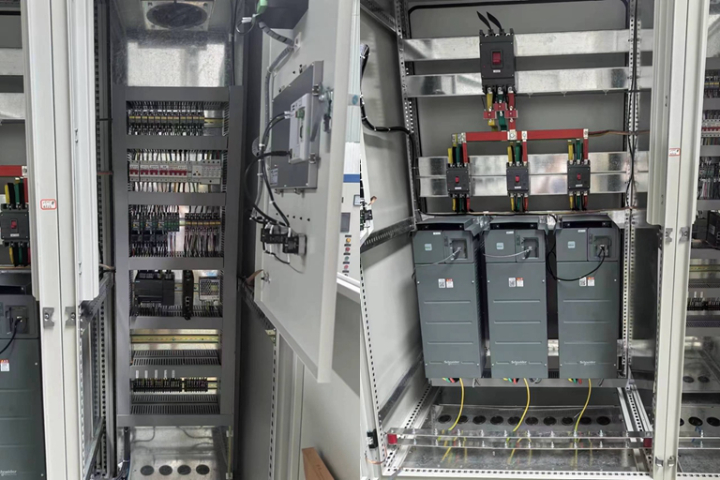
HMI(人机界面)是操作人员与控制柜之间的交互窗口,其设计合理性直接影响操作效率与安全性。主流 HMI 包括触摸屏与按键面板两种形式,触摸屏通过图形化界面直观显示设备运行参数,如温度、压力、转速等,操作人员可通过点击图标实现参数修改与指令下达;按键面板则适用于粉尘多、振动大的恶劣环境,采用防水防尘按键,确保操作可靠。HMI 还具备报警记录功能,当设备出现故障时,如电机过载、传感器断线,会立即弹出报警画面,显示故障原因与处理建议,并自动保存报警时间与相关参数,便于后期追溯。在生产线控制柜中,HMI 通常与 PLC 实时通讯,数据刷新周期可达 100ms,确保操作人员能及时掌握设备状态。
地铁车站的信号控制柜前,值班员正通过触摸屏调整列车进路。柜内的继电器阵列像整齐排列的士兵,每组继电器对应着一组道岔或信号机,吸合时发出清脆的 “咔嗒” 声。当列车接近站台时,控制柜会自动比对时刻表与实际运行位置,若偏差超过 30 秒,就会向调度中心发送修正请求。柜底的接地铜排通过 4 根 6 平方毫米的线缆与车站接地网相连,确保在雷击等极端情况下,能将上万伏的浪涌电压瞬间导入大地。柜门内侧贴着详细的应急处理流程图,用荧光笔标注着 “红光带故障”“道岔无表示” 等常见问题的排除步骤。电气柜的冗余电源设计(如双UPS)保障关键负载持续供电,避免数据丢失。
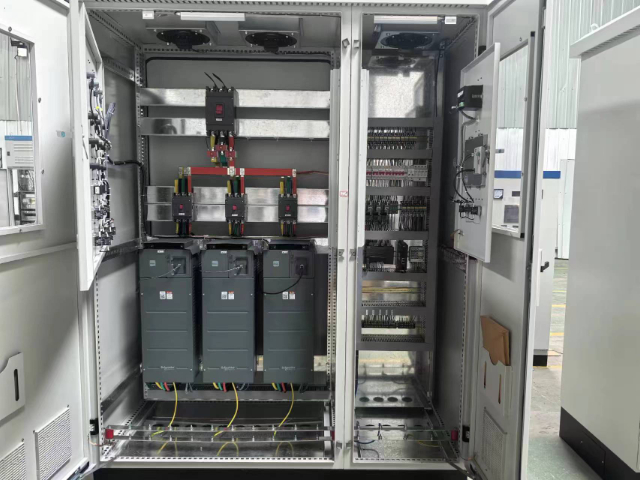
控制柜发生故障时,一套系统化的排查思路至关重要。首先应进行问询和观察,了解故障发生时的现象,查看柜内是否有报警指示灯(PLC、变频器)。第一步通常是检查电源,从总电源输入开始,逐级测量各级断路器、开关电源的输出是否正常,电源问题是比较高发的故障原因。第二步是检查输入输出信号,利用PLC的在线监控功能,查看输入点状态是否与现场实际一致,输出点是否按逻辑动作,这样可以快速定位是外部传感器/执行器故障,还是柜内元件或程序问题。对于变频器故障,需查阅其故障代码手册。使用替换法(用已知良好的元件替换怀疑故障的元件)也是常用的高效手段。始终保持从简到繁、由外至内的原则,可避免走弯路。在设计控制柜时,需考虑散热、布线和防护等级,以适应不同环境的需求。浙江智能控制柜怎么样
控制柜的自动化功能,能依据预设规则自动调节电力输出,智能便捷。河北推广控制柜厂家
控制柜的维护策略分为预防性维护与预测性维护两类。预防性维护基于时间或运行次数制定计划,例如每季度清理柜内灰尘、检查端子紧固度,每年更换老化元件(如电容、风扇)。预测性维护则通过传感器实时监测柜内温度、振动及绝缘电阻等参数,结合大数据分析预测故障发生概率。例如,某汽车工厂焊装线控制柜安装了温度传感器与振动传感器,当柜内温度连续3小时超过55℃或振动加速度超过0.3g时,系统自动触发预警,提示运维人员检查风扇或减震装置。故障诊断需结合电气原理图与现场现象综合分析。常见故障包括电源故障(如断路器跳闸)、控制故障(如PLC输出无信号)及通信故障(如Modbus总线中断)。诊断流程通常为:先检查电源指示灯与HMI显示状态,确认供电是否正常;再通过万用表测量关键点电压(如24V DC),定位断路或短路位置;很终利用PLC编程软件(如STEP 7)查看故障代码,结合程序逻辑分析控制逻辑错误。例如,某注塑机控制柜出现“模板不动作”故障,经检查发现热继电器动作,进一步分析为电机过载,很终通过调整加减速时间参数解决问题。河北推广控制柜厂家