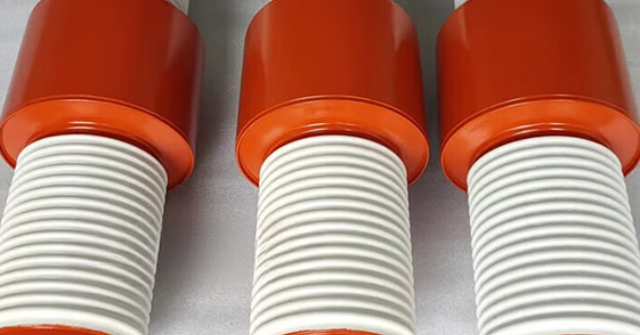
- 品牌
- 旭格威
- 型号
- 齐全
阳极此时也出现炽热的阳极斑点且蒸发和喷射一定数量的金属,触头的电磨损迅速增加。当真空灭弧装置中出现收缩弧后,就不能再开断电路。电弧由扩散弧转变为收缩弧的电流,也就是该真空灭弧装置的极限开断电流,它随触头材料和直径大小的不同而不同。在开断交流电路时,当被开断的电流减小到某一数值时,扩散弧会发生被称为截流的电流突然被截断的现象。这样,在开断感性负载电流时,弧隙上将产生很高的过电压,这是使用真空灭弧装置应注意的问题。 [1]我国真空灭 弧室行业经过20多年的努力,取得了长足发展,近年来己成长为可参与国际竞争的产业。青浦区定制真空灭弧室性能
导电系统真空灭弧室解剖图定导电杆、定跑弧面、定触头、动触头、动跑弧面、动导电杆构成了灭弧室的导电系统。其中定导电杆、定跑弧面、定触头合称定电极,动触头、动跑弧面、动导电杆合称动电极,由真空灭弧室组装成的真空断路器,真空负荷开关和真空接触器合闸时,操动机构通过动导电杆的运动,使两触头闭合,完成了电路的接通。为了使两触头间的接触电阻尽可能减小且保持稳定和灭弧室承受动稳定电流时有良好的机械强度,真空开关在动导电杆一端设置有导向套,并使用一组压缩弹簧,使两触头间保持有一个额定压力。当真空开关分断电流时,灭弧室两触头分离并在其间产生电弧,直至电流自然过零时电弧熄灭,便完成了电路的开断静安区智能化真空灭弧室有哪些真空状态下气体的稀薄程度 通常用真空度来描述,以压强值来表示。
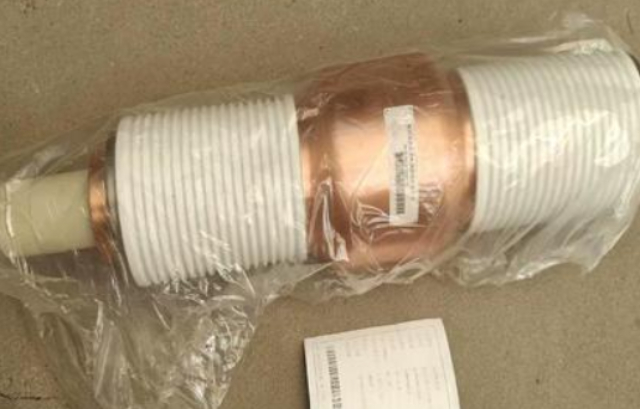
真空灭弧室的基本结构如图5所示。外壳4是用玻璃、陶瓷或微晶玻璃等无机绝缘材料做成的,呈圆筒形状,两端用金属盖板封接组成一个密封容器。外壳内部有一对触头5,其中静触头匿定在静导电杆1的端头,动触头固定在动导电杆7的端头。动导电杆通过波纹管6和金属盖板的中心孔伸出真空灭弧室外。动导电杆在中部与波裂管的一个端口焊在一起。波纹管的另一个端口与金属盖板焊接。波纹管是一种弹性元件,侧壁呈波浪状的金属管,它可以纵向伸缩。
真空电弧按其电流的大小可分为扩散弧和收缩弧两种。扩散弧的电流较小(几百至几千安培),此时电弧分裂为许多并联的支弧。每~支弧有自己的阴极斑点和弧柱,阴极斑点互相排斥且均匀分布在阴极上。在电磁场的作用下阴极斑点不断地沿左旋方向运动,触头表面的平均温度较低且分布均匀。阳极此时不存在阳极斑点,阴极斑点既发射电子又产生金属蒸气。当电流接近于零值时,**终只剩下一个斑点,电流过零时,电弧自行熄灭。当扩散弧的电流增加到足够大时,阴极斑点相互聚成一团,运动速度很小甚至不再运动:阴极表面不但产生大量的金属蒸气,而且有一部分金属直接以颗粒或液滴的形式向弧隙喷射。触头结构对灭孤室的开断能力有很大影响。
波纹管真空灭弧室的波纹管主要担负保证动电极在一定范围内运动和长期保持高真空的功能,并保证真空灭弧室具有很高的机械寿命。真空灭弧室的波纹管是由厚度为0.1~0.2mm的不锈钢制成的薄壁元件。真空开关在分合过程中,灭弧室波纹管受伸缩作用,波纹管截面上受变应力作用,所以波纹管的寿命应根据反复伸缩量和使用压力来确定。波纹管的疲劳寿命和工作条件的受热温度有关,真空灭弧室在分断大的短路电流后,导电杆的余热传递到波纹管上,使波纹管的温度升高,当温升达到一定程度时,这就会影响波纹管的疲劳强度。断路器用真空灭弧室的触头材料大都采用铜铬合金,铜与铬各占 50%。青浦区定制真空灭弧室性能
电力行业:应用于35kV及以下配电系统和252kV输电系统。青浦区定制真空灭弧室性能
排气台工艺真空灭弧室生产工艺流程是指将真空灭弧室的零件通过钎焊及氩弧焊等工艺制成为待排气的整管,再连接到排气台进行抽真空及烘烤除气,***进行冷夹封口的过程。此工艺,过程复杂、路线长,一般有9道工序。因而效率低且对真空灭弧室零件的污染环节多。而且,按此工艺生产的真空灭弧室烘烤温度低(450℃左右),因而除气不彻底。一次封排工艺是指将真空灭弧室各零件先钎焊成几个部件,再将几个部件组装成真空灭弧室整件,然后再在真空炉中完成排气、烘烤去气及钎焊封口的过程。此工艺,过程较简单,一般有7道工序,因而效率较高且人为污染也较少。此外,按此工艺生产的真空灭弧室烘烤温度高(800℃~900℃),因而排气彻底。青浦区定制真空灭弧室性能
旭格威科技(上海)有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在上海市等地区的电工电气中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,旭格威供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


- 浦东新区特制真空灭弧室厂家现货 2026-11-07
- 嘉定区定制真空灭弧室厂家现货 2026-11-07
- 徐汇区新型真空灭弧室品牌 2026-11-07
- 崇明区定制真空灭弧室性能 2026-11-06
- 松江区智能化真空灭弧室特点 2026-11-06
- 长宁区特制真空灭弧室性能 2026-11-06
- 奉贤区质量真空灭弧室货源充足 2026-11-06
- 虹口区常规真空灭弧室特点 2026-11-06
- 徐汇区质量真空灭弧室价目表 2026-11-06
- 虹口区新型真空灭弧室货源充足 2026-11-06
- 崇明区质量真空灭弧室特点 2026-11-06
- 黄浦区新型真空灭弧室设计 2026-11-06