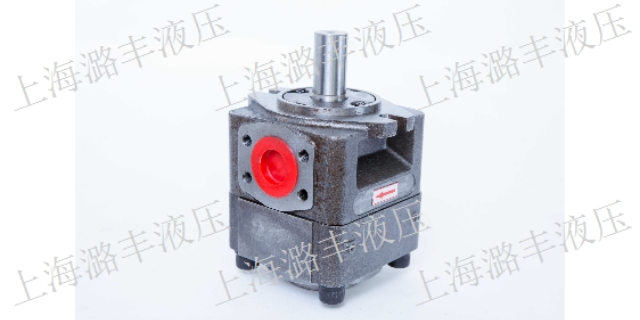
内啮合齿轮泵一、原理内啮合齿轮泵有渐开线齿形(Crescent)和摆线齿形(Grout)两种,其结构示意可见图。这两种内啮合齿轮泵工作原理和主要特点皆同于外啮合齿轮泵。在渐开线齿形内啮合齿轮泵中,小齿轮和内齿轮之间要装一块月牙隔板,以便把吸油腔和压油腔隔开;摆线齿形啮合齿轮泵又称摆线转子泵,在这种泵中,小齿轮和内齿轮只相差一个齿,因而不需设置隔板。内啮合齿轮泵中的小齿轮是主动轮,大齿轮为从动轮,在工作时大齿轮随小齿轮同向旋转,齿轮转动,容积变化增加液体压力。二、特点内啮合齿轮泵的结构紧凑,尺寸小,重量轻,运转平稳,噪声低,在高转速工作时有较高的容积效率。但在低速、高压下工作时,压力脉动大,容积效率低,所以一般用于中、低压系统。在闭式系统中,常用这种泵作为补油泵。内啮合齿轮泵的缺点是齿形复杂,加工困难,价格较贵,且不适合高速高压工况。1、渐开线内啮合齿轮泵特点2、摆线型内啮合齿轮泵特点三、简单结构1—外齿轮(externalgear),2—内齿轮(internalgear),3—隔板。上海潞丰液压技术有限公司是一家专业提供齿轮泵 的公司,欢迎您的来电哦!新疆特殊齿轮泵
伺服油压机1:控制系统:本设备数控系统采用组态软件编写,以高彩组态触摸屏作为载体,组建的人机对话窗口,极大的方便了用户直观的对生产参数的输入调用及现场的生产过程数据包括对设备状态的直接监控;本设备控制系统采用国际品牌日本三菱公司产品。能有效保证了设备运行的可靠性与稳定性和设备的通用性;2:设备运作原理:设备通过伺服液压泵组来驱动油缸进行上下压装作业,组建的数控系统人机对话可实现根据客户压装产品在组态触摸屏中对产品的压装参数设定,能够直观查看产品的压装数据,同时可以对压装产品进行在线压装检测功能,设备具有快速下压、压装、保压与返回多段压装速度控制,使产品在压装过程中能有效的保证了产品压装的压力精度与位移精度;3:设备的工作条件:1.工作环境:环境温度-10~45℃,相对湿度40~80%。2.电源电压:AC380V(±10%),频率50HZ(±1HZ)三相五线。3.液体工作压力17MPA,室温35℃时,连续工作油温不超定50℃。4.使用68号质量抗研磨液压油。4:设备的工作效率:1.滑块理论快下速度50-175MM/S可调。2.滑块理论工进速度5-20MM/S可调(按百分比调整)。3.滑块理论上升速度50-150MM/S可调。辽宁伺服齿轮泵设备上海潞丰液压技术有限公司为您提供齿轮泵 ,有想法可以来我司咨询!
重新加以调整修配。②泵内有污物。解体以异物。③装配有误。齿轮泵两销孔的加工基准面并非装配基准面,如先将销子打入,再拧紧螺钉,泵会转不动。正确的方法是,边转动齿轮泵边拧紧螺钉,后配钻销孔并打入销子。④泵与发动机联轴器的同轴度差。同轴度应保证在。⑤泵内零件未退磁。装配前所有零件均须退磁。⑥滚针套质量不合格或滚针断裂。修理或更换。⑦工作油输出口被堵塞。异物。4、发热①造成齿轮泵旋转不畅的各项原因均能导致齿轮泵发热,排除方法亦可参照其执行。②油液黏度过高或过低。重新选油。③侧板、轴套与齿轮端面严重摩擦。修复或更换。④环境温度高,油箱容积小,散热不良,都会使泵发热。应分别处理。5、主要零件的修复(1)齿轮①齿形修理:用细砂布或油石除去拉伤或已磨成多棱形的部位,再将齿轮啮合面调换方位并适当地进行对研,后清洗干净;对用肉眼能观察到的严重磨损件,应予以更换。②端面修理:齿轮端面由于与轴承座或前后盖相对转动而磨损,轻时会起线,可用研磨方法将起线毛刺痕迹研去并抛光;磨损严重时,应将齿轮放在平面磨床上进行修磨
一、齿轮泵的概述、齿轮泵是液压系统中采用的一种液压泵,它一般做成定量泵,按结构不同,齿轮泵分为外外啮合齿轮泵和内啮合齿轮泵,而以外啮合齿轮泵应用广。相互啮合的一对齿轮的齿顶圆柱和两侧端面,靠紧泵壳的内壁,各齿槽与壳体内壁之间围成了一系列互不相通的密封工作空腔K。由啮合轮齿隔开的D、G腔分别是与泵吸入口和排出口相通的吸入室和排出室。如图所示(外啮合)。当齿轮按图所示方向旋转时,由于啮合轮齿逐渐退出啮合状态,使吸入室D的容积逐渐增大,压力降低。在吸液池液面压力和D腔内低压之间的压差作用下,液体自吸入池经吸液管和泵吸入口进入吸入室D。随后又进入封闭的工作空间K,并由齿轮的转动被带至排出室G。因两齿轮轮齿从上侧开始逐渐进入啮合状态,一个齿轮的轮齿逐渐占据另一个齿轮的齿槽空间,使位于上侧的排出室容积逐渐减小,室内液体压力升高,于是从泵排出口排出泵外。齿轮连续转动,上述吸、排液过程就连续不断进行了。齿轮泵的基本形式就是两个尺寸相同的齿轮在一个紧密配合的壳体内相互啮合旋转,这个壳体的内部类似“8”字形,两个齿轮装在里面,齿轮的外径及两侧与壳体紧密配合。来自于挤出机的物料在吸入口进入两个齿轮中间。齿轮泵 ,就选上海潞丰液压技术有限公司,有需求可以来电咨询!
生产效率的提高、合格率的提高等具有极大的作用,普通压铸机的伺服改造必将成为国内压铸机节能改造的主导方向。压铸机伺服节能改造后,系统压力、流量双闭环,液压系统将按照实际需要的流量和压力来供油,克服了普通定量泵系统高压溢流产生的高能耗。压铸机节能改造后在伺服系统对油泵进行控制时,由于伺服能快速响应所给定的控制信号,并且能够在速度控制和力矩控制之间灵活地切换以实现运动控制或压铸控制,所以工作周期也能有所缩短,压铸成品质量也有所提高;合理的供油量控制更减轻了冷却系统的负荷和功率损耗。图1:压铸机改造前的电机及油泵图2:压铸机改造所使用的伺服电机及齿轮泵近年来,随着客户对于压铸机的效率、稳定性、低能耗、可维护性等方面提出了越来越高的要求以及伺服电机的成熟应用和价格的大幅度下降。压铸机的驱动部分也从定量泵应用技术逐渐演变成伺服技术。伺服节能技术是目前压铸机领域液压驱动技术的又一重大突破,压铸机电液伺服系统在兼顾成本与性能、稳定性的前提下,完美的解决了用户关心的成本、效率、油温等问题,了压铸机的发展方向。齿轮泵 ,就选上海潞丰液压技术有限公司,欢迎客户来电!辽宁耐久齿轮泵厂家
齿轮泵 ,就选上海潞丰液压技术有限公司,让您满意,欢迎新老客户来电!新疆特殊齿轮泵
造成齿顶和泵体内壁的摩擦等。为了解决径向力不平衡问题,在有些齿轮泵上,采用开压力平衡槽的办法来消除径向不平衡力,但这将使泄漏增大,容积效率降低等。CB—B型齿轮泵则采用缩小压油腔,以减少液压力对齿顶部分的作用面积来减小径向不平衡力,所以泵的压油口孔径比吸油口孔径要小。齿轮泵的流量计算齿轮泵的排量V相当于一对齿轮所有齿谷容积之和,假如齿谷容积大致等于轮齿的体积,那么齿轮泵的排量等于一个齿轮的齿谷容积和轮齿容积体积的总和,即相当于以有效齿高(h=2m)和齿宽构成的平面所扫过的环形体积,即:(3-10)式中:D为齿轮分度圆直径,D=mz(cm);h为有效齿高,h=2m(cm);B为齿轮宽(cm);m为齿轮模数(cm);z为齿数。实际上齿谷的容积要比轮齿的体积稍大,故上式中的π常以代替,则式(3-10)可写成:(3-11)齿轮泵的流量q(1/min)为:(3-12)式中:n为齿轮泵转速(rpm);ηv为齿轮泵的容积效率。实际上齿轮泵的输油量是有脉动的,故式(3-12)所表示的是泵的平均输油量。从上面公式可以看出流量和几个主要参数的关系为:(1)输油量与齿轮模数m的平方成正比。(2)在泵的体积一定时,齿数少,模数就大。故输油量增加,但流量脉动大;齿数增加时,模数就小,输油量减少,流量脉动也小。新疆特殊齿轮泵
也可根据输入电流信号的大小连续的控制油流的流量和压力大小。虽然控制精度比电液伺服阀稍显逊色,但在油液...
【详情】设备优势:①.节能:设备采用伺服液压控制系统进行控制,比常规型液压机节约用电约70%,每小时理论耗电...
【详情】根据该型号性能表或性能曲线进行校改,看正常工作点是否落在该齿轮泵优先工作区。6、对于输送粘度大于20...
【详情】设备优势:①.节能:设备采用伺服液压控制系统进行控制,比常规型液压机节约用电约70%,每小时理论耗电...
【详情】开设卸荷槽的原则是两槽间距a为小闭死容积,而使闭死容积由大变小时与压油腔相通,闭死容积由小变大时与吸...
【详情】旋转不畅①轴向间隙或径向间隙太小。重新加以调整修配。②泵内有污物。解体以异物。③装配有误。齿轮泵两销...
【详情】