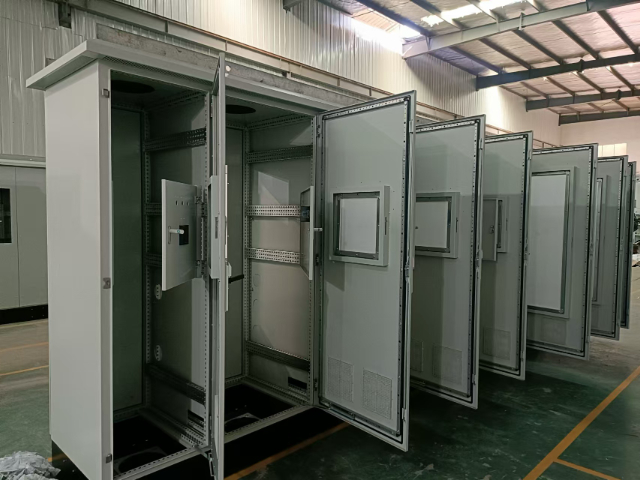
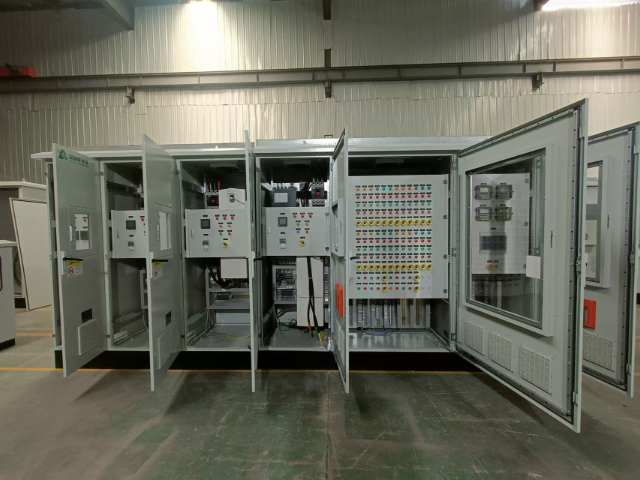
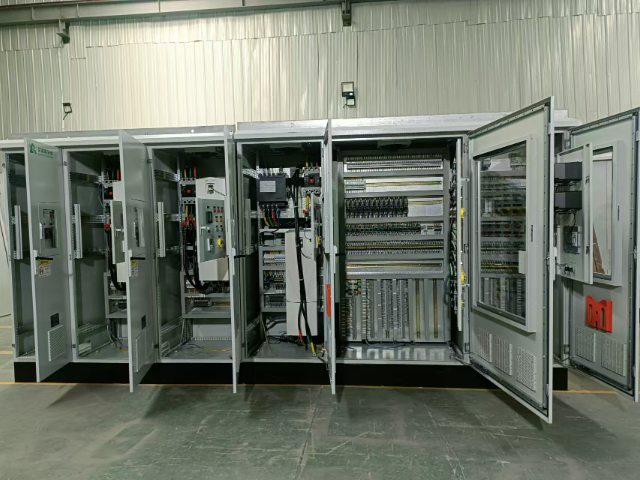
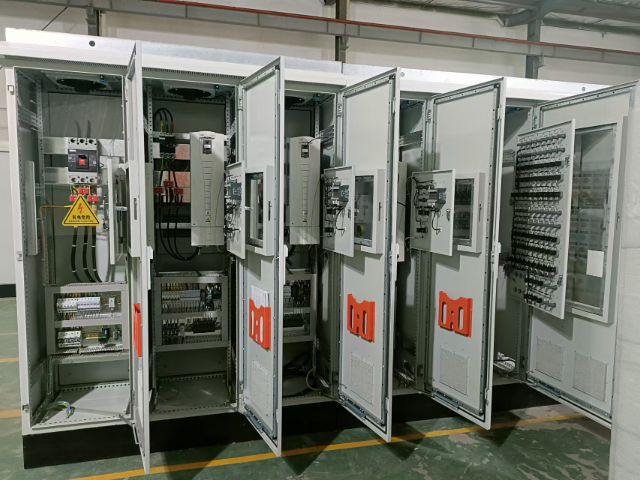
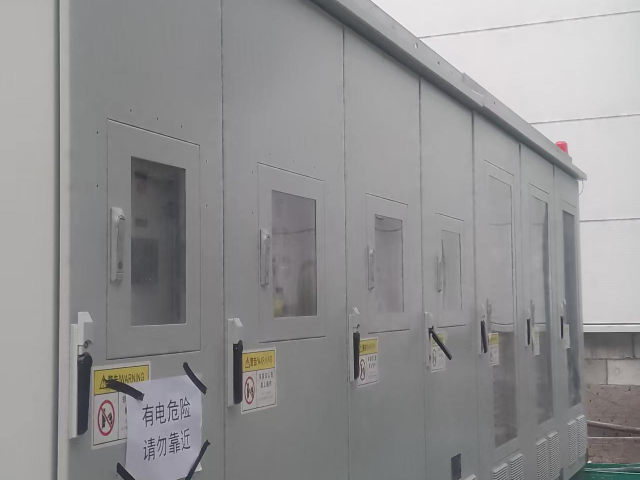
智能交通信号控制柜通过车流量检测传感器实现自适应控制,能根据路口实时交通状况调整信号灯时长。早高峰时段,系统会自动延长主干道绿灯时间至 90 秒,平峰期则缩短至 45 秒,提高通行效率。内部的黄闪控制模块在突发情况下能将路口切换至黄闪模式,引导车辆谨慎通行。柜内的蓄电池组可在断电后维持系统运行 4 小时以上,并自动向交通指挥中心发送断电警报。为了防止雨水渗入,柜体底部设有排水孔和防鼠网,所有电缆入口都安装了密封胶圈。系统还具备远程升级功能,无需现场操作就能更新控制程序,快速适应交通管理需求的变化。控制柜内部的元器件布局应合理,便于维护和检修,提高设备的使用效率。广东销售控制柜销售
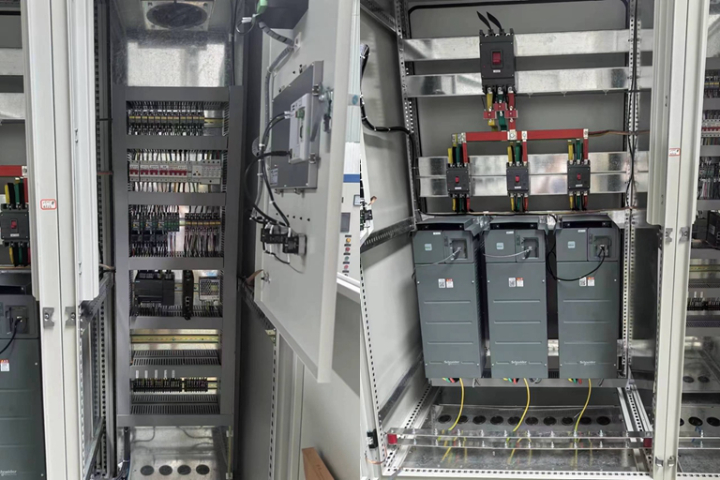
控制柜发生故障时,一套系统化的排查思路至关重要。首先应进行问询和观察,了解故障发生时的现象,查看柜内是否有报警指示灯(PLC、变频器)。第一步通常是检查电源,从总电源输入开始,逐级测量各级断路器、开关电源的输出是否正常,电源问题是比较高发的故障原因。第二步是检查输入输出信号,利用PLC的在线监控功能,查看输入点状态是否与现场实际一致,输出点是否按逻辑动作,这样可以快速定位是外部传感器/执行器故障,还是柜内元件或程序问题。对于变频器故障,需查阅其故障代码手册。使用替换法(用已知良好的元件替换怀疑故障的元件)也是常用的高效手段。始终保持从简到繁、由外至内的原则,可避免走弯路。云南污水厂控制柜销售电气柜的散热风扇支持智能调速,根据负载自动调节风量,节能降噪。
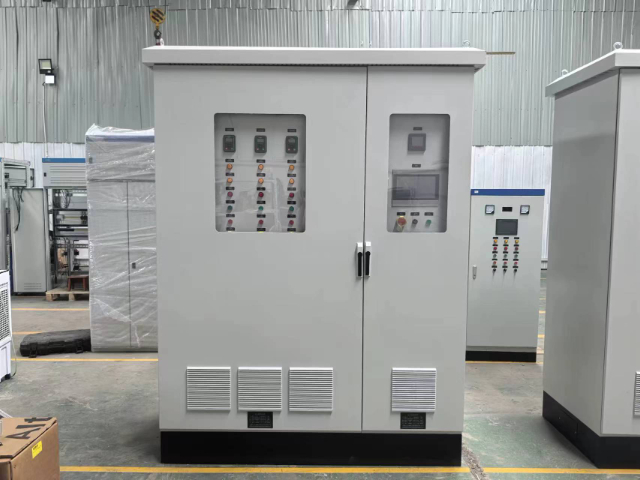
控制柜的安装需确保环境干燥、通风良好,并避免阳光直射和腐蚀性气体。安装前应检查柜体是否水平固定,接地电阻是否符合要求(一般≤4Ω)。通电前需进行绝缘测试,确保无短路或漏电风险。调试阶段需逐步验证各元件的功能,如检查断路器的分合闸状态、测试PLC程序的逻辑正确性、调整变频器参数以匹配电机特性。对于复杂系统,可采用分步调试法,先进行单机测试,再逐步联网运行。调试完成后,应记录关键参数(如电压、电流、温度等),并形成完整的调试报告,以便后续维护参考。
控制柜的成本构成包括元件采购(60%~70%)、柜体加工(15%~20%)及装配调试(10%~15%)。供应链管理需通过集中采购、优化库存及缩短交货周期降低成本。例如,某自动化设备厂商与施耐德、西门子等供应商签订长期框架协议,锁定元件价格,降低市场波动风险;同时采用VMI(供应商管理库存)模式,由供应商根据生产计划自动补货,减少库存积压。柜体加工成本可通过自动化生产线降低,如采用激光切割机替代传统冲床,提高材料利用率;采用机器人焊接替代人工焊接,提升加工精度与效率。装配调试环节的成本优化需通过标准化作业实现,例如,制定《控制柜装配工艺规程》,明确线缆绑扎间距(如50mm±5mm)、端子紧固扭矩(如0.6N·m)等参数,减少返工率。此外,设计阶段需进行成本敏感性分析,优先选用性价比高的元件,例如,在非关键路径上用国产PLC替代进口PLC,可降低30%成本;同时通过模块化设计实现元件复用,减少定制化开模费用。在食品加工中,电气柜采用不锈钢材质,满足卫生级要求并防止腐蚀。
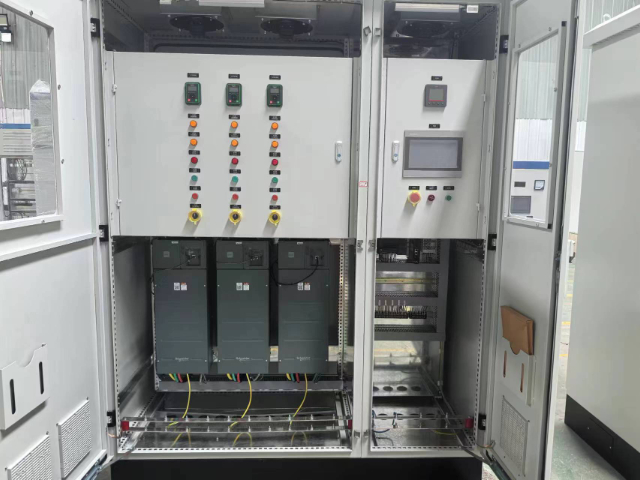
控制柜到达现场后的安装、调试与验收是确保其投入可靠运行的关键环节。安装需遵循规范:选择坚固、水平的安装基础;确保周围有足够的散热和操作空间;正确可靠地连接主电源线和设备动力线,并确保接地系统良好。调试则是一个系统性的过程:首先检查所有接线无误后,方可上电。先测试电源模块输出电压是否正常,然后逐步对PLC的I/O点进行测试,确保每一个输入信号都能被正确采集,每一个输出指令都能驱动对应的执行机构。接着下载控制程序,进行空载和带载调试,精细调整变频器参数、PID回路等,使整个系统达到比较好工作状态。很终,与用户共同进行验收,验证所有设计功能均已实现,并完成技术资料(图纸、程序、手册)的移交工作。电气柜的防尘设计(IP5X以上)适用于沙漠、矿山等恶劣环境。海南污水处理控制柜生产
在数据中心,电气柜协调UPS与配电系统,确保服务器24小时不间断供电。广东销售控制柜销售
电控柜的演变史折射出工业控制技术的三次进步。20世纪50年代,前列代继电器控制柜依靠机械触点实现逻辑控制,体积庞大且故障率高;70年代,电子管与晶体管的应用催生了第二代固态控制柜,响应速度提升至毫秒级;90年代PLC的普及标志着第三代数字化控制时代的到来,通过软件编程即可灵活修改控制逻辑,使电控柜从"硬接线"转向"软定义"。如今,第四代智能电控柜正推动新趋势:集成边缘计算模块实现本地化数据处理,搭载AI算法预测设备寿命,通过5G网络与云端协同优化生产参数。某钢铁企业的实践显示,采用智能电控柜后,能源利用率提升18%,设备意外停机次数减少65%。这种进化不*体现在技术层面,更推动着制造业向"黑灯工厂"的无人化模式迈进广东销售控制柜销售