维修,须检查电源线:内接线,插头,开关是否良好,绝缘电阻是否正常,刷尾座是事松动,换向器与电刷接触良好,电枢绕级扩定子绕组是否是有适中断路现象,轴承及转动零件是否的损坏等等。4、齿轮油泵注意绝缘电阻,长期搁置不用的或在潮湿环境中使用的电动抽液泵,使用前必须用500伏兆欧表测量绕组的绝缘电阻。如绕组与电机壳间绝缘电阻小于7兆欧时,必须对绕组进行干燥处理。5、保存好每零件和调换相同零件,在拆检齿轮油泵时,应保存好每个零件,要特别注意隔爆零件的隔爆面不能使其损伤拉毛包括绝缘衬垫及套管,如有损坏,必须调换上新的相同零件,不得采用低于原材料性能的代用材料或原有规格不符的零件,装配时应将所有零件按原先位置装好,不能遗漏。上海潞丰液压技术有限公司力于提供内啮合齿轮泵 ,欢迎新老客户来电!江西耐久内啮合齿轮泵修理
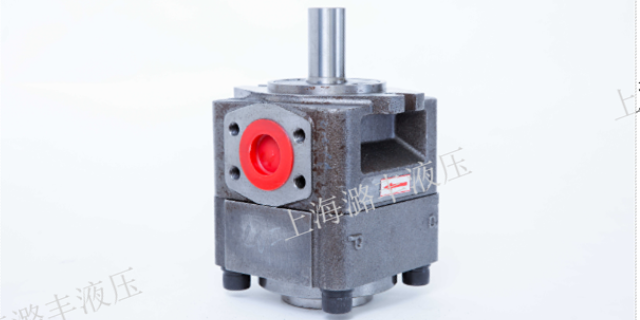
一、压力波动大。1、系统中混有空气。排除空气。2、吸人不足,夹有空气。加大吸油管径。3、液压系统中压力阀本身不能正常工作。更换压力阀。4、泵种零件损坏。更换或修复零件。5、内外转子(摆线齿轮)的齿形精度差。内外摆线齿轮大多采用粉末冶金用模具压制而成,模具及其他方面的原因会影响到摆线齿轮轮的齿形精度等。用户可对其对研修正。损坏严重的必须更换。6、泵体与前后盖因加工不好,偏心距误差大,或者外转子与泵体配合间隙太大。此时应检查偏心距,并保证偏心距误差在±。外转子与泵体配合间隙应在~.7、内外转子的配合关系不符合要求。当内外转子的径向及端面跳动大时,应及时修正内外转子,使各项精度达到技术要求;当内外转子的齿侧隙偏大时,应更换内外转子,保证侧隙在。二、吸不上油或吸油不足。1、内转子不转动。检查油泵驱动系统蜗杆、蜗轮或齿轮、内转子紧固螺钉或定位销是否松动,以及蜗轮与主轴蜗杆啮合是否正常。2、内转子的旋转方向与原动机不符导致进、出油口对调。确认机器是否按工作方向旋转。3、出油口管路堵塞。检查出油口油管是否有弯折或破损等堵塞。4、进油口滤网堵塞。清洗滤网,除去堵塞物。5、内、外转子磨损严重导致封闭腔无法形成。河北低噪音内啮合齿轮泵电话上海潞丰液压技术有限公司为您提供内啮合齿轮泵 ,期待您的光临!
伺服油压机1:控制系统:本设备数控系统采用组态软件编写,以高彩组态触摸屏作为载体,组建的人机对话窗口,极大的方便了用户直观的对生产参数的输入调用及现场的生产过程数据包括对设备状态的直接监控;本设备控制系统采用国际品牌日本三菱公司产品。能有效保证了设备运行的可靠性与稳定性和设备的通用性;2:设备运作原理:设备通过伺服液压泵组来驱动油缸进行上下压装作业,组建的数控系统人机对话可实现根据客户压装产品在组态触摸屏中对产品的压装参数设定,能够直观查看产品的压装数据,同时可以对压装产品进行在线压装检测功能,设备具有快速下压、压装、保压与返回多段压装速度控制,使产品在压装过程中能有效的保证了产品压装的压力精度与位移精度;3:设备的工作条件:1.工作环境:环境温度-10~45℃,相对湿度40~80%。2.电源电压:AC380V(±10%),频率50HZ(±1HZ)三相五线。3.液体工作压力17MPA,室温35℃时,连续工作油温不超定50℃。4.使用68号质量抗研磨液压油。4:设备的工作效率:1.滑块理论快下速度50-175MM/S可调。2.滑块理论工进速度5-20MM/S可调(按百分比调整)。3.滑块理论上升速度50-150MM/S可调。
伺服电机运行非常平稳,正常情况下几乎听不到电机的噪音,运行起来只有很小的振动感,所谓的润物细无声。(5)转速提升流量大采用恒功率控制技术,将额定转速1500RPM的电机恒功率升速到2000RPM,提高了压铸机开合模速度;在保证同等流量时可以选择小一号排量的泵,以及小一级功率的电机和驱动器,进而降低系统成本。4.伺服型压铸机特点1、单模次节能率较高彻底消除高压节流,比传统压铸机节能40%-70%。2、伺服系统响应速度快0-100%压力变化快可达30ms,提高生产效率5%-12%。以伊之密DM500机型为例,生产某产品,原来循环周期为34s,投入伺服系统后,循环时间提高到31s。3、降低液压油温减少冷却水的用量30%以上,某种场合甚至完全不需水冷,提高液压元器件的寿命和减少维修量。4、改善工作环境降低运行噪音,非工作状态下,伺服电机为停止状态,无噪音,一般全负荷运行时间很短,降低了整体噪音。5、压铸机改造应用在压铸机生产的成本的构成中,电费占了相当的比例,传统的压铸机油泵电机耗电占整个设备耗电量的比例高达50%-80%,压铸机伺服节能改造极大地降低了油泵电机的能耗,实现了压铸机高节能率。内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,让您满意,期待您的光临!
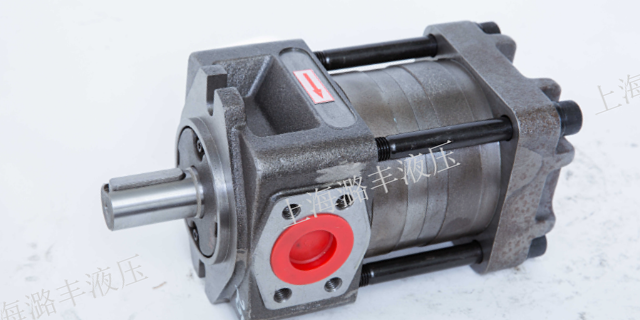
用于机床上的低压内啮合齿轮泵,取z=13~19,而中高压内啮合齿轮泵,取z=6~14,齿数z<14时,要进行修正。(3)输油量和齿宽B、转速n成正比。一般齿宽B=(6~10)m;转速n为750r/min:1000r/min、1500r/min,转速过高,会造成吸油不足,转速过低,泵也不能正常工作。一般齿轮的大圆周速度不应大于5~6m/s。高压内啮合齿轮泵的特点上述内啮合齿轮泵由于泄漏大(主要是端面泄漏,约占总泄漏量的70%~80%),且存在径向不平衡力,故压力不易提高。高压内啮合齿轮泵主要是针对上述问题采取了一些措施,如尽量减小径向不平衡力和提高轴与轴承的刚度;对泄漏量大处的端面间隙,采用了自动补偿装置等。下面对端面间隙的补偿装置作简单介绍。1.浮动轴套式图3-8(a)是浮动轴套式的间隙补偿装置。它利用泵的出口压力油,引入齿轮轴上的浮动轴套1的外侧A腔,在液体压力作用下,使轴套紧贴齿轮3的侧面,因而可以消除间隙并可补偿齿轮侧面和轴套间的磨损量。在泵起动时,靠弹簧4来产生预紧力,保证了轴向间隙的密封。浮动侧板式浮动侧板式补偿装置的工作原理与浮动轴套式基本相似,它也是利用泵的出口压力油引到浮动侧板1的背面。内啮合齿轮泵 ,就选上海潞丰液压技术有限公司,用户的信赖之选,有需要可以联系我司哦!广西折弯机内啮合齿轮泵
上海潞丰液压技术有限公司力于提供内啮合齿轮泵 ,有想法的可以来电咨询!江西耐久内啮合齿轮泵修理
应注意:两个齿轮必须同时放在平面磨床上进行修磨,目的是为了保证两个齿轮的厚度差在5μm范围内;同时必须保证端面与孔的垂直度及两端面的平行度均在5μm范围内,并用油石将锐边倒钝,但切不可倒角,做到无毛刺、飞边即可。③当齿轮的啮合表面磨损时,应用油石将磨损所产生的毛刺去掉;同时,调换齿轮的啮合方位,使原来不啮合工作的齿形表面进行啮合工作,这样不*能保证其原有的工作性能,还能延长齿轮的工作寿命。(2)泵体泵体的磨损,主要在内腔与齿轮项圆相接触的那一面,且多发生在吸油侧。如果泵体属于对称型,可将泵体翻转180度后再用;如果泵体属于非对称型,则需采用电镀青铜合金工艺或电刷镀的方法修复泵体内腔孔的磨损部位。(3)轴承座圈轴承座圈的磨损一般在与齿轮接触的那一端面和与滚针接触的内孔上。端面磨损或拉毛起线时,可将4个轴承座圈放在平面磨床上,以不与齿轮接触的那一面为基准将拉毛端面磨平,其精度应保证在10μm范围内。轴承座圈一般磨损较小,若磨损严重,可研磨;或适当地加大孔径并重新选配滚针;或更换轴承座圈。(4)长、短轴长、短轴的失效,主要是在与滚针轴承相接触处出现磨损。如果磨损轻微,可采用抛光修复(并更换新的滚针轴承)。江西耐久内啮合齿轮泵修理
5:设备优势:①.节能:设备采用伺服液压控制系统进行控制,比常规型液压机节约用电约70%,每小时理论...
【详情】但决不允许干吸起动前摩擦部件的表面一定要存有油液,否则短时间的高速回转也会造成严重摩擦。3、机械轴封...
【详情】内啮合齿轮泵是依靠泵缸与啮合齿轮间所形成的工作容积变化使液体增压进而输送的机械,一般由一组齿轮、泵体...
【详情】1.压铸机简介压铸机的工艺过程一般分为锁模、给汤、压射、抽芯、开模,顶针、冷却、蓄压等几个阶段,各个...
【详情】内啮合齿轮泵选型时要综合考虑工作压力、流量、转速、定量或变量、变量方式、容积效率、总效率、寿命及原动...
【详情】伺服油压机1:控制系统:本设备数控系统采用组态软件编写,以高彩组态触摸屏作为载体,组建的人机对话窗口...
【详情】泵的流量不大、连续,但有脉动,噪音较大;脉动率在11%~27%,其不均匀度与齿轮齿数、形状有关,斜齿...
【详情】造成流量减小。应查明原因并加以排除。3、旋转不畅①轴向间隙或径向间隙太小。重新加以调整修配。②泵内...
【详情】就会产生空穴和气蚀现象,从而使振动和噪声增加,流量和效率降低,甚至可能使液压泵的零件破坏。因此,液压...
【详情】轧钢厂棒材热送液压站主要用于给推钢机上钢时提供动力,原有液压站电控部分采用接触器式控制系统、油泵采用...
【详情】案例的讲述对于学习,研究,借鉴等具有重要意义,在液压系统故障的诊断和处理中的意义就更显而易见了。我们...
【详情】这两种内啮合内啮合齿轮泵工作原理和主要特点皆同于外啮合内啮合齿轮泵。在渐开线齿形内啮合内啮合齿轮泵中...
【详情】