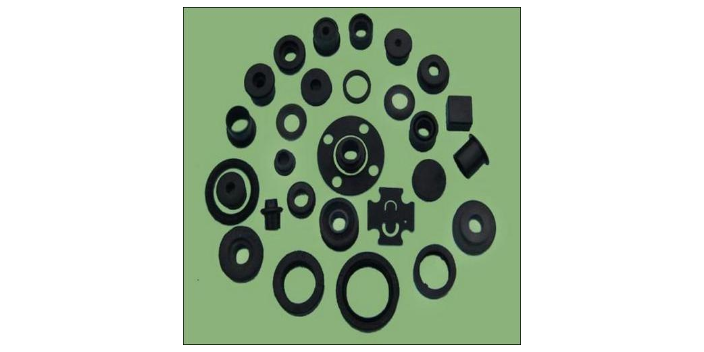
2.压出成型用于较为复杂的橡胶制品?象轮胎胎面、胶管、金属丝表面覆胶需要用压出成型的方法制造。它是把具有一定塑性的混炼胶放入到挤压机的料斗内在螺杆的挤压下通过各种各样的口型也叫样板进行连续造型的一种方法。压出之前胶料必须进行预热使胶料柔软、易于挤出从而得到表面光滑、尺寸准确的橡胶制品。3.模压成型也可以用模压方法来制造某些形状复杂如皮碗、密封圈的橡胶制品?借助成型的阴、阳模具将胶料放置在模具中加热成型。六、硫化把塑性橡胶转化为弹性橡胶的过程叫做硫化它是将一定量的硫化剂如硫磺、硫化促进剂等加入到由生胶制成的半成品中在硫化罐中进行在规定的温度下加热、保温使生胶的线性分子间通过生成“硫桥”而相互交联成立体的网状结构从而使塑性的胶料变成具有高弹性的硫化胶。由于交联键主要是由硫磺组成所以称为“硫化”。增加耐氧性、耐臭氧性——采用对二胺类防护剂。广西生产橡胶制品
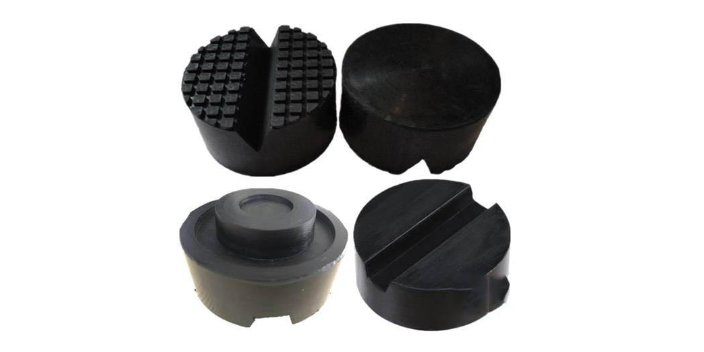
1.橡胶制品成型时,经过大压力压制,其因弹性体所具备之内聚力无法消除,在成型离模时,往往产生极不稳定的收缩(橡胶的收缩率,因胶种不同而有差异) ,必需经过一段时间后,才能和缓稳定。所以,当一橡胶制品设计之初,不论配方或模具,都需谨慎计算配合,若否,则容易产生制品尺寸不稳定,造成制品品质低落。2.橡胶属热溶热固性之弹性体,塑料则属于热溶冷固性。橡胶因硫化物种类主体不同,其成型固化的温度范围,亦有相当的差距,甚至可因气候改变,室内温湿度所影响。因此橡胶制成品的生产条件,需随时做适度的调整,若无,则可能产生制品品质的差异。湖北资质橡胶制品提高磁性——采用锶铁氧粉铝镍铁粉铁钡粉等作填充剂。
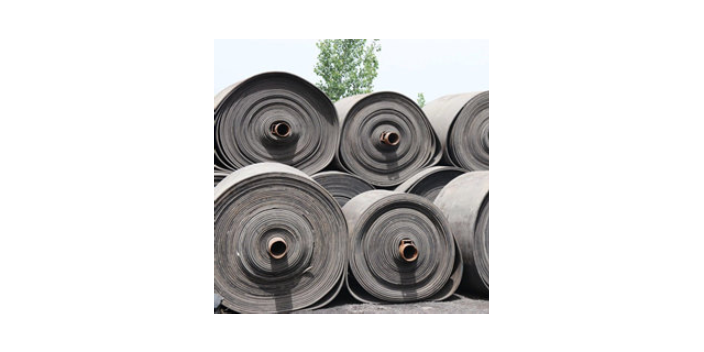
五、成型在橡胶制品的生产过程中利用压延机或压出机预先制成形状各式各样、尺寸各不相同的工艺过程?称之为成型。成型的方法有1.压延成型适用于制造简单的片状、板状制品。它是将混炼胶通过压延机压制成一定形状、一定尺寸的胶片的方法叫压延成型。 有些橡胶制品?如轮胎、胶布、胶管等所用纺织纤维材料必须涂上一层薄胶在纤维上涂胶也叫贴胶或擦胶??涂胶工序一般也在压延机上完成。纤维材料在压延前需要进行烘干和浸胶烘干的目的是为了减少纤维材料的含水量以免水分蒸发起泡?和提高纤维材料的温度以保证压延工艺的质量。浸胶是挂胶前的必要工序目的是为了提高纤维材料与胶料的结合性能。
线型结构:未硫化橡胶的普遍结构。由于分子量很大,无外力作用下,呈细团状。当外力作用,撤除外力,细团的纠缠度发生变化,分子链发生反弹,产生强烈的复原倾向,这便是橡胶高弹性的由来。支链结构:橡胶大分子链的支链的聚集,形成凝胶。凝胶对橡胶的性能和加工都不利。在炼胶时,各种配合剂往往进步了凝胶区,形成局部空白,形成不了补强和交联,成为产品的薄弱部位。交联结构:线型分子通过一些原子或原子团的架桥而彼此连接起来,形成三维网状结构。随着硫化历程的进行,这种结构不断加强。这样,链段的自由活动能力下降,可塑性和伸长率下降,强度,弹性和硬度上升,压缩长久变形和溶胀度下降。不建议用于酮类、低分子量的酯类及含硝基的化合物· 低温性能不好· 耐辐射性能较差。
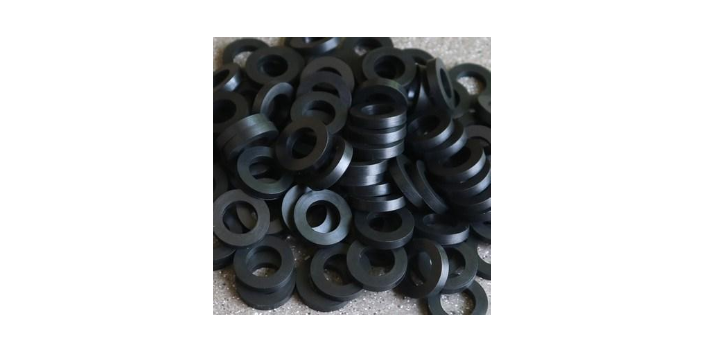
3.橡胶产品是由橡胶原料进行密炼机炼胶后制成的混炼胶作原材料,在炼胶时根据所需橡胶制品的特性而设计配方,并且定下所需要的产品硬度。产品制作成型由橡胶平板硫化机进行模压成型。产品成型后***进行飞边处理,把产品表面处理光滑无毛刺。4.橡胶制品老化测试属于老化测试范畴,橡胶老化是指橡胶及制品在加工,储存和使用过程中,由于受到内外因素的综合作用引起性能结构发生改变,进而丧失使用价值的现象。表现为龟裂,发粘,硬化,软化,粉化,变色,长霉等。增加耐磨性——配用硬质炭黑。湖北资质橡胶制品
增加耐寒性——通过生胶的解枝镶嵌?降低结晶倾向?使用耐低温 的增塑剂。广西生产橡胶制品
三、塑炼生胶富有弹性,缺乏加工时必需的可塑性性能,因此不便于加工。为了提高其可塑性,所以要对生胶进行塑炼,这样在混炼时配合剂就容易均匀分散在生胶中,同时在压延、成型过程中也有助于提高胶料的渗透性渗入纤维织品内和成型流动性。 将生胶的长链分子降解形成可塑性的过程叫做塑炼。 生胶塑炼的方法有机械塑炼和热塑炼两种。机械塑炼是在不太高的温度下通过塑炼机的机械挤压和摩擦力的作用使长链橡胶分子降解变短由高弹性状态转变为可塑状态。热塑炼是向生胶中通入灼热的压缩空气在热和氧的作用下使长链分子降解变短从而获得可塑性。广西生产橡胶制品