- 品牌
- 宇兴公司
- 型号
- 模切、涂胶、医疗
- 材质
- PET,PE
- 硬度
- 软质
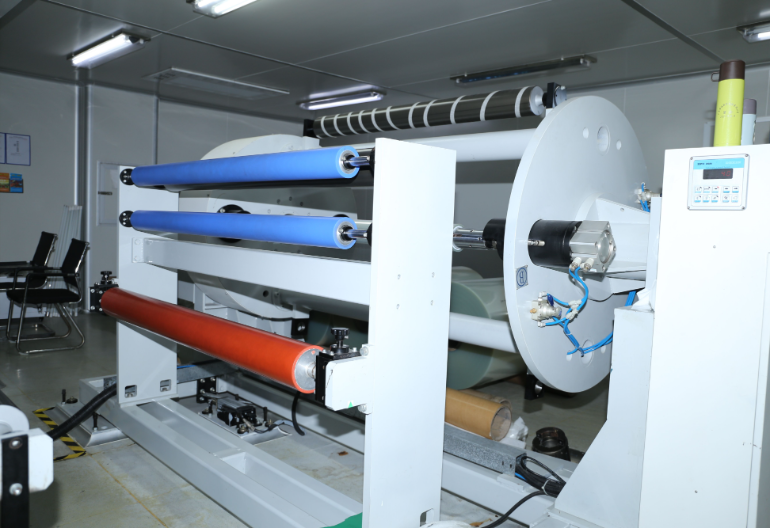
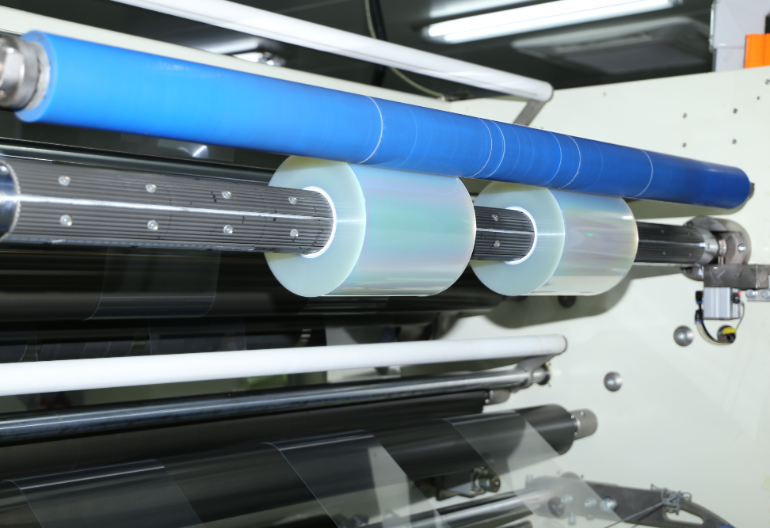
分切与复卷是pet离型膜出厂前的一道关键工序,精度控制直接影响下游使用体验。分切环节需采用圆刀分切机,刀刃硬度需达到HRC58以上,分切速度控制在100-200m/min,确保切口无毛刺,边缘直线度误差≤0.1mm/m。复卷时需控制两个参数:一是张力,根据膜材厚度设定为5-20N,张力波动范围需≤±1N,避免出现膜卷起皱或松紧不均;二是卷径精度,成品膜卷的直径误差应≤±2mm,端面平齐度≤0.3mm。此外,复卷过程中需安装在线缺陷检测系统,可识别≥0.1mm的、杂质等缺陷,确保出厂产品合格率。细数热熔胶膜中带离型纸、离型膜以及光膜的区别 。河源双淋双硅离型膜加工
离型膜
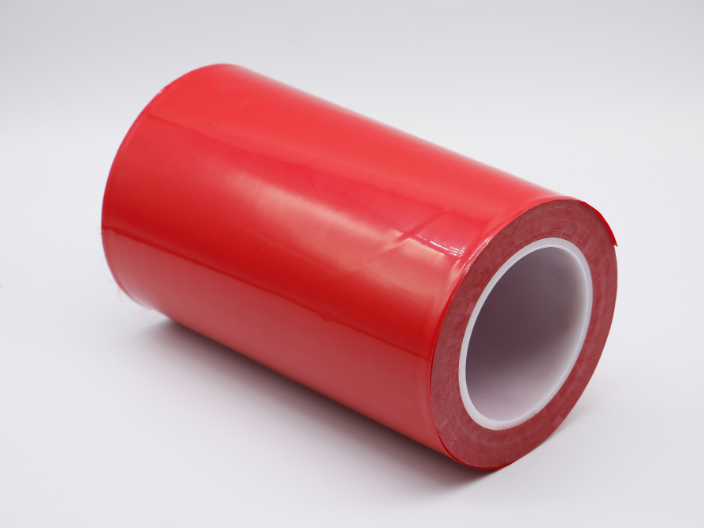
离型膜的特性虽然在生产中使用相同的基材,但使用不同的离型剂会获得不同的离型膜特性,使用领域和范围也有自己的重点。因此,企业在购买聚酯离型膜时,不*要看哪种材料好,还要看机械性能。化学性能和剥离性能。3.注意离型膜的使用范围企业购买PET离型膜的主要目的是满足产品的生产需求,因此需要根据离型膜的使用范围进行选择,以确保其能够满足企业产品的生产要求。例如,单面离型膜适用于封闭胶带、防水卷材等。如用于反射材料的背胶保护,则适用于双面离型膜。东莞双面离型膜供应商模切工艺如何选择合适的离型膜?
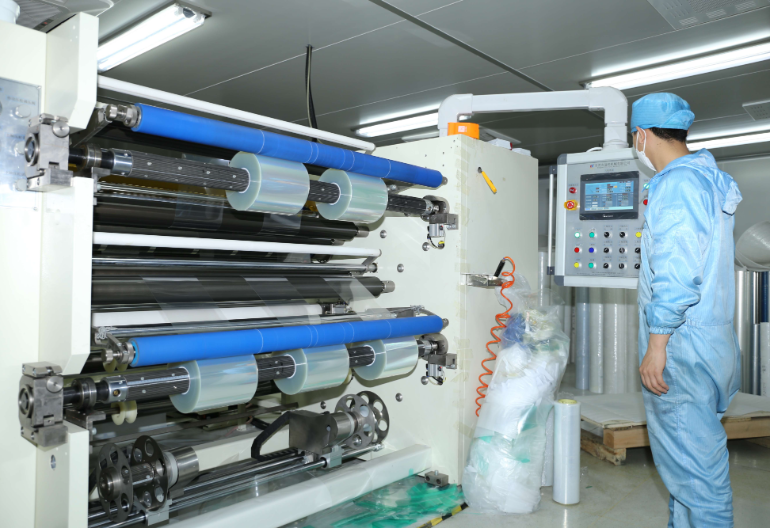
性能参数解析:离型力与剥离强度离型力与剥离强度,是衡量 pet 离型膜性能的指标,二者既相关又有本质区别。离型力指薄膜表面离型剂与被贴合材料之间的分离力,单位通常为 g/in,根据数值可分为轻离型(5-20g/in)、中离型(20-50g/in)和重离型(50g/in 以上),需根据贴合材料特性精细匹配。剥离强度则侧重离型剂涂层与 pet 基材的结合牢度,合格产品的剥离强度需≥1N/25mm,若此项不达标,易出现离型剂转移现象,污染被贴合物体表面。这两项参数的精细控制是 pet 离型膜质量的关键。
模切离型膜的时候会发生什么问题:胶带和离型膜贴合机后,部分胶带在去除时反向去除,并传输“啪”“啪”声响。原因:摆脱时发出声音,起初是离型膜离型力过大,其次是调胶不均造成的。2:造成反摆脱,应该摆脱的原料没有摆脱。原因:直接摆脱的原因PET分离膜的分离力是不合理的。由于分离膜的原始检查不合格,检查机械设备不完整,生产过程不够稳定,促进分离膜的分离力不均匀,波动很大。3:冲切好放置一段时间后离型膜和胶带无法摆脱。原因:放置后胶带和离型膜无法摆脱,一般是因为胶水调整不均匀,有些地区离型力不够,导致胶带无法摆脱。4:分离膜会导致静电感应和灰尘吸附。原因:不在清洁车间进行,为了解决灰尘困难,一个可配备清洁车间,在清洁车间生产加工,二是使用抗静电PET离型膜原料。浅谈离型纸、离型膜的区别。
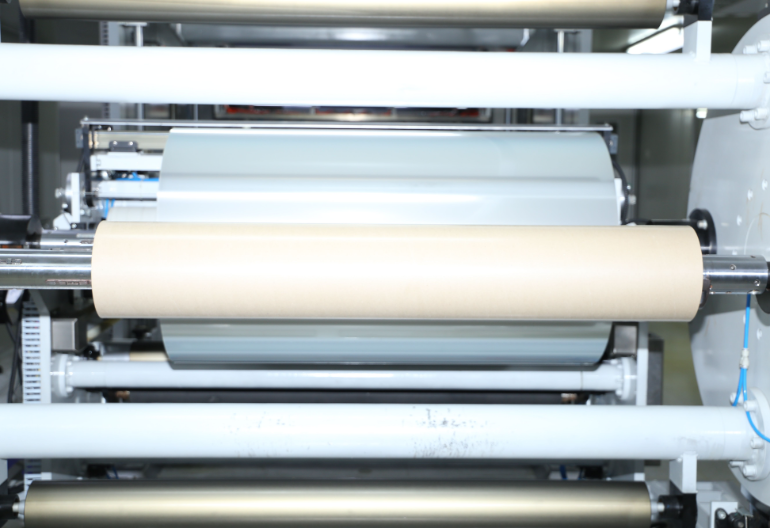
离型膜自动剥离胶带的制造方法,是以PET或BOPP膜作为基材;胶层是天然橡胶和合成橡胶混炼后的橡胶切成碎块;以100份橡胶为基准:橡胶100份,丙烯酸酯单体30-100份,防老剂5-20份,溶剂油10-20份,加入甲苯溶解升温反应;冷却至常温后加入增粘树脂50-100份,固化剂5-10份,搅拌,过滤;将上述胶液制成的压敏胶粘剂采用刮涂式均匀地涂在BOPP或PET上,涂布工艺温度控制在90℃-150℃下,保持3min-15min,即制成胶带.本发明制成的胶带耐候性好,耐溶性能好,剥离强度高,胶带常温下端面不溢胶,重复撕贴后,被粘物表面不残胶,性能稳定。离型膜掉硅(手搓掉粉)与哪些因素有关?佛山模切离型膜厂
离型膜与普通膜有什么不同?河源双淋双硅离型膜加工
离型材料分为膜类和纸类,主要应用于胶类产品承载,保护,成型等,并且延伸至非胶类产品的生产加工中;根据不同工艺产品需求,选择不同材质、厚度、颜色的离型材料作为搭配,需根据离型材料的剥离力,挺度,抗张强度,耐温性能,结构,外观等作为应用评估标准,广泛应用于胶带,保护膜,模切,导电,导热,标签印刷,医疗卫生,建筑建材,信封,陶瓷电容,偏光片,新能源等市场领域。离型膜掉粉分两种,一种是由于涂层配方加了粗糙度添加剂,增加离型表面粗糙度,减少离型膜与胶的接触面积并减少其相互吸附。这种情况用手搓或用硬物刮涂层表面,可能将部分添加剂搓出来,出现粉状的情况。严格意义上来说,如果用胶带贴合不会把涂层配方带起来影响到残粘就不是脱硅,因为涂层并没有脱落而且胶的残粘是好的。河源双淋双硅离型膜加工


- 东莞单淋单硅离型膜厂 2026-10-26
- 中山黄色离型膜加工 2026-10-26
- 茂名硅油离型膜用途 2026-10-26
- 惠州离型膜现货 2026-10-26
- 上海单面离型膜厂 2026-10-23
- 江苏软包装离型膜供应商 2026-10-23
- 离型膜批量定制 2026-10-23
- 广东透明离型膜现货 2026-10-23
- 双淋双硅离型膜厂 2026-10-23
- 广东红色离型膜生产厂家 2026-10-22
- 江苏单淋单硅离型膜现货 2026-10-22
- 河源离型膜生产工厂 2026-10-22