- 品牌
- 上海世丰
- 型号
- 齐全
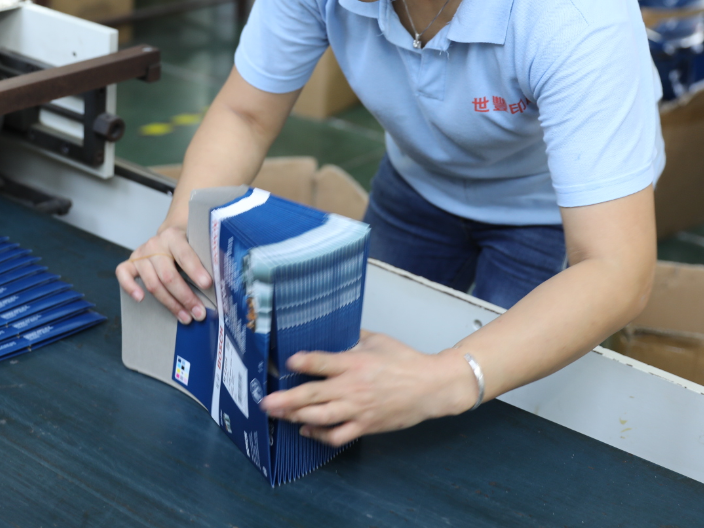
彩盒印刷工艺技术控制要领有:注意把好印刷压力控制技术关,印刷压力应调整均匀而又适度,压力过大容易使印张拉伸变形,引起套印不准,所以,要求凸印工艺的印刷压力千万不可过大,而要以尽量轻的印刷压力,在满足版面墨色均匀、饱满的前提下进行理想的印刷。注意把好包衬工艺的技术控制关,包衬是实现压力和印迹转移的媒介,它的特性如何,也影响到产品的套准和墨色质量。所以,包衬材料的变形系数应尽量小一点,材质以中性偏硬为宜。同时,必须严格按照设备规范的技术参数,定好包衬的厚度。此外,包衬必须包紧勒实,不可存在虚松、起鼓状态,凸印包衬上切忌反复进行贴补或挖空,以防止出现套印不准和重影现象。彩盒印刷工艺技术控制要领要注意把好印刷压力控制技术关。闵行超大彩盒印刷哪家正规
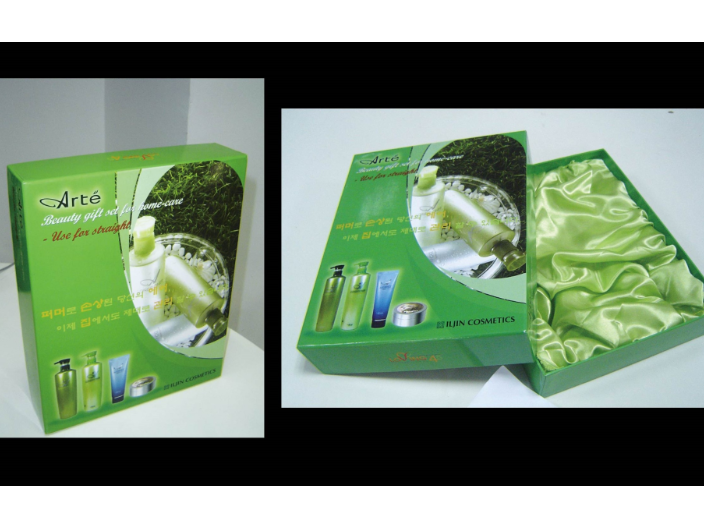
彩盒印刷常用的包装材料有哪些?单粉:1.常用的纸盒材料,纸张厚度从80g到400g各种厚度,更高厚度则要两张对裱,2.纸张一面光,一面哑,只有光面可以印刷,3.可实现各种颜色的印刷,对于颜色无限制,4.印刷后常用的表面处理工艺为:1.过胶2.过UV3.质印4.凸。双铜:1.常用的纸盒材料,纸张厚度从80g到400g各种厚度,更高厚度则要两张对裱,2.两面光,用于双面印刷,3.与单粉不同是可以双面印刷,4.印刷后常用的表面处理工艺为:1.过胶2.过UV3.烫印4.击凸。普陀区超大彩盒印刷公司彩盒印刷质量的检测色度方式是一种高精度系统控制模式,根据色度或分光光谱的直观测量来进行色彩控制。
彩盒印刷可能出现的问题有哪些?怎么解决?白板纸印刷时出现打皱,用白板纸印刷彩印面张时,如果纸张的成纸水份含量不均匀,出现荷叶边、波浪边或因环境过分干燥导至纸张边缘水份蒸发较多出现紧边,另外单机套印色;经多次印刷润湿都会使白板纸在彩印过程中出现打皱。要解决白板纸在彩印过程中出现的打皱,要控制好原纸水份的入厂关。并且白板纸在上机印刷前,较好提前一至两周就放到胶印工房内,使纸的水份含量与印刷车间的湿度保持平衡。如果当印刷车间的空气湿度较干时,较好在地面上适当的喷洒一些水来调空气湿度,防止纸张边缘水份蒸发较多出现紧边而导至的打皱。另外就是更换或清理不平整的原纸。彩印贴面出现露楞,引起彩印贴面露楞的原因有纸的厚度、纸的丝流方向,粘合剂的固含量、瓦楞峰上的施胶量、贴面后的压力、以及纸板的含水率等。
彩盒印刷价格决定因素有哪些?看寻找的是哪家印刷厂,目前在我国,彩盒运用比较普遍,所以这种能印刷彩盒的印刷厂家也有很多。不过因为每一家厂家的经营者都不一样,这样,印刷人员、机器、原材料等等都不一样,从而彩盒印刷的单价也略有不同。要想知道印刷的较终价格,我们只能根据自己的需求,找到正规的印刷厂,然后让他们报价才能具体了解。看设计难不难,一些彩盒制作商对于彩盒的设计要求也是越来越高,这样,彩盒的印刷成本肯定也会提升,因为,设计感越高,印刷起来的难度肯定比便宜的要更难,工艺更多,这样,价格自然而然就上去了。彩盒印刷、制作工艺较为复杂,一件印刷品的设计、生产、制作往往经过多道道工序才能完成。彩盒印刷省钱的印刷工艺优先级必然是:单色专色>四色印刷>双色专色>多色专色>丝印。
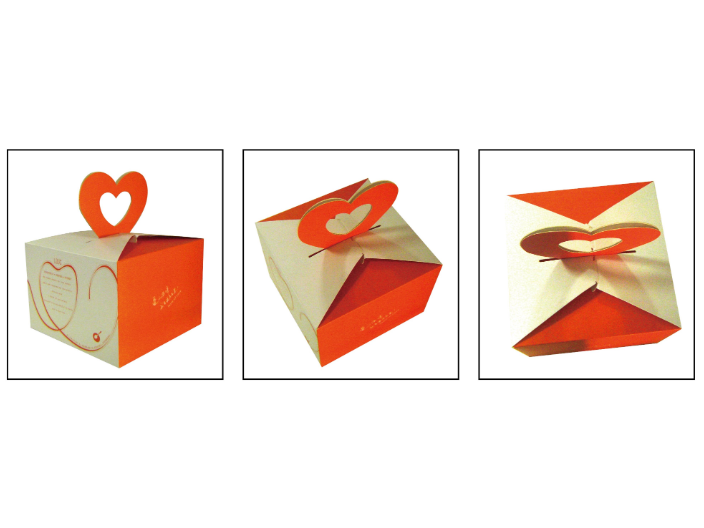
遇到彩盒加工时的爆角、爆裂问题,如何解决呢?产生原因:压力不当导致爆裂:底板压痕槽里有异物,导致模切时压力剧增。在生产中这是一种导致爆裂常见的原因,也是具破坏性的原因。它会使暗线整体断裂,导致产品报废。跑版,即模切版或底版走位,使得钢线落在压痕槽的外边。这种原因导致的爆裂主要集中在同一方向上的暗线上,是由于切刀或压痕刀与木模板配合不紧密,在压力状况下发生偏斜。钢线厚度和压痕底槽宽度的选用与纸张材质不匹配。根据模切工艺的要求,对于不同的纸张应选用不同的钢线,以及不同厚度的底版和不同的暗线槽宽,如果不相匹配,很容易导致暗线爆裂。彩盒印刷的生产过程有许多可变因素,图文需经历扫描、处理、分色、印刷等多个阶段。静安区超大彩盒印刷哪家专业
晒版对彩盒印刷质量的影响:光源的强度,光源与版材的距离,以及曝光时间的长短都会影响晒版质量。闵行超大彩盒印刷哪家正规
彩盒印刷过程其实就是油墨转移的过程,一般来说,胶印印刷的油墨转移率较低,大约在38%左右。印版着墨后与橡皮布接触,油墨转移率为50%左右,橡皮布再与纸张接触,油墨转移率为76%左右。因此,控制油墨的转移率十分关键。油墨适性、水墨平衡、印版、橡皮布的性能及纸张、印刷机等都会影响油墨的传递。油墨性能对油墨传递的影响:黏度低、流动性大的油墨容易转移,转移率高;黏度高、流动性低的油墨转移率低。要提高油墨转移率,必须控制好油墨的黏度和流动性。油墨的性能还会随环境变化而变化,温度高时,油墨黏度较低,温度低时,油墨黏度较高。在实际生产中,应根据实际情况选择不同型号、种类及不同干燥方式的油墨。闵行超大彩盒印刷哪家正规


- 静安区超大彩盒印刷厂哪家便宜 2026-10-29
- 松江礼品彩盒印刷厂 2026-10-29
- 松江超大彩盒印刷厂哪家正规 2026-10-29
- 松江精品彩盒印刷找哪家 2026-10-29
- 松江小彩盒印刷哪家实惠 2026-10-29
- 普陀区超大彩盒印刷价格 2026-10-28
- 浦东新区礼品彩盒印刷哪家靠谱 2026-10-28
- 闵行包装彩盒印刷厂哪家靠谱 2026-10-28
- 浦东新区小彩盒印刷厂哪家服务好 2026-10-28
- 徐汇包装彩盒印刷 2026-10-28
- 超大彩盒印刷报价 2026-10-27
- 闵行大幅面彩盒印刷厂哪家服务好 2026-10-27