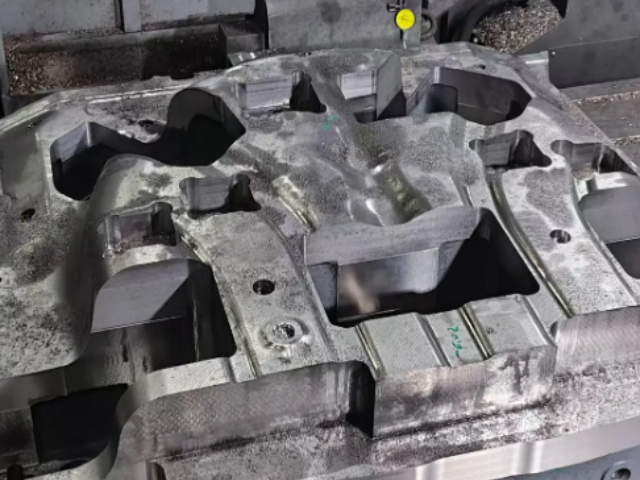
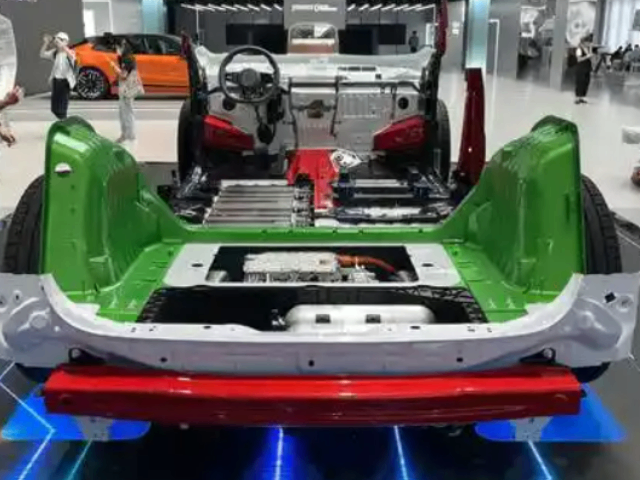
试模结果受加载路径影响***,稳定性不足。需结合CAE仿真(如有限元分析)优化工艺参数,减少试模次数。发展趋势更广泛应用拓展至更多材料(如高强钢、铝合金、镁合金)和零件类型(如异型截面管、拼焊管),满足轻量化需求。绿色环保采用环保型传力介质(如水基介质)和润滑剂,减少对环境的影响。智能化与自动化集成传感器和闭环控制系统,实时监测压力、位移等参数,实现自适应成形。复合工艺将内高压成形与连接、热处理等工艺复合,进一步减少零件数量和提高构件整体性。模具表面需高精度抛光,减少摩擦,防止管坯表面划伤。钟楼区常见内高压模具服务电话
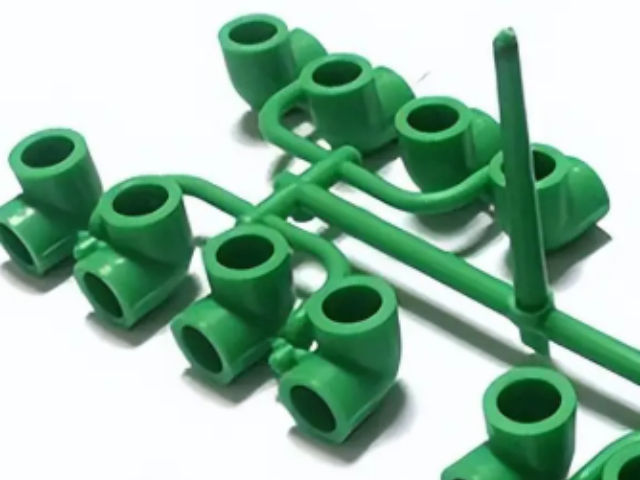
(1)注射成型是先把塑料加入到注射机的加热料筒内,塑料受热熔融,在注射机螺杆或柱塞的推动下,经喷嘴和模具浇注系统进入模具型腔,由于物理及化学作用而硬化定型成为注塑制品。注射成型由具有注射、保压(冷却)和塑件脱模过程所构成循环周期,因而注射成型具有周期性的特点。热塑性塑料注射成型的成型周期短、生产效率高,熔料对模 具的磨损小,能大批量地成型形状复杂、表面图案与标记清晰、尺寸精度高的塑件;但是对于壁厚变化大的塑件,难以避免成型缺陷。塑件各向异性也是质量问题之 一,应采用一切可能措施,尽量减小。南京放心选内高压模具量大从优模具需承受超高压和轴向补料力,合模力通常在3500吨以上,对模具材料强度和刚性要求较高。
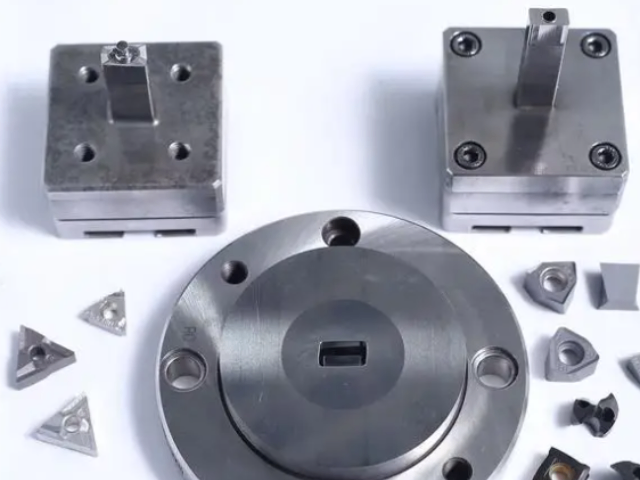
(2)压缩成型俗称压制成型,是**早成型塑件的方法之一。压缩成型是将塑料直接加入到具有一定温度的敞开的模具型腔内,然后闭合模具,在热与压力作用下塑料熔融变成流动状态。由于物理及化学作用,而使塑料硬化成为具有一定形状和尺寸的常温保持不变的塑件。压缩成型主要是用于成型热固性塑料,如酚醛模塑粉、脲醛与三聚氰胺甲醛模塑粉、玻璃纤维增强酚醛塑料、环氧树脂、DAP树脂、有机硅树脂、聚酰亚胺等的模塑料,还可以成型加工不饱和聚酯料团(DMC)、片状模塑料(SMC)、预制整体模塑料(BMC)等。一般情况下,常常按压缩膜上、下模的配合结构,将压缩模分为溢料式、不溢料式、半溢料式三类。
模具材料与寿命模具需承受高压和交变载荷,易发生疲劳裂纹或磨损。需选用**度、高韧性材料(如H13钢),并通过表面处理(如氮化、PVD涂层)提高寿命。工艺缺陷控制内高压成形易出现起皱、破裂、壁厚不均等缺陷,需通过优化加载路径(内压与轴向补料匹配)、预成形设计或有益起皱利用(如预积聚材料至膨胀区)改善质量。试模成本与稳定性试模结果受加载路径影响***,稳定性不足。需结合CAE仿真(如有限元分析)优化工艺参数,减少试模次数。模板之尺寸应大于工作区域,并选择标准模板尺寸。
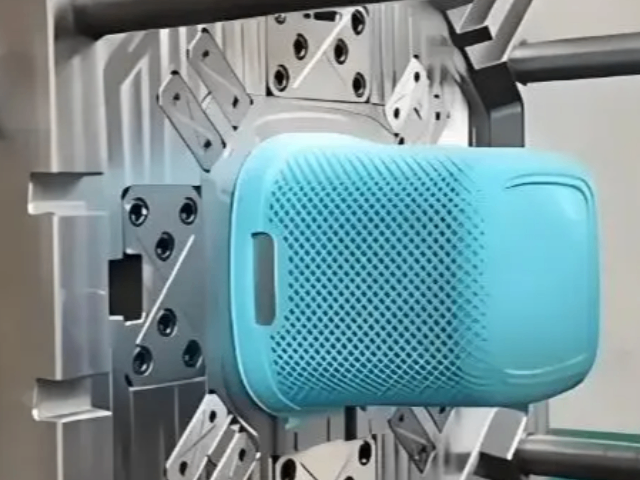
模具需选用机械强度高的合金钢,成型零件硬度需达到HRC52左右,并采用数控加工、电火花加工、线切割等高精度制造工艺 [4-8]。该技术适用于小批量试制及精密零部件制造,关键环节涉及模温控制、防变形设计与精密加工。目前国内高精度模具半数以上依赖进口,**技术集中于材料适配性优化、模流分析及精密成型工艺的系统集成。产品广泛应用于消费电子、汽车配件、医疗器械、航空航天及新能源汽车等领域复杂结构零件的生产 [3] [5] [8]。精密注塑模具是一种通过高压将熔融树脂注入金属模腔,经冷却固化后成型精密制品的装置 [1]。其**目标在于确保制品尺寸公差,一般要求模具的尺寸公差应控制在制品尺寸公差的1/3以下 [4]。精密注塑模具成型的制品尺寸精度较高,可达0.01mm以下,在**应用场景下可稳定在0.01-0.001mm [5]。通过控制合模力加载方式(恒定或可变)优化模具载荷,减少模具体积,降低模具成本。武进区好的内高压模具平台
管坯内部加压胀形,同时冲头按设定曲线轴向推进补料,内压与轴向力联合作用使管坯基本贴靠模具。钟楼区常见内高压模具服务电话
20世纪90年代起,内高压成形技术开始进入汽车工业实用市场,并在全球范围内迅速推广,德国、美国、日本、韩国等国的众多汽车公司相继建立了内高压成形生产线 [17]。我国从1998年开始对内高压成形进行系统研究,并于2001年研制出了首台管材内高压成形机,成功应用于克莱斯勒300C型轿车的仪表盘支架和底盘前桥等量产零件。国内企业如兴迪源机械(2007年创立)和广东思豪内高压科技有限公司(2009年开始研发)在设备研发与应用上取得进展,逐步缩短与国际差距 [7-8]。钟楼区常见内高压模具服务电话
常州泰信新能源科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的汽摩及配件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将** 泰信供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
在外力作用下使坯料成为有特定形状和尺寸的制件的工具。***用于冲裁、模锻、冷镦、挤压、粉末冶金件压制...
【详情】(3)挤塑成型是使处于粘流状态的塑料,在高温和一定的压力下,通过具有特定断面形状的口模,然后在较低的...
【详情】变径管内高压成形是一种制造中间管径大于两端管径管件的塑性加工技术。其几何特征为管径沿轴线变化,轴线为...
【详情】模具材料选用机械强度高的合金钢,经严格热处理,硬度高(成型零件达到HRC52左右)、耐磨性好、抗腐蚀...
【详情】(3)挤塑成型是使处于粘流状态的塑料,在高温和一定的压力下,通过具有特定断面形状的口模,然后在较低的...
【详情】是把由挤出或注射制得的、尚处于塑化状态的管状或片状坯材趋势固定于成型模具中,立刻通入压缩空气,迫使坯...
【详情】20世纪90年代起,内高压成形技术开始进入汽车工业实用市场,并在全球范围内迅速推广,德国、美国、日本...
【详情】产品尺寸稳定性强,公差控制精细4.模具寿命长,综合成本较低,成本效益、高效率、设计灵活性和材料多样性...
【详情】压模材料的耐磨性、耐腐蚀性、抗断裂能力决定了其性能和寿命 [3]。通过拓扑优化、仿生蜂窝结构等设计可...
【详情】**场景下硬度可达HRC50-60以上,以承受高压注塑过程中的摩擦和冲击,保持模具精度 [5]。精密...
【详情】(1)注射成型是先把塑料加入到注射机的加热料筒内,塑料受热熔融,在注射机螺杆或柱塞的推动下,经喷嘴和...
【详情】20世纪90年代起,内高压成形技术开始进入汽车工业实用市场,并在全球范围内迅速推广,德国、美国、日本...
【详情】