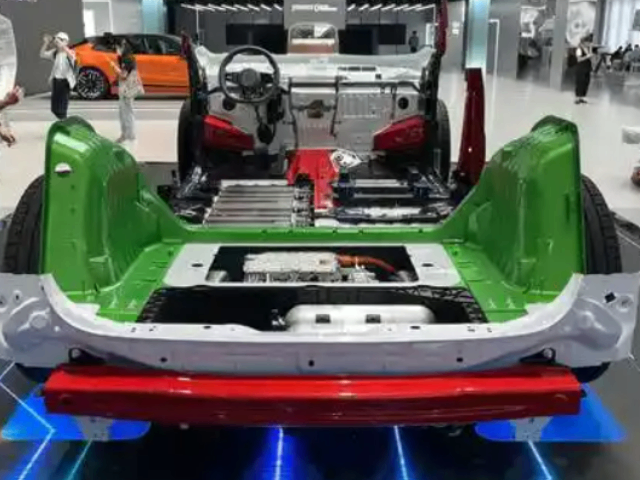
该技术属于现代液压成形领域 [2],适用于直径25-200mm、壁厚1-8mm的管件制造,在汽车进排气系统、航空管路及火箭系统中用于生产异型复杂截面管件。指中间管径大于两端管径的管件的内高压成形。工艺流程分填充、成形、整形三个阶段,如图所示 [1]。它的主要技术参数包括初始屈服压力、开裂压力、整形压力、轴向进给力、合模力、轴向起皱临界力、补料量等。主要缺陷形式有屈曲、起皱、开裂成形不充分等。用管材作为原材,通过对管腔内施加液体压力及在轴向施加负荷作用,使其在给定模具型腔内发生塑性变形,管壁与模具内表面贴合,从而得到所需形状零件的成形技术 [2]。底盘件:副车架、控制臂、转向节等,通过内高压成形实现单工序成形,减少焊接和机加工量。无锡好的内高压模具工厂直销
内高压成形主要分为三类:变径管内高压成形、弯曲轴线构件内高压成形和多通管内高压成形(如T型、Y型、X型管)。 [1] [6]工艺研究的关键方向包括加载路径(内压与轴向补料匹配关系)的优化、对有益起皱的利用与控制,以及通过在模具合模过程中即通入压力来改善成形质量、减少比较大减薄率。起皱可帮助材料积聚到膨胀区,是一种有效的预成形方法;合模中通压成形能减少比较大减薄率,改善工件与模面贴合状况。 [13] [18]内高压成形技术具有减轻重量、节约材料的优势,对于框、梁类结构件可减重20%~40%,空心轴类件可减重40%~50%,材料利用率可达90%-95% [4]。武进区本地内高压模具利润采用环保型传力介质(如水基介质)和润滑剂,减少对环境的影响。
(3)挤塑成型是使处于粘流状态的塑料,在高温和一定的压力下,通过具有特定断面形状的口模,然后在较低的温度下,定型成为所需截面形状的连续型材的一种成型方法。挤塑成型的生产过程,是准备成型物料、挤出造型、冷却定型、牵引与切断、挤出品后处理(调质或热处理)。在挤塑成型过程中,注意调整好挤出机料筒各加热段和机头口模的温度、螺杆转数、牵引速度等工艺参数以便得到合格的挤塑型材。特别要注意调整好聚合物熔体由 机头口模中挤出的速率。因为当熔融料挤出的速率较低时,挤出物具有光滑的表面、均匀的断面形状;但是当熔融物料挤出速率达到某一限度时,挤出物表面就会变 得粗糙、失去光泽,出现鲨鱼皮、桔皮纹、形状扭曲等现象。当挤出速率进一步增大时,挤出物表面出现畸变,甚至支离和断裂成熔体碎片或圆柱。因此挤出速率的控制至关重要。
模具材料与寿命模具需承受高压和交变载荷,易发生疲劳裂纹或磨损。需选用**度、高韧性材料(如H13钢),并通过表面处理(如氮化、PVD涂层)提高寿命。工艺缺陷控制内高压成形易出现起皱、破裂、壁厚不均等缺陷,需通过优化加载路径(内压与轴向补料匹配)、预成形设计或有益起皱利用(如预积聚材料至膨胀区)改善质量。试模成本与稳定性试模结果受加载路径影响***,稳定性不足。需结合CAE仿真(如有限元分析)优化工艺参数,减少试模次数。调整块(耐磨块):主要用于合模时模具高度z坐标值误差时可以做调整。
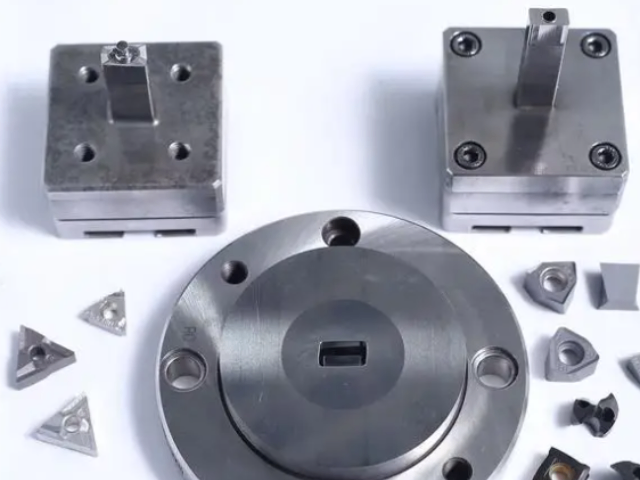
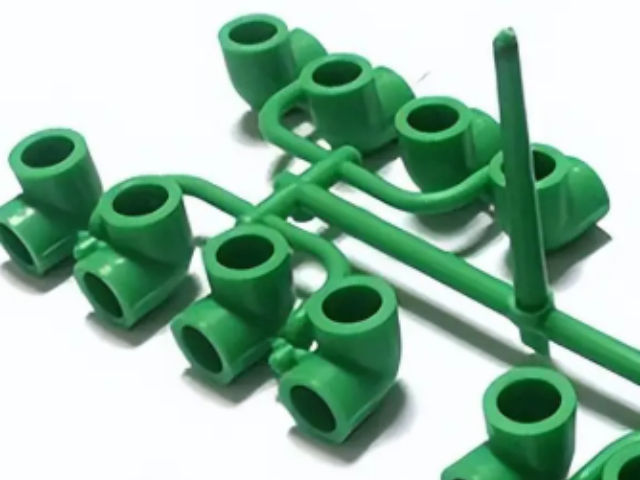
(3) 热流道模具:此类模具结构与细水口大体相同,其比较大区别是流道处于一个或多个有恒温的热流道板及热唧嘴里,无冷料脱模,流道及浇口直接在产品上,所以流道不需要脱模,此系统又称为无水口系统,可节省原材料,适用于原材料较贵、制品要求较高的情况,设计及加工困难,模具成本高。 热流道系统,又称热浇道系统,主要由热浇口套,热浇道板,温控电箱构成。我们常见的热流道系统有单点热浇口和多点热浇口二种形式。单点热浇口是用单一热浇口套直接把熔融塑料射入型腔,它适用单一腔单一浇口的塑料模具;多点热浇口是通过热浇道板把熔融料分枝到各分热浇口套中再进入到型腔,它适用于单腔多点入料或多腔模具。模具需承受超高压和轴向补料力,合模力通常在3500吨以上,对模具材料强度和刚性要求较高。溧阳质量内高压模具五星服务
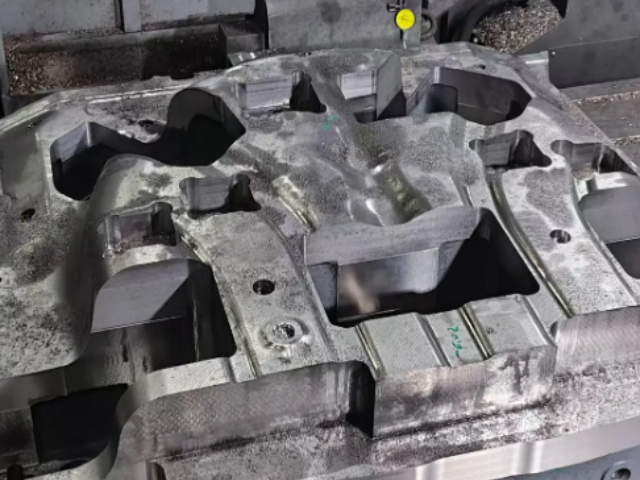
具型腔需精确匹配零件形状,尤其是弯曲轴线或多通管零件,需通过预弯管坯或复杂分型面设计实现。无锡好的内高压模具工厂直销
在外力作用下使坯料成为有特定形状和尺寸的制件的工具。***用于冲裁、模锻、冷镦、挤压、粉末冶金件压制、压力铸造,以及工程塑料、橡胶、陶瓷等制品的压塑或注塑的成形加工中。模具具有特定的轮廓或内腔形状,应用具有刃口的轮廓形状可以使坯料按轮廓线形状发生分离(冲裁)。应用内腔形状可使坯料获得相应的立体形状。模具一般包括动模和定模(或凸模和凹模)两个部分,二者可分可合。分开时取出制件,合拢时使坯料注入模具型腔成形。模具是精密工具,形状复杂,承受坯料的胀力,对结构强度、刚度、表面硬度、表面粗糙度和加工精度都有较高要求,模具生产的发展水平是机械制造水平的重要标志之一。无锡好的内高压模具工厂直销
常州泰信新能源科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的汽摩及配件中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来 泰信供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
模具除其本身外,还需要模座、模架、模芯导致制件顶出装置等,这些部件一般都制成通用型。 模具企业需要做...
【详情】产品尺寸稳定性强,公差控制精细4.模具寿命长,综合成本较低,成本效益、高效率、设计灵活性和材料多样性...
【详情】(2)压缩成型俗称压制成型,是**早成型塑件的方法之一。压缩成型是将塑料直接加入到具有一定温度的敞开...
【详情】压模通过金属模具腔与压力机配合,对材料施加高压(如液压压力机或机械压力机)和高温,使其在型腔内成型并...
【详情】哈尔滨工业大学流体高压成形技术研究所是全球液压成形领域三大研究基地之一 [12]。该校王仲仁教授发明...
【详情】内高压成形机按合模压力机主油缸行程分类,可分为长行程和短行程两类。按机身结构进行分类,可以把内高压成...
【详情】在外力作用下使坯料成为有特定形状和尺寸的制件的工具。***用于冲裁、模锻、冷镦、挤压、粉末冶金件压制...
【详情】(3)挤塑成型是使处于粘流状态的塑料,在高温和一定的压力下,通过具有特定断面形状的口模,然后在较低的...
【详情】变径管内高压成形是一种制造中间管径大于两端管径管件的塑性加工技术。其几何特征为管径沿轴线变化,轴线为...
【详情】模具材料选用机械强度高的合金钢,经严格热处理,硬度高(成型零件达到HRC52左右)、耐磨性好、抗腐蚀...
【详情】(3)挤塑成型是使处于粘流状态的塑料,在高温和一定的压力下,通过具有特定断面形状的口模,然后在较低的...
【详情】对于结晶性塑料,如聚乙烯(PE)、聚丙烯(PP)等,较高的模具温度有助于塑料结晶均匀,提高制品的尺寸...
【详情】