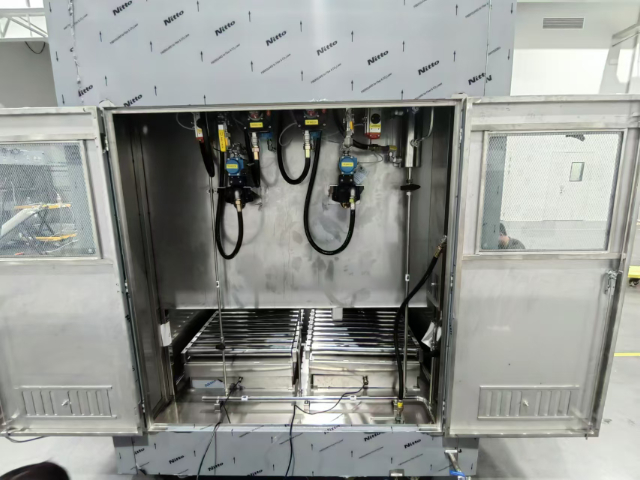
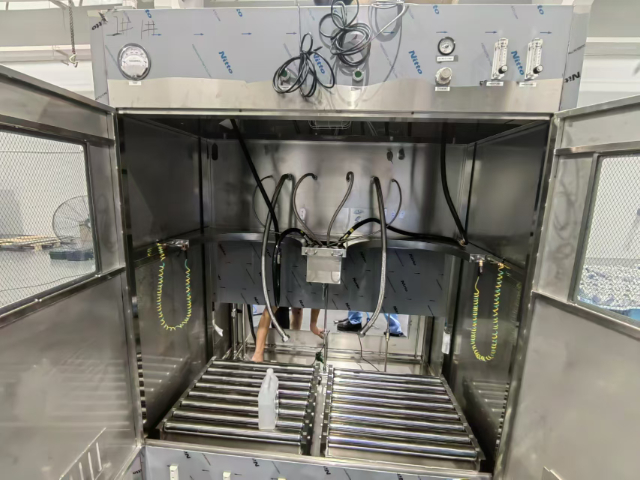
针对半导体晶圆厂SOD工序产生的易燃石脑油基废液,防爆密闭型回收装置是适配性很强的设备。该设备只处理本厂自产的SOD原生有机废液,不存在废液二次处理环节。整套系统全程密闭运行,采用惰性氮气隔绝空气水汽,适配石脑油易燃易挥发、硅氮烷易水解聚合的物料特性,配套完整的DCS自控以及氧含量、压力、温度安全联锁系统,可有效规避废液处理过程中的起火风险。设备采用减压精馏模式,降低石脑油的实际沸腾温度,规避物料热降解结胶的问题,经过预处理过滤、减压精馏、冷凝采出等工序提纯后的石脑油溶剂可回供产线使用,残留的高聚物杂质定期排出后外运合规处置即可。有相关需求可联系南京创安安防技术有限责任公司,该公司为工业生产场景下的安全需求提供适配的解决方案与产品。采购SOD废液回收装置选创安安防,集成式设备便于总包项目现场安装调试与整体交付。辽宁连续化作业型SOD废液回收装置
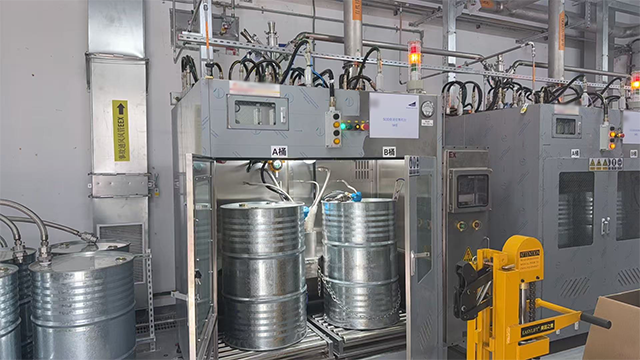
半导体产线对自动化运行水平要求高,洁净车间的环境也有特殊要求。选购自动化SOD废液回收装置,要关注装置有没有适配洁净车间的全密闭设计,会不会产生粉尘或者腐蚀性介质泄漏,不符合要求的装置会破坏洁净车间的环境,影响晶圆生产良率。要关注自动化配置情况,有没有完整的DCS自控系统,配套氧含量、压力、温度的安全联锁,能不能适配产线连续化生产要求,不用大量人工现场操作,减少人员进入洁净区的频次,降低污染带入的可能。要关注工艺路线是否适配物料特性,有没有采用氮气保护减压精馏模式,能不能避免硅氮烷组分热聚合结胶,延长装置稳定运行的周期,满足长期使用需求。南京创安安防技术有限责任公司专注于工业生产安全领域,为客户提供定制化的安全产品与解决方案,把控产品质量满足不同场景的使用需求。辽宁连续化作业型SOD废液回收装置合格的SOD废液回收供应商熟悉半导体产线及消防,满足厂内溶剂闭环回收实际诉求。
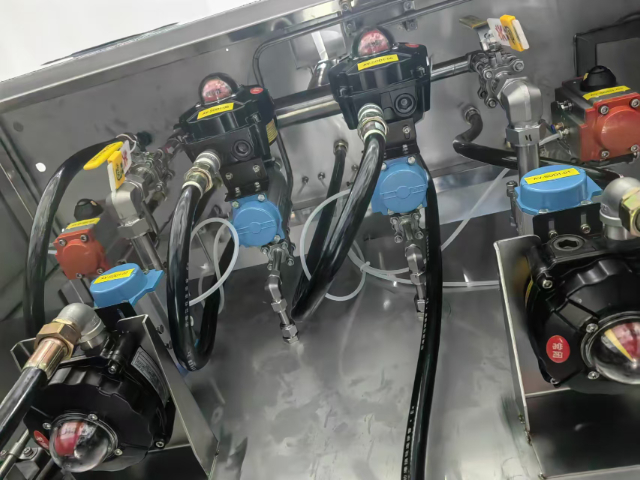
晶圆厂的生产管理多采用中央集中管控模式,设备的远程可控性能直接影响日常管理效率。远程可控SOD废液回收装置,配套完整的DCS自控系统,可以接入工厂中央管控平台,不用安排专人二十四小时在设备旁值守,当技术人员离开设备区域参加生产协调会议时,也能通过管控后台实时查看设备的各项运行参数,氧含量、真空度、釜温这些关键数据都能实时同步,出现异常工况的时候,预警信息会自动推送到相关负责人的终端,不用赶到现场就能完成基础参数调整,也可以远程触发安全联锁停机,提升管理效率的同时,减少了不必要的人工成本支出。装置本身沿用成熟的减压精馏工艺,全程氮气密闭运行,能稳定提纯石脑油溶剂回供产线,满足生产与安全的双重需求。南京创安安防技术有限责任公司专注工业安全领域,坚持产品研发结合实际需求,可为客户提供定制化的安全解决方案。
有SOD旋涂介质工序的晶圆厂,每天都会产出一定量的石脑油基SOD废液,之前这类废液大多作为危废外运处置,不但开支高,也没有实现资源的循环利用。SOD废液回收装置投用后,可在厂内完成原生废液的回收提纯,把废液中的石脑油组分分离提纯,去除各类杂质之后得到合格溶剂,回供SOD产线继续使用,构建厂内的物料闭环。整套装置采用密闭设计,全程隔绝空气水汽,适配石脑油易燃易挥发、硅氮烷易水解聚合的物料特性,只处理本厂自产的原生废液,不承接外部来料,符合半导体工厂的化学品管理要求。配套的安全联锁系统可实时监控运行状态,适配连续化生产节奏,运行过程不会给洁净车间带来额外污染,也能控制精馏工段的安全风险,帮工厂削减危废处置开支,减少新溶剂采购量。SOD废液回收装置处理本厂原生废液,氮气减压精馏去除杂质,自控联锁适配晶圆洁净连续生产场景。
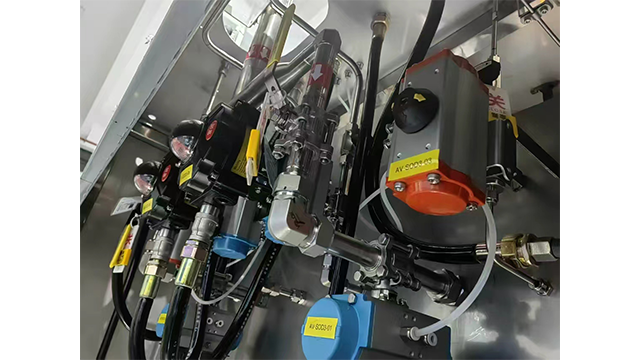
挑选合适的SOD废液回收装置,需要结合自身场景确认多个主要方向。一是确认设备的适配性,是否符合洁净车间的使用要求,会不会引入粉尘或者腐蚀性介质,这是晶圆厂挑选设备的基础前提。二是确认工艺设计是否匹配废液特性,石脑油属于易挥发易燃的石油馏分,废液中的硅氮烷组分直接高温加热容易结胶,合适的设备会采用氮气保护下的负压精馏工艺,降低石脑油的沸腾温度,规避物料降解结胶的风险,还要配套密闭的精密预处理环节,截留固体颗粒和预凝胶,避免堵塞精馏部件。三是确认安全配置是否到位,是否配套完整的自控系统和安全联锁,应对石脑油的运行风险,是否符合原位闭环回收的要求,不对外来料加工,匹配工厂化学品管理要求。南京创安安防技术有限责任公司专注工业生产安全需求,可为半导体领域提供专业的消防安全支持。提纯再生SOD废液回收装置,贴合产线布局满足化学品管理要求。浙江半导体专属SOD废液回收装置生产厂商
晶圆厂选择SOD废液回收装置,选择氮气减压精馏机型,实现废液闭环满足洁净安全多重需求。辽宁连续化作业型SOD废液回收装置
SOD废液回收装置只处理本厂SOD工序自产的石脑油基原生废液。这类装置的作用之一是实现资源循环,可分离提纯废液中的石脑油组分,产出的合格溶剂可直接回供SOD产线复用,减少新石脑油的对外采购量。第二个作用是实现废液减量化,原本整批SOD废液都要作为危废外运处置,经过设备处理后只剩下极少量浓缩残液需要外运,大幅削减危废处置成本。第三个作用是适配半导体厂的安全与环境管理要求,设备全程密闭运行,搭载氮气保护体系与安全联锁系统,规避石脑油易燃易挥发、硅氮烷易水解聚合的风险,运行过程中不会引入粉尘或腐蚀性介质,完全适配洁净车间的使用要求,也符合半导体工厂的化学品管理规范。辽宁连续化作业型SOD废液回收装置