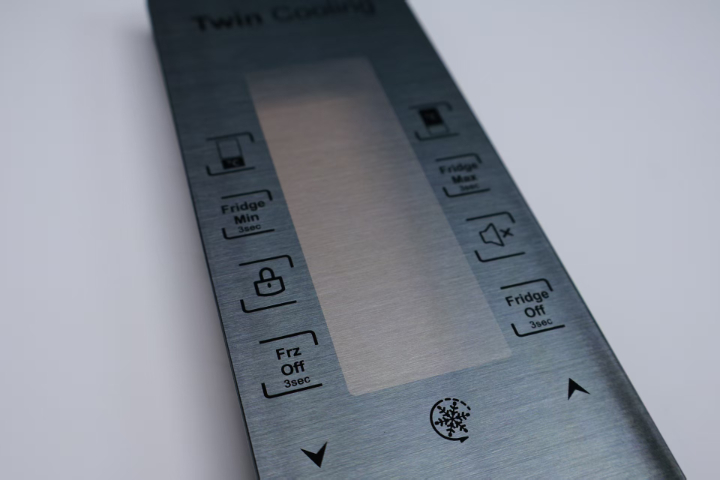
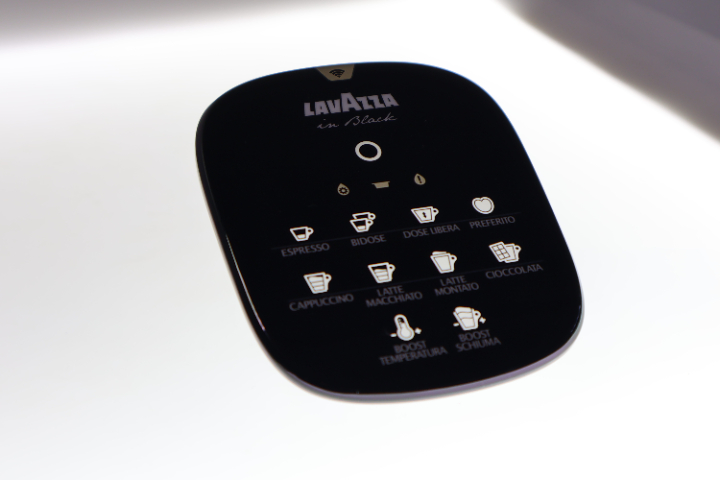
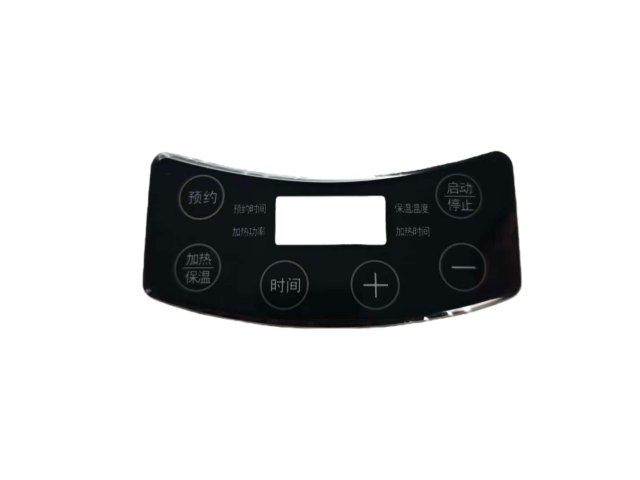
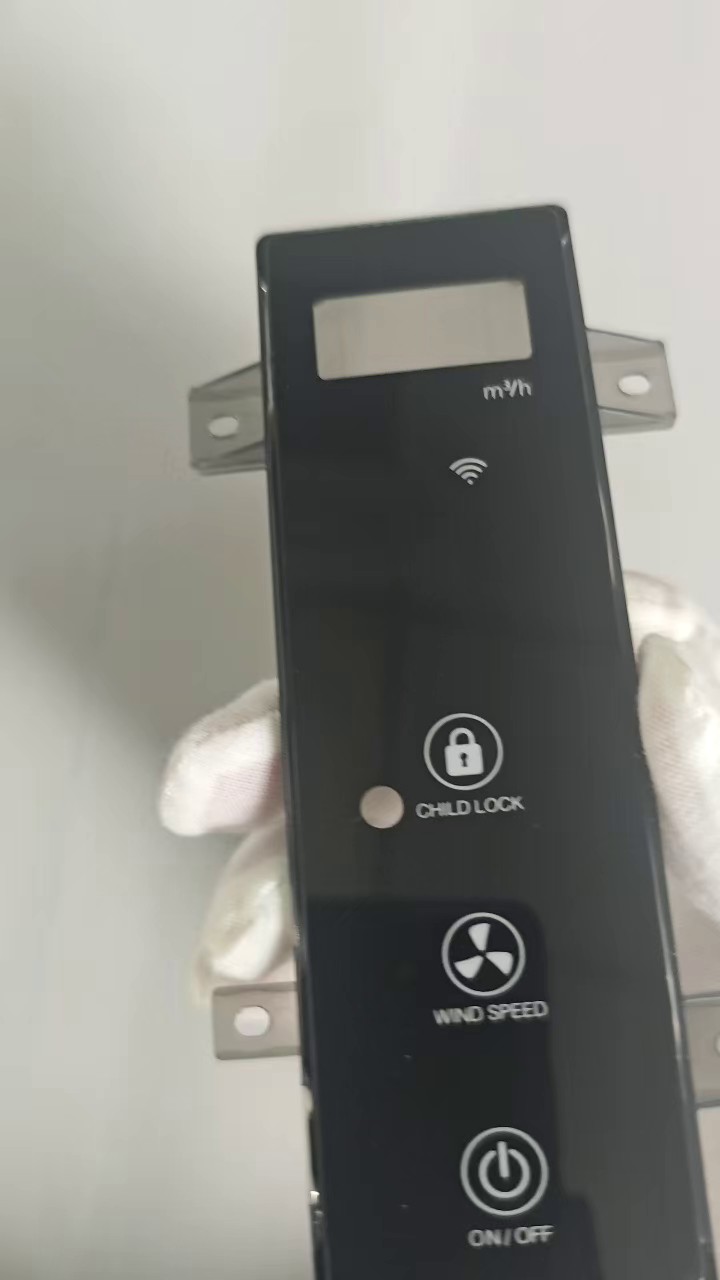
IMD产品的成本效益分析从全生命周期成本角度分析,IMD模内注塑技术虽然在模具投入和薄膜材料成本方面略高于传统注塑,但综合经济效益更具优势。首先,IMD将成型与装饰合并为一道工序,省去了传统工艺中的喷涂、印刷、电镀、热转印等多道后处理工序,对应的人力工时、设备投资、生产场地和管理成本均大幅降低。其次,IMD工艺只需开发一套注塑模具即可完成带装饰的产品成型,而传统工艺往往需要注塑模具叠加印刷治具、喷涂夹具、电镀挂具等多套工装。第三,IMD产品因装饰层内藏,具备更长的使用寿命和更低的返修率,减少了售后维护成本。第四,IMD印刷图案的变更不涉及模具修改,只需更换印刷菲林或网版即可快速切换,降低了产品更新换代的转换成本。从综合效益来看,对于年产量在10万件以上的中大批量项目,IMD的单件综合成本通常低于传统“注塑+喷涂+印刷”的工艺组合。此外,IMD技术的环保特性还帮助企业降低了VOC处理、废水治理等环保合规成本。54. 高压成型设备利用压缩空气将薄膜压覆于模具表面。电动车配件IMD模内注塑实力厂家
IMD与IML、IMR工艺的技术辨析IMD是一个工艺总称,在实际应用中主要分为IML(In-Mold Labeling,模内贴标)和IMR(In-Mold Roller,模内转印)两种主要技术路线,两者在工艺原理和产品特性上存在差异。IML工艺采用预成型的薄膜片材,通过人工或机械手将其放置于注塑模具内,注塑后薄膜与树脂结合,表面保留一层透明的保护薄膜,产品具备3H表面硬度和优异的耐磨性,适用于需要高耐久性的家电面板、汽车内饰和消费电子外壳。IMR工艺则是通过卷对卷的箔膜输送系统,在注塑时将箔膜上的油墨层转印至塑件表面,而载体薄膜在开模后被移除,产品表面不留薄膜层,保留装饰油墨,其生产速度较快、良率稳定,适用于手机外壳、笔记本外壳等大批量产品,但表面耐磨性相对IML产品较弱。IMF(In-Mold Film)是IMD的另一分支,主要针对高拉伸深度的3D复杂曲面产品,采用高压成型技术使薄膜贴合于深腔模具表面,适用于汽车仪表盘、空调出风口等立体造型部件江苏仪器仪表IMD模内注塑厂家42. 批次间IMD产品的色差ΔE控制在1.5以内。
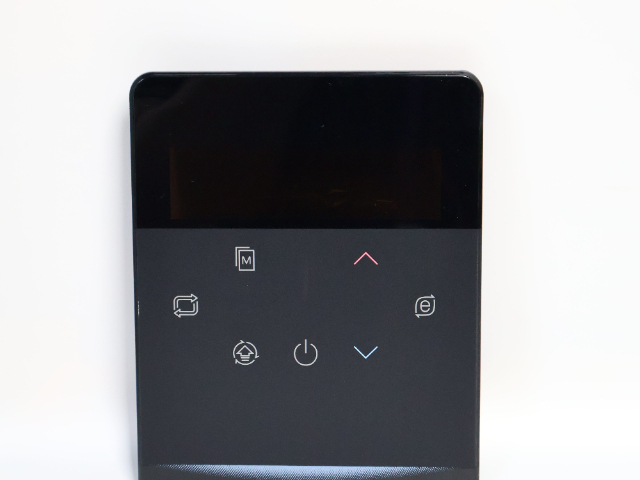
IMD工艺的智能化监控与品质追溯随着工业4.0和智能制造的推进,IMD模内注塑生产正在逐步实现全流程的智能化监控和品质追溯。在薄膜印刷阶段,在线分光光度计实时检测每批次印刷品的色彩偏差,自动补偿印刷参数以确保颜色一致性;AOI(自动光学检测)系统在印刷后立即扫描缺陷,及时拦截印刷不良品进入下一工序。在高压成型阶段,红外热像仪监测薄膜表面的温度分布,压力传感器记录成型压力的实时变化曲线,确保每片薄膜均在同一工艺窗口内完成成型。在注塑阶段,注塑机的控制系统实时采集熔体温度、注射压力、保压时间、模具温度等关键参数,与标准工艺参数库进行比对,自动报警或调整偏移参数。每件IMD产品通过二维码或RFID标签与生产批号绑定,MES(制造执行系统)记录从薄膜印刷到成品出库的全部工序数据,实现全链条质量追溯。当客户反馈质量问题时,我们可通过追溯系统快速锁定问题批次、工艺参数和原材料批次,定位根本原因并实施纠正措施。这一智能化质量管控体系,使IMD产品的批次间一致性得到可靠保障,也为客户的质量审核和产品注册提供了完整的数据支持。
IMD工艺中的模具设计与热流道技术模具设计是IMD模内注塑工艺的环节之一,直接关系到产品的成型质量和生产效率。IMD模具与传统注塑模具的区别在于:需在模具型腔表面预留薄膜的放置空间,并设计精确定位机构(定位针或真空吸附孔)以确保薄膜在合模和注塑过程中不发生位移。模具的浇注系统设计尤为关键——浇口位置需经模流分析优化,确保熔融树脂从薄膜背面均匀填充,避免树脂冲击力损坏薄膜或导致油墨层位移。对于大型IMD产品,热流道系统被广泛应用以保持树脂温度的均匀性,减少流道废料并缩短成型周期。IMD模具的温度控制系统也需特殊设计:模具温度直接影响薄膜与树脂的结合强度,温度过低会导致结合不牢,温度过高则可能导致薄膜热变形或油墨热分解。我们采用随形冷却水道设计,利用3D打印技术制造与产品轮廓贴合的冷却通道,使模具表面温度分布均匀性控制在±2℃以内。此外,IMD模具的排气系统设计同样重要,需在薄膜覆盖区域设置足够的排气槽或采用透气钢材料,确保注塑过程中型腔内气体能够快速排出,避免因困气导致的充填不足或表面缺陷。56. 注塑熔体温度需与薄膜材料的热性能相匹配。
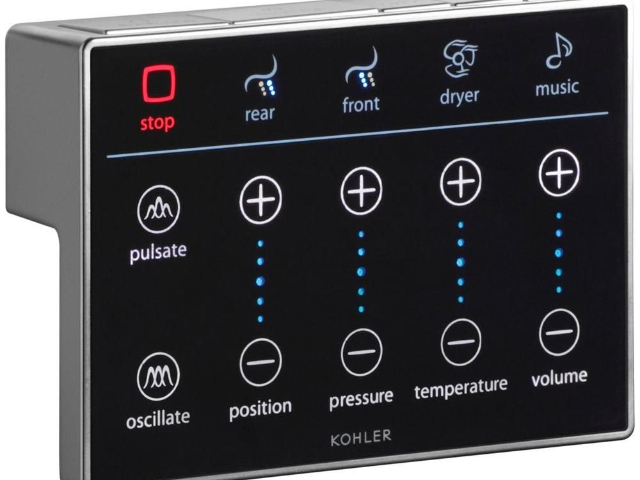
IMD产品的尺寸稳定性与精密配合IMD模内注塑产品的尺寸稳定性是确保其在整机装配中精密配合的重要性能指标。由于IMD工艺将薄膜装饰层与注塑树脂在模具内一次成型结合,两者在冷却过程中形成了一体化的复合结构,其热膨胀行为趋于一致,减少了因后续粘接或装配产生的应力变形。研究表明,经过IMD装饰的注塑件,翘曲量可降低——相比未覆膜的普通注塑件,覆膜件的翘曲可减少至前者的21.5%。这一特性对于需要精密装配的面板产品(如手机外壳与中框的配合、汽车仪表盘与仪表的嵌合、家电控制面板与壳体之间的缝隙控制)尤为关键。在IMD产品设计中,我们通过模流分析优化浇口位置和冷却系统设计,控制注塑件的收缩率在0.4%-0.8%的合理范围内,并通过模具补偿设计抵消收缩影响。成品尺寸公差可控制在±0.05mm以内,满足高精度装配需求。IMD产品的尺寸稳定性还体现在长期使用中——由于装饰层与基体为分子级结合而非粘接贴合,不存在传统贴膜或喷涂层在温度循环或湿热环境下产生的起泡、剥离风险,产品在多年使用后仍能保持良好的尺寸配合精度。37. IMD薄膜在高压成型后需经精密切模进行轮廓加工。湖州IMD模内注塑每片
22. 薄膜印刷图案的变更无需修改注塑模具本体。电动车配件IMD模内注塑实力厂家
IMD技术的成本构成与优化策略IMD模内注塑产品的成本构成主要包括模具费用、薄膜印刷费用、高压成型费用、注塑成型费用和品控检测费用五大板块。其中,模具费用属于一次性投入,包含注塑模具、高压成型模、裁切模等,是项目初期的主要成本项;薄膜印刷费用取决于颜色数量、套印精度和油墨类型,图案越复杂、颜色越多、精度要求越高,印刷成本越高。我们为客户提供以下成本优化建议:在产品设计阶段评估图案复杂度与视觉收益的平衡,避免不必要的精细套印或特殊效果;在规划产量与模具寿命时合理选材,小批量项目可选用成本较低的聚酯网版替代不锈钢网版;在薄膜选择时,根据产品的耐候和耐化学要求选用合适等级的材料,避免性能过度冗余。通过全流程的成本分析和优化建议,我们帮助客户在满足产品性能要求的前提下,实现IMD项目综合成本的降低。电动车配件IMD模内注塑实力厂家
浙江合星科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的橡塑中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来浙江合星科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!