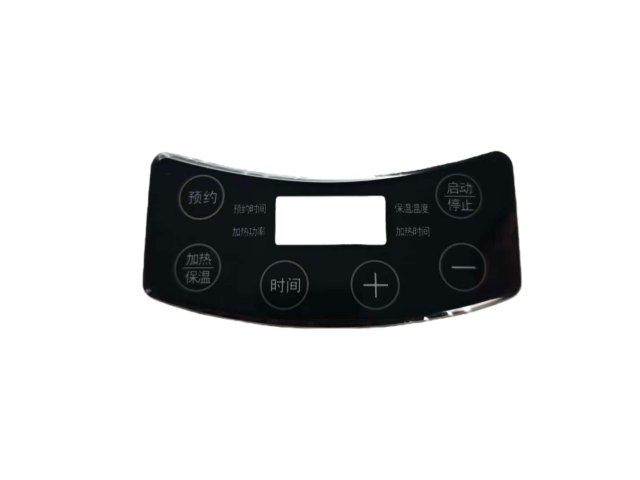
IMD产品的应用领域全景概览IMD模内注塑技术的应用已覆盖从消费电子到工业装备的领域。在家电领域,IMD应用于冰箱、洗衣机、空调、微波炉、电饭煲、吸油烟机、洗碗机、咖啡机、净水器等产品的控制面板和装饰面壳。在汽车领域,IMD应用于仪表盘、中控面板、空调出风口装饰、车门内饰板、换挡器面板、方向盘多功能开关、车灯外壳、标志徽章等部件。在消费电子领域,IMD应用于手机外壳/镜片、笔记本电脑外壳、平板电脑、TWS耳机充电仓、智能手表、数码相机面板、蓝牙音箱外壳。在通讯设备领域,IMD应用于路由器外壳、机顶盒面板、基站设备标识面板。在医疗设备领域,IMD应用于监护仪面板、超声诊断仪控制面板、呼吸机外壳、输液泵操作界面。在其他领域,IMD还应用于仪器仪表面板、健身器材面板、化妆品包装、建材卫浴装饰件、灯饰开关面板、儿童玩具装饰件等。IMD技术凭借其集装饰性与功能性于一体的特性,已成为现代塑料制品表面装饰的重要技术手段。74. 高压成型中薄膜的拉伸分布通过仿真软件预判优化。福建可定制IMD模内注塑厂家
表面缩痕和内部缩孔是较为常见且影响产品外观与结构强度的质量缺陷,尤其出现在壁厚较大的区域(如加强筋根部、螺丝柱底部、厚壁转角处)。缩痕表现为制品表面呈凹陷状,缩孔则在内部形成空洞,两者根本成因均为材料冷却过程中体积收缩不均匀所致。当注塑件厚壁区域先冷却固化、中心部位后冷却时,中心熔体收缩产生的拉力使表面下凹,若收缩量过大且表面已固化,则内部形成真空泡。针对缩痕缩孔问题,我们采取以下系统解决方案。材料方面,选用低收缩率、高流动性的注塑级树脂,并可添加成核剂改善结晶速率与收缩均匀性。模具优化方面,将厚壁处改为加强筋或空心结构;无法减薄的部位,设计浇口位置使保压压力有效传递至厚壁区;对顽固缩痕区域增设铍铜镶件,利用其高导热性加速局部冷却。工艺方面,适度提高保压压力和保压时间,补偿收缩;降低熔体温度(在材料允许范围内)和模具温度,减少总收缩量;调整注射速度,使熔体以较慢速度填充厚壁区域,减少喷射和紊流引起的局部密度不均。后处理方面,对已出现缩痕的注塑件可进行退火处理,促使内部应力释放、微孔闭合,但此法*适用于轻微缺陷。合肥仪器仪表IMD模内注塑加工厂家64. mini-LED与IMD结合在汽车面板上实现动态照明。
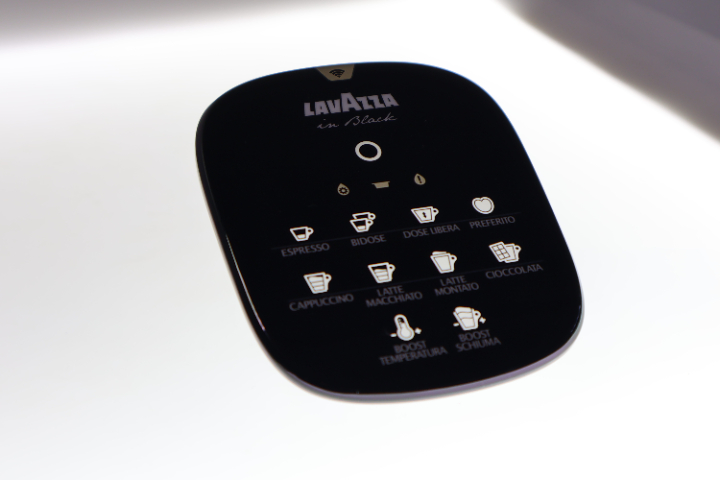
IMD技术的薄膜材料发展趋势IMD薄膜材料正朝着多功能化、高性能化和环保化方向发展。在多功能化方面,新一代IMD薄膜可集成导电线路(用于触控按键)、微型LED阵列(用于动态照明)、近场感应天线(用于智能识别)等功能层,将纯装饰薄膜升级为“功能集成型薄膜”。在高性能化方面,薄膜材料向更高耐温(适应高温注塑树脂)、更好拉伸性(支持更深的高压成型)、更优耐候性(适应户外长期使用)方向演进,新型聚碳酸酯共聚物薄膜(如Lexan SLX)已实现优异的抗紫外老化和高拉伸性能。在环保化方面,生物基PET薄膜、可降解薄膜和可回收单一材料体系正在研发和推广中,部分品牌已推出使用再生PET制造的IMD薄膜。此外,薄膜厚度持续减薄(从早期0.25-0.5mm向0.075-0.125mm发展),以支持更轻薄的产品设计。我们持续跟进薄膜材料的发展动态,为客户提供材料方案的评估和导入服务。
IMD技术对产品轻薄化的贡献在产品轻薄化设计趋势下,IMD模内注塑技术相比传统“注塑件+贴膜/喷涂”方案具有明显的空间优势。传统方案中,面壳或面板需先注塑成型,再在表面进行喷涂、贴标或热转印,成品厚度往往受限于“塑料基体厚度+装饰层厚度”的简单叠加;而IMD技术将装饰薄膜作为注塑过程的一部分嵌入模具内,薄膜厚度通常为0.125-0.25mm,且在注塑过程中与树脂熔合为一体,不额外增加产品厚度。这意味着IMD产品在达到同样外观效果的前提下,可将面板总厚度减少0.5-1.5mm,对于智能手机、智能手表、TWS耳机充电仓等对内部空间寸土必争的消费电子产品而言,这一厚度节省具有重要价值。此外,IMD技术减少了后处理工序,避免了喷涂工艺中为防止遮挡而预留的工艺边,使产品边框设计可更窄,提升了屏占比和视觉美感。在汽车内饰中,IMD面板的薄壁化设计也有助于减轻整车重量,配合微孔发泡技术实现的减重效果可达到10%以上,符合汽车轻量化的工程目标48. 金属弹片使IMD按键具备明确的按压行程与反馈感。
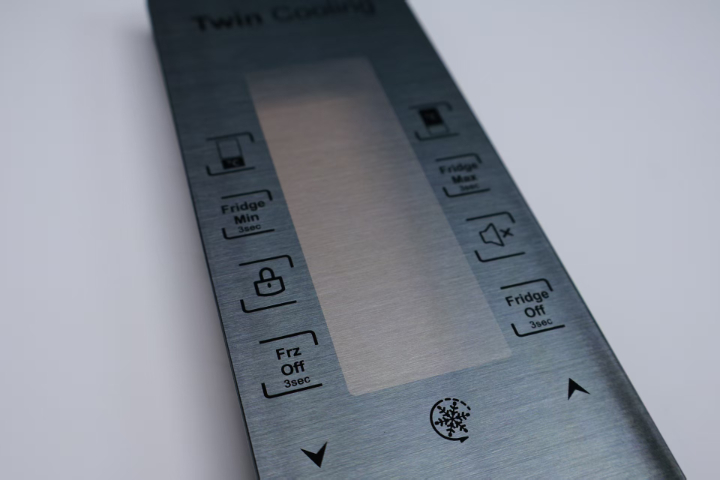
IMD产品的三维曲面成型能力IMD模内注塑技术的一个重要技术优势是其的三维曲面成型能力,能够将平面印刷薄膜通过高压成型工艺转化为贴合产品复杂曲面的立体装饰层。高压成型设备利用压缩空气(压力可达3-5MPa)将加热软化的薄膜均匀压覆于模具表面,成型深度可达25mm,可覆盖从浅弧面到深腔结构的各种3D造型需求。这一能力使IMD技术特别适用于具有流线型外观设计的家电面板、汽车内饰件和可穿戴设备外壳。与IML(模内贴标)相比,IMD的高压成型工艺对深拉伸产品的适应性更强,能够保持薄膜在曲面各区域的厚度均匀性,避免因拉伸过度导致的图案变形或局部变薄。在成型过程中,我们通过CAE仿真分析预判薄膜的拉伸分布和应力集中区域,优化模具圆角设计和成型工艺窗口,确保复杂曲面上的装饰图案与产品造型完美贴合。这一技术能力使原本能在平面或浅弧面上实现的精细装饰,如今可应用于更丰富立体的产品形态。20. IMD产品使用寿命长,减少了因外观老化导致的更换。江苏隐藏按键IMD模内注塑加工厂家
8. IMD技术可呈现金属拉丝、木纹和碳纤维等多种质感。福建可定制IMD模内注塑厂家
IMD工艺中的常见质量缺陷及预防IMD模内注塑生产过程中可能出现的质量缺陷主要包括印刷层拉伸变形、油墨附着力不足、薄膜与树脂分层、表面气泡或流痕等。印刷层拉伸变形通常发生在高压成型工序——当薄膜的拉伸比率超过油墨层的延伸极限时,图案会出现发白、龟裂或错位。预防措施包括:在印刷前通过仿真计算薄膜各区域的拉伸率,合理设计图案布局避免在拉伸集中区域放置精细字符;选用延伸性匹配的油墨体系,并控制成型温度和速率。油墨附着力不足表现为百格测试时油墨剥落,原因可能包括薄膜表面清洁不彻底、油墨固化不充分或注塑温度过高导致油墨热分解。解决方案包括:印刷前进行薄膜表面等离子处理;严格执行油墨的固化温度和时间曲线;控制注塑温度在油墨耐热范围之内。薄膜与树脂分层表现为产品边缘或按键区域薄膜剥离,主要原因在于注塑温度或压力不足导致薄膜与树脂未完全熔合,或薄膜表面存在污染物。预防措施包括:优化注塑工艺参数(适当提高熔体温度和注射压力);注塑前检查薄膜的干燥度和清洁度;对模具浇口位置进行模流分析确保熔体均匀填充。表面气泡和流痕则与模具排气设计、树脂含水率、注射速度等因素相关,需通过模流分析优化浇口位置和工艺窗口来消除。福建可定制IMD模内注塑厂家
浙江合星科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的橡塑行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**浙江合星科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!