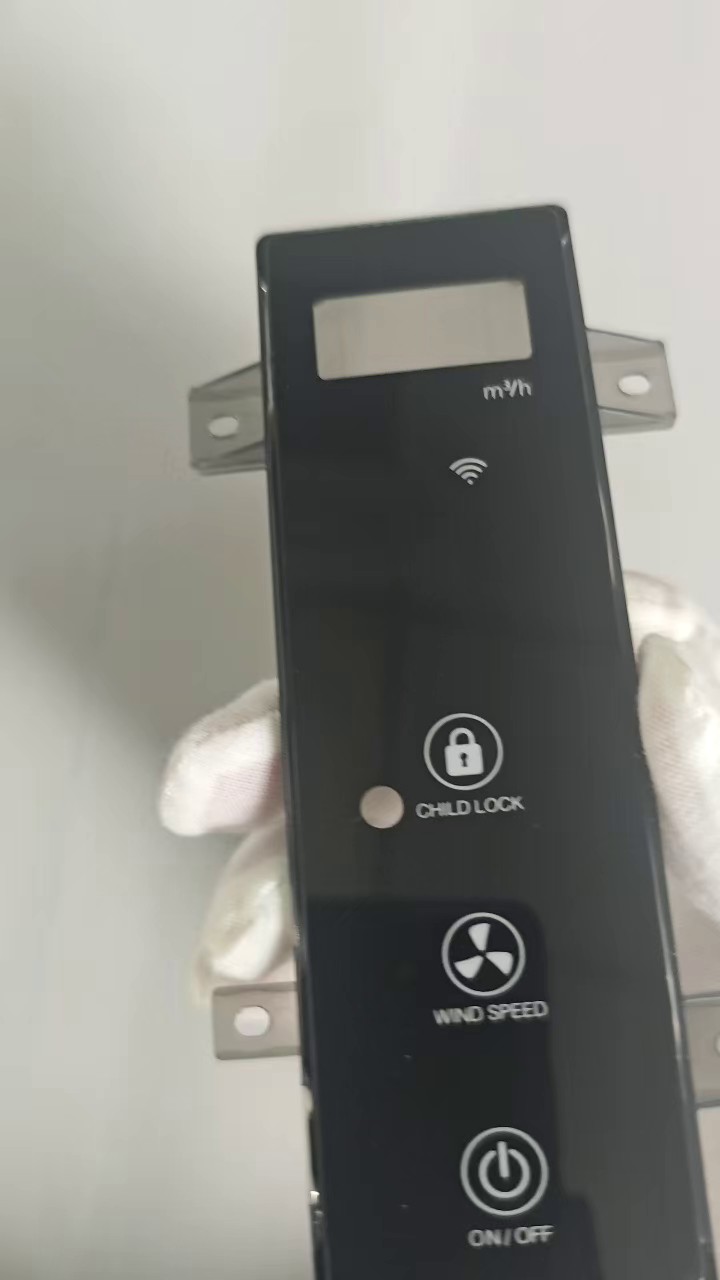
IMD在汽车外饰件的应用探索IMD模内注塑技术在汽车外饰领域的应用正在逐步拓展,从早期的内饰装饰件向车灯外壳、格栅装饰条、车身侧饰板、行李架饰盖等外饰件延伸。汽车外饰件对IMD产品的耐候性、抗冲击性和尺寸稳定性提出了更高要求。在耐候性方面,外饰IMD产品需通过QUV加速老化测试(1000小时以上)和佛罗里达户外暴晒测试(12个月以上),色差ΔE≤3且无粉化或开裂。在抗冲击方面,外饰IMD产品需通过落球冲击和飞石冲击测试,确保在行驶过程中抵抗路面飞石的冲击。为满足外饰应用的要求,薄膜材料选用耐候性优异的PMMA或PVDF系薄膜(而非常规PC),硬化涂层采用脂肪族聚氨酯体系,注塑树脂选用耐候ABS或ASA材料。当前,IMD外饰件已在部分车型的尾灯装饰罩、A/B/C柱饰板、前格栅徽标和充电口盖板等部位实现量产应用。随着材料和工艺的持续改进,IMD技术在汽车外饰中的应用份额有望进一步提升。34. 冲击强度测试表明IMD产品具有更优的抗跌落性能。苏州汽车中控台IMD模内注塑加工厂家
IMD与可持续发展目标的契合在全球可持续发展议程的推动下,IMD模内注塑技术的环保价值正在被更多行业客户认可。IMD技术通过将装饰工序整合进注塑流程,减少了传统“注塑+喷涂/电镀”工艺链中的高能耗环节。研究数据表明,汽车涂装线的投资通常占整车装配车间总投资的一半以上,年VOC排放可达1500吨以上,而IMD技术从源头避免了涂装工序的VOC排放,对于制造业碳减排目标具有积极贡献。在材料效率方面,IMD工艺的边角料率较低,印刷裁切废料和注塑流道废料均可分类回收造粒,用于非外观件的生产。在可回收性方面,IMD产品(IML工艺)由于薄膜与基体为同系材料且厚度极薄,在回收造粒过程中可被充分分散,不影响回收料的力学性能,回收性优于表面喷涂或电镀件(需分离涂层)。对于有明确碳足迹披露要求或环保认证目标的企业客户,IMD产品可配合提供材料环保声明(RoHS、REACH合规声明)和碳足迹评估数据,助力其实现可持续发展目标。湖州电动车配件IMD模内注塑触控面板20. IMD产品使用寿命长,减少了因外观老化导致的更换。
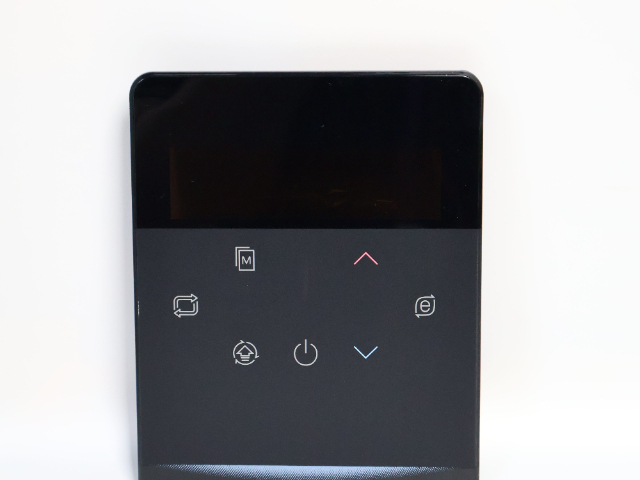
IMD的高压成型工艺与质量控制高压成型是IMD工艺中实现平面薄膜向三维立体形状转变的关键工序。该工艺将印刷好的薄膜加热至软化温度(PET约120℃,PC约150℃),然后通过压缩空气(压力通常为3-5MPa)将软化的薄膜压入成型模具中,使其精确贴合模具型腔的轮廓,冷却后定型。高压成型的关键技术参数包括:加热温度(需兼顾薄膜的延伸性及油墨层的热稳定性)、成型压力(确保薄膜完全贴覆模具表面而无褶皱或气泡)、保压时间(使薄膜充分定型以减少回弹)和冷却速率(避免快速冷却导致内应力残留)。高质量的高压成型需要确保薄膜在模具各部位的厚度均匀性:拉伸率过高会导致薄膜变薄、印刷图案变形;拉伸率不足则无法完全贴合模具形状。我们通过成型仿真软件预判薄膜的拉伸分布,优化模具圆角设计和薄膜定位方式,并在试模阶段使用三维扫描仪检测成品表面轮廓与模具设计的偏差,将拉伸率控制在合理范围内。成型后的薄膜片材需经裁切模精确切除废料区,裁切精度控制在±0.1mm以内,以保证注塑时薄膜与模具型腔的完美配合。
IMD技术的自动化生产与效率提升随着市场需求增长和工艺成熟,IMD生产正在从手工操作向自动化、智能化方向转型升级。在薄膜裁切环节,自动化裁床配合CCD定位系统可实现精确裁切和自动排废;在高压成型环节,全自动高压成型机配合机械手自动取放薄膜,成型周期可缩短至10-15秒;在注塑环节,自动化供膜系统将成型好的薄膜通过机械手或输送带自动送入注塑模具,并与注塑机的开合模动作同步。自动化产线的应用大幅提升了生产效率(单机日产能可达数千件),还降低了人工操作带来的质量波动。在注塑设备方面,IMD生产通常需要配备锁模力20吨至4000吨的注塑机,配合自动化供膜装置,实现薄膜定位、放入模具、注塑成型的全自动化循环。对于大型汽车内饰件(如仪表板装饰条、车门饰板),需使用大型注塑机配合真空吸附供膜系统,确保大尺寸薄膜在模具内的平整定位。66. 可穿戴设备通过IMD技术实现小尺寸表面的精细装饰。
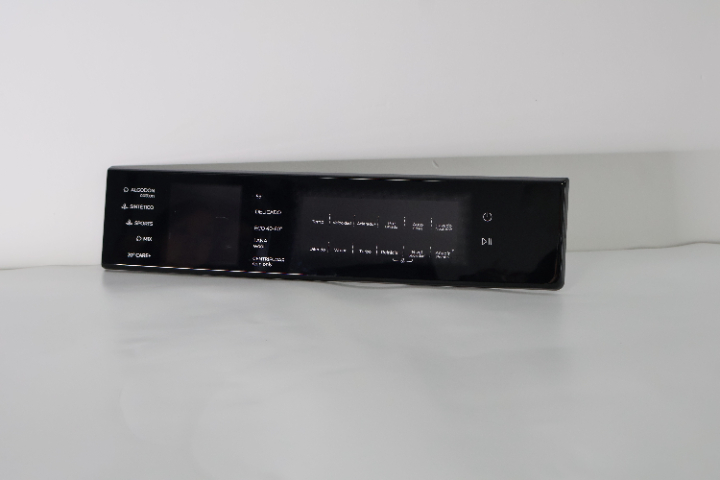
IMD产品的安全认证与合规要求IMD模内注塑产品作为家电、汽车和消费电子中的部件,需满足不同国家和地区的安全认证和合规要求。在电气安全方面,IMD面板需通过GB 4706(家电)或GB 4943(信息技术设备)的耐压测试和漏电流测试,确认在正常和故障条件下的绝缘性能安全;在阻燃方面,IMD面板需根据产品应用环境达到UL94 V-0、V-1或V-2等级,我们可选用阻燃级薄膜材料(如阻燃PC)和阻燃注塑树脂来满足要求。在环保方面,IMD产品需符合RoHS(限制有害物质指令)和REACH(化学品注册评估许可和限制法规)要求,薄膜、油墨和树脂中的铅、汞、镉、六价铬、多溴联苯和多溴二苯醚等物质含量需控制在限值以内。在汽车行业,IMD产品需通过IATF 16949质量管理体系认证。我们可为客户提供IMD产品的合规检测报告和认证支持,协助43. 标准光源箱用于IMD产品色彩一致性的统一评估。湖北防水IMD模内注塑定制
21. IMD工艺将成型与装饰整合为一道工序,缩短了周期。苏州汽车中控台IMD模内注塑加工厂家
IMD工艺中的模具设计与热流道技术模具设计是IMD模内注塑工艺的环节之一,直接关系到产品的成型质量和生产效率。IMD模具与传统注塑模具的区别在于:需在模具型腔表面预留薄膜的放置空间,并设计精确定位机构(定位针或真空吸附孔)以确保薄膜在合模和注塑过程中不发生位移。模具的浇注系统设计尤为关键——浇口位置需经模流分析优化,确保熔融树脂从薄膜背面均匀填充,避免树脂冲击力损坏薄膜或导致油墨层位移。对于大型IMD产品,热流道系统被广泛应用以保持树脂温度的均匀性,减少流道废料并缩短成型周期。IMD模具的温度控制系统也需特殊设计:模具温度直接影响薄膜与树脂的结合强度,温度过低会导致结合不牢,温度过高则可能导致薄膜热变形或油墨热分解。我们采用随形冷却水道设计,利用3D打印技术制造与产品轮廓贴合的冷却通道,使模具表面温度分布均匀性控制在±2℃以内。此外,IMD模具的排气系统设计同样重要,需在薄膜覆盖区域设置足够的排气槽或采用透气钢材料,确保注塑过程中型腔内气体能够快速排出,避免因困气导致的充填不足或表面缺陷。苏州汽车中控台IMD模内注塑加工厂家
浙江合星科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的橡塑中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来浙江合星科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!