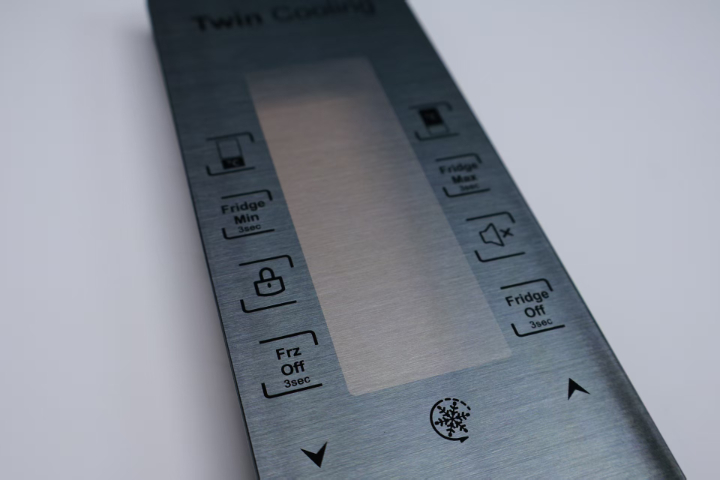
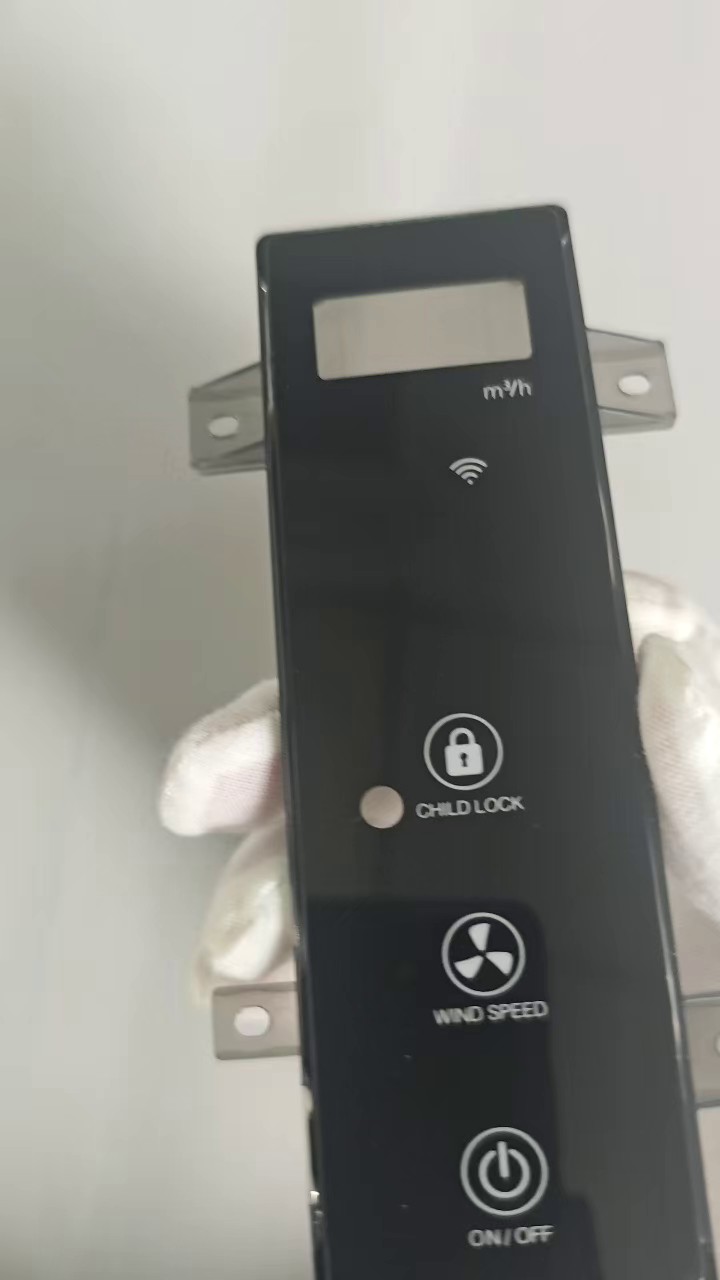
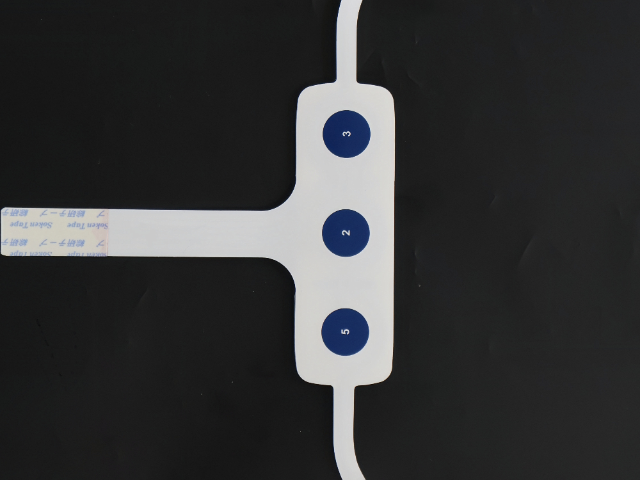
IMD产品的三维曲面成型能力IMD模内注塑技术的一个重要技术优势是其的三维曲面成型能力,能够将平面印刷薄膜通过高压成型工艺转化为贴合产品复杂曲面的立体装饰层。高压成型设备利用压缩空气(压力可达3-5MPa)将加热软化的薄膜均匀压覆于模具表面,成型深度可达25mm,可覆盖从浅弧面到深腔结构的各种3D造型需求。这一能力使IMD技术特别适用于具有流线型外观设计的家电面板、汽车内饰件和可穿戴设备外壳。与IML(模内贴标)相比,IMD的高压成型工艺对深拉伸产品的适应性更强,能够保持薄膜在曲面各区域的厚度均匀性,避免因拉伸过度导致的图案变形或局部变薄。在成型过程中,我们通过CAE仿真分析预判薄膜的拉伸分布和应力集中区域,优化模具圆角设计和成型工艺窗口,确保复杂曲面上的装饰图案与产品造型完美贴合。这一技术能力使原本能在平面或浅弧面上实现的精细装饰,如今可应用于更丰富立体的产品形态。41. IMD生产过程中通过百格测试验证油墨的附着力。湖州防刮IMD模内注塑厂家
IMD技术的成本构成与优化策略IMD模内注塑产品的成本构成主要包括模具费用、薄膜印刷费用、高压成型费用、注塑成型费用和品控检测费用五大板块。其中,模具费用属于一次性投入,包含注塑模具、高压成型模、裁切模等,是项目初期的主要成本项;薄膜印刷费用取决于颜色数量、套印精度和油墨类型,图案越复杂、颜色越多、精度要求越高,印刷成本越高。我们为客户提供以下成本优化建议:在产品设计阶段评估图案复杂度与视觉收益的平衡,避免不必要的精细套印或特殊效果;在规划产量与模具寿命时合理选材,小批量项目可选用成本较低的聚酯网版替代不锈钢网版;在薄膜选择时,根据产品的耐候和耐化学要求选用合适等级的材料,避免性能过度冗余。通过全流程的成本分析和优化建议,我们帮助客户在满足产品性能要求的前提下,实现IMD项目综合成本的降低。江苏3D曲面IMD模内注塑定制63. 薄膜印刷层中的导电银浆可实现电容触摸功能。
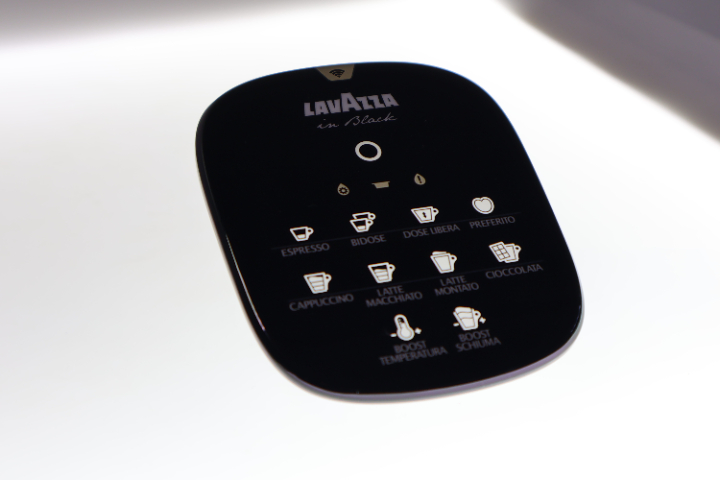
IMD薄膜的印刷精度与装饰表现IMD产品的装饰效果高度依赖于薄膜印刷的精度和表现力。由于IMD薄膜在印刷阶段处于平面状态,可以采用高精度丝网印刷或数码喷印工艺,实现精细套印和多色叠加。套印精度是衡量IMD印刷质量的指标,我们通过CCD视觉对位系统将各色油墨的套印偏差控制在±0.05mm以内,确保微细字符、Logo边缘和功能图标的位置。在色彩管理方面,我们采用分光光度计和标准光源箱,按Pantone色卡或客户指定色号进行专色调配,批次间色差ΔE≤1.5。对于需要金属质感、拉丝纹理或仿天然材质的效果,IMD薄膜可应用特殊的镜面银油墨、纹理印刷或光学镀膜工艺,使塑料面板呈现媲美真实金属或木材的视觉效果。此外,IMD印刷还可实现“功能分区”设计:控制区域印刷导电银浆用于电容触控,显示区域印刷透光油墨实现均匀背光,装饰区域印刷纹理油墨营造质感。这种“一膜多能”的特点,使IMD薄膜印刷是外观装饰手段,更是功能集成的基础平台
IMD薄膜的储存与管理规范IMD印刷薄膜作为半成品,在印刷完成到注塑使用之间存在一定的存放周期,其储存条件直接影响油墨附着力和成型性能。我们建立了严格的IMD薄膜储存规范:储存环境需保持恒温恒湿(温度23±2℃,湿度50±5%RH),避免阳光直射和热源辐射。印刷后的薄膜应垂直悬挂或平放于存放架上,片材之间以无尘纸隔开,防止粘连或划伤。对于已印刷但尚未成型的薄膜,需在印刷完成后72小时内完成高压成型,超过时限的薄膜在使用前需进行附着力抽检确认。带有硬化涂层的薄膜对湿度较为敏感,高湿环境下涂层可能吸湿软化,影响表面硬度,因此存放区域需配备除湿设备并记录温湿度数据。薄膜的存放时间也不宜过长——超过6个月的薄膜,需重新进行百格附着力测试和拉伸性能测试,确认油墨和基材未发生性能退化后方可投入使用。我们通过条码管理系统记录每批薄膜的入库时间、批次号和存放位置,实行先进先出(FIFO)管理,确保薄膜材料在状态期内投入生产。31. IMD产品的翘曲量可减少至未覆膜注塑件的五分之一。
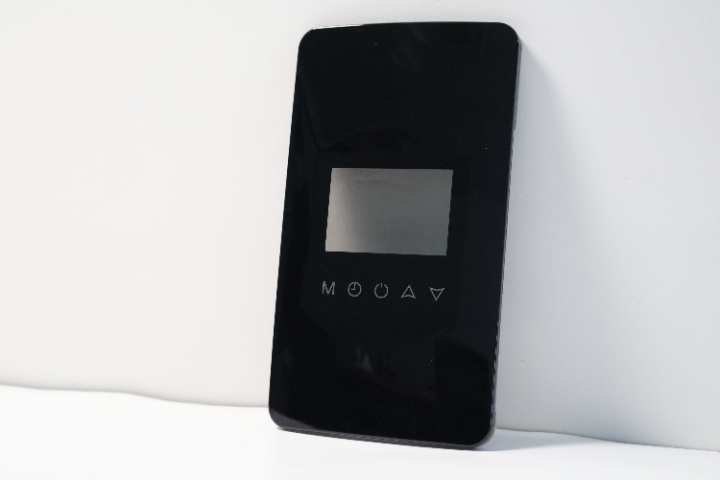
IMD工艺中的模具设计与热流道技术模具设计是IMD模内注塑工艺的环节之一,直接关系到产品的成型质量和生产效率。IMD模具与传统注塑模具的区别在于:需在模具型腔表面预留薄膜的放置空间,并设计精确定位机构(定位针或真空吸附孔)以确保薄膜在合模和注塑过程中不发生位移。模具的浇注系统设计尤为关键——浇口位置需经模流分析优化,确保熔融树脂从薄膜背面均匀填充,避免树脂冲击力损坏薄膜或导致油墨层位移。对于大型IMD产品,热流道系统被广泛应用以保持树脂温度的均匀性,减少流道废料并缩短成型周期。IMD模具的温度控制系统也需特殊设计:模具温度直接影响薄膜与树脂的结合强度,温度过低会导致结合不牢,温度过高则可能导致薄膜热变形或油墨热分解。我们采用随形冷却水道设计,利用3D打印技术制造与产品轮廓贴合的冷却通道,使模具表面温度分布均匀性控制在±2℃以内。此外,IMD模具的排气系统设计同样重要,需在薄膜覆盖区域设置足够的排气槽或采用透气钢材料,确保注塑过程中型腔内气体能够快速排出,避免因困气导致的充填不足或表面缺陷。66. 可穿戴设备通过IMD技术实现小尺寸表面的精细装饰。杭州电动车配件IMD模内注塑方案
39. 注塑模具采用定位销与真空吸附双重固定薄膜位置。湖州防刮IMD模内注塑厂家
IMD技术的自动化生产与效率提升随着市场需求增长和工艺成熟,IMD生产正在从手工操作向自动化、智能化方向转型升级。在薄膜裁切环节,自动化裁床配合CCD定位系统可实现精确裁切和自动排废;在高压成型环节,全自动高压成型机配合机械手自动取放薄膜,成型周期可缩短至10-15秒;在注塑环节,自动化供膜系统将成型好的薄膜通过机械手或输送带自动送入注塑模具,并与注塑机的开合模动作同步。自动化产线的应用大幅提升了生产效率(单机日产能可达数千件),还降低了人工操作带来的质量波动。在注塑设备方面,IMD生产通常需要配备锁模力20吨至4000吨的注塑机,配合自动化供膜装置,实现薄膜定位、放入模具、注塑成型的全自动化循环。对于大型汽车内饰件(如仪表板装饰条、车门饰板),需使用大型注塑机配合真空吸附供膜系统,确保大尺寸薄膜在模具内的平整定位。湖州防刮IMD模内注塑厂家
浙江合星科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的橡塑中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同浙江合星科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!