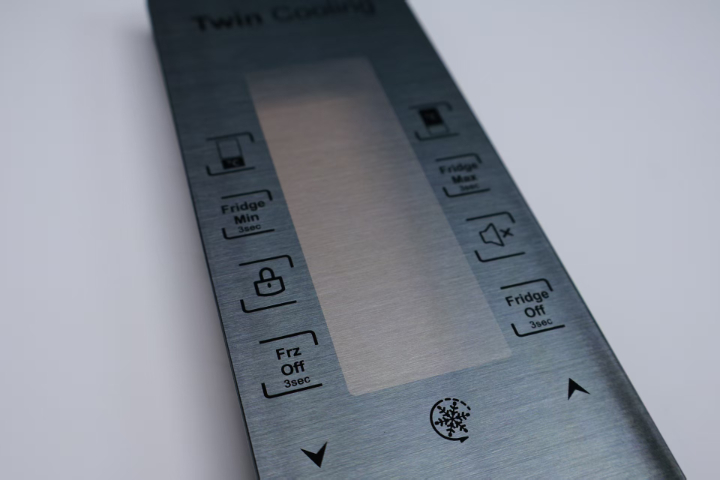
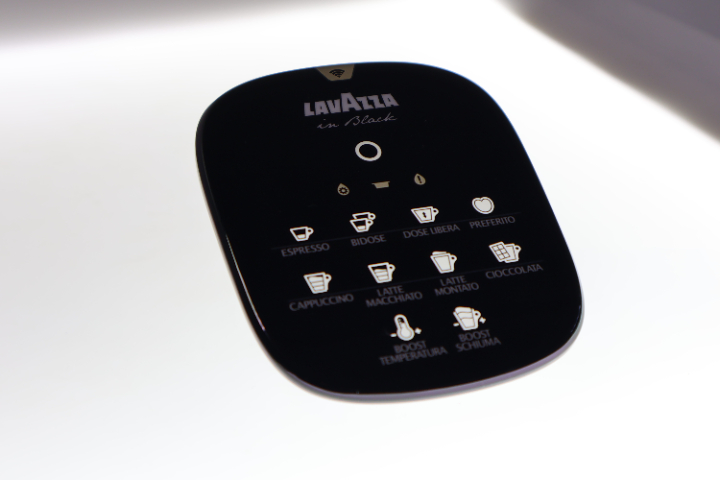
IMD在汽车内饰领域的技术演进IMD技术在汽车内饰领域的应用日益完善,已覆盖仪表盘、中控面板、空调出风口装饰、车门内饰板、换挡器面板、方向盘多功能按键、车灯外壳等部件。随着汽车内饰向智能化、轻量化和个性化方向发展,IMD技术正在经历从装饰功能到功能集成的技术演进。现代IMD面板承担装饰作用,还可集成电容触摸感应、LED动态氛围灯、震动反馈等功能模块。例如,通过将mini-LED阵列集成于薄膜结构内,IMD面板可在装饰表面实现动态照明效果,支持用户自定义灯光模式和动画显示,为座舱营造差异化的科技氛围。在轻量化方面,IMD技术结合微孔发泡注塑成型(MIM-IMD)可实现汽车零件的减重与表观质量提升——研究表明,采用IMD装饰的发泡零件,覆膜侧泡孔密度可提升62%以上,表面粗糙度降低至Ra 0.044μm,翘曲量可减少至未覆膜产品的21.5%,同时力学性能获得不同程度提升。此外,IMD技术可替代传统涂装工艺,避免了涂装车间巨大的投资和VOC排放,符合汽车工业的低碳发展趋势49. IMD按键的触感设计适配医疗、家电和工业等不同场景。湖州防水IMD模内注塑厂家
IMD产品的表面光泽度控制IMD模内注塑产品的表面光泽度是影响其视觉质感的重要指标,不同应用场景对光泽度有不同的要求:家电常需要高光泽(60°光泽度≥90GU)的镜面效果,汽车内饰通常需要中光泽(60°光泽度40-80GU)的抗眩光表面,工业设备则可能需要低光泽(60°光泽度≤30GU)的防反光表面。IMD产品的光泽度控制涉及多个环节:薄膜基材本身的表面粗糙度、硬化涂层的配方和涂布工艺、注塑模具型腔的表面光洁度、注塑工艺参数中的模具温度和冷却速率等。高光泽产品需使用表面粗糙度Ra≤0.02μm的镜面模具钢,配合高硬度UV硬化涂层和精细抛光处理;低光泽产品则可通过在硬化涂层中添加消光剂或使用喷砂模具表面来实现。我们配备便携式光泽度计,每批次按AQL抽样检测产品表面60°光泽值,批次内光泽偏差控制在±5GU以内。根据客户对产品表面质感的偏好和使用场景需求,我们可提供从高光镜面到哑光磨砂的全系列光泽度选择方案。江西3D曲面IMD模内注塑材质54. 高压成型设备利用压缩空气将薄膜压覆于模具表面。
IMD模内注塑技术的基本原理与工艺特征IMD(In-Mold Decoration,模内装饰)是一种将印刷装饰薄膜嵌入注塑模具内,通过一次注塑成型使装饰层与塑料基体结合的表面装饰技术。该工艺的流程包括:首先在PET或PC薄膜上完成图案印刷,然后通过高压或真空成型将平面薄膜预成型为产品所需的三维形状,经裁切后放置于注塑模具型腔内,注入熔融树脂,使树脂与薄膜在高温高压下熔合为一体。注塑完成后,油墨层被封闭在薄膜与树脂之间,形成“表面硬化层—印刷装饰层—塑料基体层”的三明治复合结构。这种结构设计使图案不褪色、不磨损,从根本上解决了传统喷涂、电镀、丝印等工艺中表面装饰层易刮花、易脱落的痛点。IMD技术融合了印刷、成型、模具、注塑等多个专业领域的工艺技术,对生产环境、设备精度和工艺控制均有较高要求。
IMD与医疗设备面板的应用适配在医疗设备领域,IMD模内注塑技术正逐步应用于监护仪、超声诊断仪、呼吸机、输液泵等设备的面板和外壳。医疗设备对面板的要求极为严格:表面必须平整无缝隙,便于使用消毒剂(如70%异丙醇、含氯消毒液)频繁擦拭而不损伤装饰层;按键标识和功能文字需长期保持清晰可辨,避免因标识磨损导致操作失误;面板材料需符合生物相容性要求,对人体皮肤无刺激。IMD技术恰好满足这些需求:装饰图案被封装于硬化薄膜之下,消毒剂擦拭不会导致印刷层褪色或脱落;薄膜表面硬度≥3H,可耐受日常清洁操作;一体化无缝设计杜绝了细菌藏匿的死角,符合控制要求。此外,IMD面板可集成电容触摸感应功能,支持医护人员佩戴手套操作,且在屏幕背光关闭时面板呈现整洁外观,减少患者视觉干扰。在便携式医疗设备中,IMD面板的轻量化优势也有助于降低设备整体重量。随着医疗设备朝着“智能化”和“家庭化”方向发展,IMD技术在医疗面板领域的应用前景十分广阔。56. 注塑熔体温度需与薄膜材料的热性能相匹配。
IMD工艺中的常见质量缺陷及预防IMD模内注塑生产过程中可能出现的质量缺陷主要包括印刷层拉伸变形、油墨附着力不足、薄膜与树脂分层、表面气泡或流痕等。印刷层拉伸变形通常发生在高压成型工序——当薄膜的拉伸比率超过油墨层的延伸极限时,图案会出现发白、龟裂或错位。预防措施包括:在印刷前通过仿真计算薄膜各区域的拉伸率,合理设计图案布局避免在拉伸集中区域放置精细字符;选用延伸性匹配的油墨体系,并控制成型温度和速率。油墨附着力不足表现为百格测试时油墨剥落,原因可能包括薄膜表面清洁不彻底、油墨固化不充分或注塑温度过高导致油墨热分解。解决方案包括:印刷前进行薄膜表面等离子处理;严格执行油墨的固化温度和时间曲线;控制注塑温度在油墨耐热范围之内。薄膜与树脂分层表现为产品边缘或按键区域薄膜剥离,主要原因在于注塑温度或压力不足导致薄膜与树脂未完全熔合,或薄膜表面存在污染物。预防措施包括:优化注塑工艺参数(适当提高熔体温度和注射压力);注塑前检查薄膜的干燥度和清洁度;对模具浇口位置进行模流分析确保熔体均匀填充。表面气泡和流痕则与模具排气设计、树脂含水率、注射速度等因素相关,需通过模流分析优化浇口位置和工艺窗口来消除。76. 超过存放期限的薄膜需重新检测附着力方可使用。防水IMD模内注塑触控面板
73. 薄膜上可集成导电线路、天线和触控电极等功能层。湖州防水IMD模内注塑厂家
IMD薄膜的印刷后处理与硬化工艺IMD薄膜在完成图案印刷后,通常需要进行表面硬化处理(Hard Coating)和后固化工艺,以赋予薄膜足够的耐磨性和耐化学性,确保其在后续高压成型和注塑过程中表面性能不受损。硬化涂层一般采用UV固化型树脂或热固化型树脂,通过辊涂、喷涂或浸涂方式均匀涂布于薄膜印刷面(需精确控制涂层厚度在5-15μm范围内),经紫外光或红外热风固化后形成交联保护层。硬化涂层的性能直接影响IMD产品的表面硬度和耐磨性,目标值通常为铅笔硬度≥3H(三菱铅笔,750g负载)。硬化处理需在印刷油墨完全固化后进行,且需避免涂层与油墨层之间的相容性问题——涂层溶剂若对油墨层产生溶解或溶胀,会导致图案模糊或附着力下降。硬化涂层还具有一定的热成型辅助作用——在高压成型过程中,硬化层作为支撑层可减少印刷油墨的拉伸形变,降低图案龟裂的风险。印刷+硬化处理完成的薄膜需经充分固化(通常在50-70℃烘箱中放置24小时以上)才能进入下一工序,确保涂层内溶剂完全挥发、交联反应充分完成。湖州防水IMD模内注塑厂家
浙江合星科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在浙江省等地区的橡塑中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来浙江合星科技供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!