- 品牌
- 安斯贝尔
- 型号
- 安斯贝尔
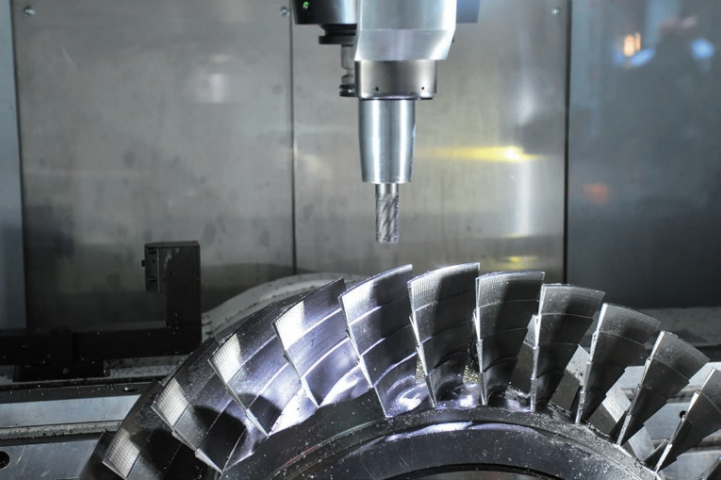
切削加工中产生的切削热,会影响刀具耐用程度与工件尺寸状态,加工速度越快,切削区域发热越集中。切削液良好的冷却性能,能较快带走切削区域的热量,帮助控制加工温度,减少工件因受热产生的尺寸变化。宁波安斯贝尔润滑科技有限公司在切削液配方设计中,注重导热与散热表现,使液体在高速加工条件下仍能较快传递热量。磨削、高速铣削等发热较多的工序,对切削液冷却能力有较高要求,选用合适的切削液,有助于加工过程的稳定进行,减少刀具过热带来的换刀频率。宁波安斯贝尔润滑科技有限公司切削液,可配套技术服务指导。安徽磁铁切削液生产企业
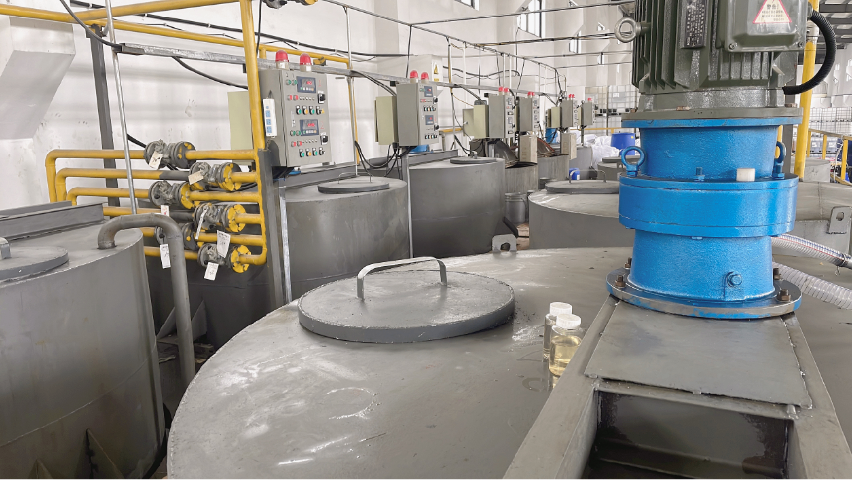
淬火后的工件硬度较高,切削加工难度加大,刀具负荷较重,对切削液提出更高要求。宁波安斯贝尔润滑科技有限公司针对高硬度工件加工推出相应切削液,注重切削界面的润滑状态,帮助降低加工难度。高硬度材料切削时发热明显,合适的切削液帮助降低刀具负荷,减少刀具磨损。硬车削、精磨等工序配合润滑表现合适的切削液,有助于提高加工效率与表面质量,帮助车间更顺畅地完成高硬度材料的加工。帮助车间完成高硬度材料加工,减少刀具负荷与磨损。北京半合成切削液诚信合作长寿命切削液减少停机换液,保障连续生产节拍稳定。
金属工件加工后表面若缺乏防护,容易在潮湿环境中出现锈蚀,影响工件外观与后续使用。切削液中的防锈成分,在加工与存放期间为工件提供相应的防锈保护。宁波安斯贝尔润滑科技有限公司在切削液配方中纳入防锈组分,并依据不同金属材质的防锈要求调整浓度配比。工件加工后若需短期存放,合理使用切削液可帮助保持表面状态,减少锈蚀问题对后续工序的影响。对于多雨潮湿地区的车间,选用防锈表现合适的切削液更具实际意义。帮助工件在工序间保持良好表面状态。
切削液的使用成本,包括产品费用与维护换液成本,是车间用液管理关注的内容。宁波安斯贝尔润滑科技有限公司关注客户的使用成本,通过合适的浓度管理与使用周期延长,帮助降低综合用液成本。合理的配比与维护,使切削液在发挥润滑、防锈作用的同时,减少多余消耗,提高用液利用效率。工作人员可根据客户用量情况,提供浓度与维护方面的建议,帮助车间在维持加工效果的前提下,合理安排用液与换液计划。使车间用液更经济合理,减少多余消耗与浪费。环保配方切削液适配多种材质,助力企业绿色生产转型。
不锈钢强度较高、切削时发热明显,刀具磨损速度相对较快,对切削液的润滑与冷却提出较高要求。宁波安斯贝尔润滑科技有限公司针对不锈钢加工推出相应切削液,通过配方设计提升切削界面的润滑状态,帮助降低加工难度。不锈钢在化工设备、医疗器械等方向应用较多,加工过程配合合适的切削液,有助于刀具状态的保持与加工顺畅进行。合适的切削液选型,能帮助减少不锈钢加工中的发热问题,使难加工材料也能平稳完成切削作业。帮助难加工材料顺利完成切削工序。宁波安斯贝尔切削液减少设备磨损,延长机床使用寿命。甘肃全合成切削液生产企业
极压型切削液应对重载切削,保障断屑排屑顺畅稳定。安徽磁铁切削液生产企业
优化配方现代水性切削液通过科学配比各种添加剂(如缓蚀剂、极压剂、消泡剂等),使其在冷却、润滑、清洗和防锈等方面达到综合性能的优化。例如,某些新型切削液采用有机防锈剂替代传统的亚硝酸钠,不*环保,还具有更好的防锈效果。形成物理屏障切削液中的某些成分(如油酸、甘油等)可以在金属表面形成一层物理屏障,隔绝外界腐蚀性物质。这种屏障不*能够防止金属在加工过程中的短期锈蚀,还能在加工后短时间内保护金属表面。总结水性切削液通过添加防锈剂、控制pH值、利用表面活性剂、抑制细菌生长、优化配方以及形成物理屏障等多种机制,在金属加工过程中实现良好的防锈效果。这些特性使其在现代工业加工中得到了广泛应用,同时符合环保和安全的要求。安徽磁铁切削液生产企业


- 广西不锈钢切削液生产厂家 2026-09-28
- 黑龙江不锈钢切削液厂家直销 2026-09-28
- 辽宁微乳化切削液共同合作 2026-09-28
- 安徽磁铁切削液生产企业 2026-09-28
- 陕西磁铁切削液销售厂家 2026-09-28
- 甘肃半合成切削液厂家直销 2026-09-28
- 吉林切削液厂家直销 2026-09-28
- 北京全合成切削液诚信合作 2026-09-28
- 山东半合成切削液 2026-09-28
- 北京切削液工厂 2026-09-28
- 河南半合成切削液工厂 2026-09-28
- 吉林不锈钢切削液工厂 2026-09-28