- 品牌
- 安斯贝尔
- 型号
- 安斯贝尔
切削液的使用是一个长期过程,稳定的产品供应与技术服务对客户较为重要,减少使用中的不确定性。宁波安斯贝尔润滑科技有限公司面向加工制造企业提供切削液产品与配套服务,协助客户完成选型、试用与使用维护。通过持续的沟通,根据客户生产变化调整用液方案,帮助加工现场保持稳定的切削液使用状态。稳定的供应与跟进服务,支持生产的有序开展,让切削液的使用过程更加顺畅与省心。帮助车间用液过程更加省心高效,获得持续稳定的支持。宁波安斯贝尔润滑科技有限公司半合成切削液,兼顾润滑与冷却表现。甘肃磁铁切削液诚信合作
施工方法浸泡法:将工件浸入稀释后的防锈剂中,确保完全浸没,浸泡时间不少于5分钟。喷涂法:使用喷枪或刷子将防锈剂均匀喷涂或涂刷在金属表面,确保完全覆盖。对于复杂结构或难以接触的部位,建议多次喷涂。刷涂法:用刷子将防锈剂均匀涂刷在金属表面,适合小面积或局部处理。干燥处理自然干燥:让工件自然风干。烘干处理:对于要求快速干燥的工件,可以采用烘干设备进行干燥。后续处理存储:处理后的工件应存放在干燥、通风的环境中,避免潮湿和污染。包装:对于需要长期防锈的工件,建议进行包装处理,以延长防锈期。贵州铸铁切削液诚信合作微乳化切削液形成润滑膜层,提升难加工材料加工效率。
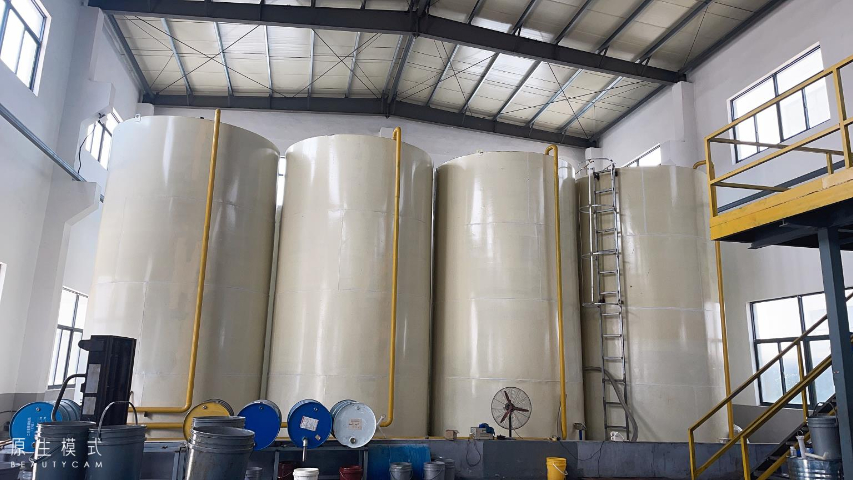
切屑若滞留在加工区域,可能划伤已加工表面,也会影响切削液到达切削点,造成切削区域温度上升。切削液在冲洗作用下,将切屑带离加工区,保持工序环境整洁。宁波安斯贝尔润滑科技有限公司在配方中考虑切削液对切屑的冲刷能力,使其在喷淋、循环条件下能有效带走切屑。深孔、攻丝等排屑较难的工序,合适的切削液冲洗性能有助于减少切屑堆积,保障加工连续进行,减少因排屑不畅带来的停机调整。使切削区域保持清爽,供液更加稳定,排屑更彻底。
彻底冲洗:使用清水彻底冲洗金属表面,确保所有清洁剂和化学残留物被完全去除。去除水印:使用干净的布或软毛刷轻轻擦拭金属表面,去除水印和残留的水分。干燥处理自然干燥:将金属表面放置在通风良好的环境中自然干燥。烘干处理:对于需要快速干燥的金属表面,可以使用烘干设备进行干燥,温度控制在40-60摄氏度为宜。在使用防锈剂之前,应检查金属表面是否达到清洁要求:目视检查:金属表面应光亮、无油污、无锈迹、无灰尘和杂质。手感检查:用手轻轻触摸金属表面,应无油腻感和颗粒感。白布擦拭检查:用干净的白布擦拭金属表面,白布上应无油污、锈迹或其他杂质。宁波安斯贝尔切削液提升加工效率,缩短产品交付周期。
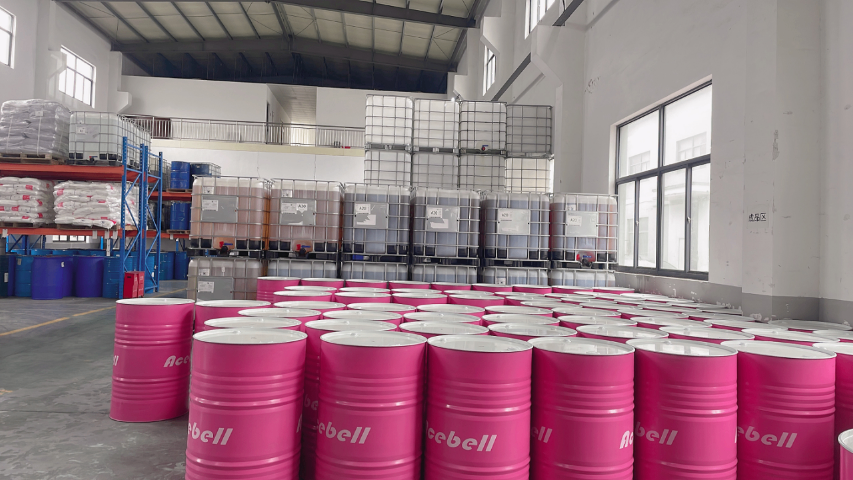
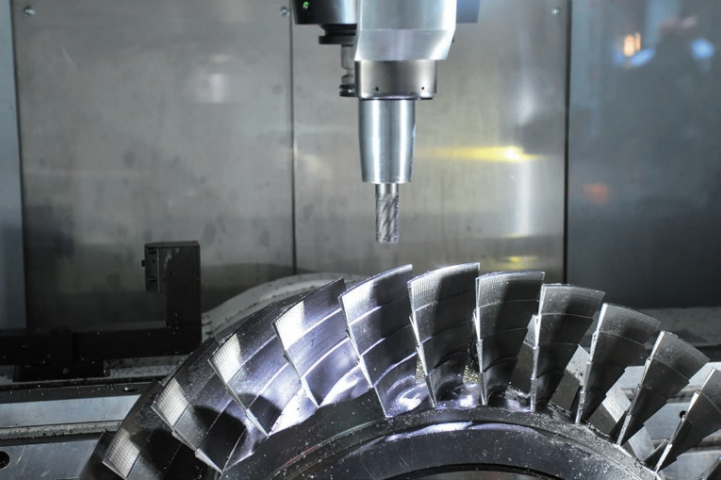
切削过程中会产生大量的热量。这些热量主要来源于刀具与工件之间的摩擦以及切削变形。切削液可以通过吸收和带走这些热量来降低切削区域的温度。当切削液喷射到切削区域时,它会吸收热量并迅速蒸发或者随着切屑被带走。例如,在铣削加工中,铣刀在对工件进行切削时,会产生高温,切削液能够及时将热量带走,使切削区域的温度保持在一个相对较低的水平。防止工件热变形。对于一些精度要求较高的零件,如果切削区域温度过高,工件可能会因为热膨胀而发生变形,影响加工精度。切削液的冷却作用可以有效避免这种情况。同时,它也能防止刀具因高温而发生热变形或者硬度下降。刀具材料在高温下硬度会降低,切削液的冷却作用有助于保持刀具的硬度,保证切削性能。多金属兼容液避免交叉污染,简化车间液体管理流程。河南铝合金切削液共同合作
宁波安斯贝尔切削液减少设备磨损,延长机床使用寿命。甘肃磁铁切削液诚信合作
深孔加工中,切削液需到达孔底刀具位置,带走热量与切屑,供液与排屑难度较大。宁波安斯贝尔润滑科技有限公司针对深孔加工推出相应切削液,注重冷却与排屑表现,帮助维持孔内加工状态。深孔工序中切削液喷射到位,有助于减少刀具过热与切屑堵塞,保持加工顺畅。钻深孔、镗深孔等工序配合合适的切削液,能使加工过程更加顺畅,减少中途停机的可能,帮助提升深孔加工的效率与稳定性。帮助深孔加工更平稳高效地推进,减少中途停机调整。甘肃磁铁切削液诚信合作


- 广西不锈钢切削液生产厂家 2026-09-28
- 黑龙江不锈钢切削液厂家直销 2026-09-28
- 辽宁微乳化切削液共同合作 2026-09-28
- 安徽磁铁切削液生产企业 2026-09-28
- 陕西磁铁切削液销售厂家 2026-09-28
- 甘肃半合成切削液厂家直销 2026-09-28
- 吉林切削液厂家直销 2026-09-28
- 北京全合成切削液诚信合作 2026-09-28
- 山东半合成切削液 2026-09-28
- 北京切削液工厂 2026-09-28
- 河南半合成切削液工厂 2026-09-28
- 吉林不锈钢切削液工厂 2026-09-28