- 品牌
- 安斯贝尔
- 型号
- 安斯贝尔
混凝法:加入混凝剂使废液中的细小颗粒聚集成较大的絮体,然后沉淀或过滤去除。这种方法成本较低,但会产生大量污泥,需要二次处理。酸析法:通过调节废液的pH值,使乳化油破乳析出。这种方法操作简单,但可能腐蚀设备,且需要加碱中和。电絮凝法:利用电解作用生成絮凝剂,去除废液中的有机物和金属离子。这种方法对高浓度COD废水处理效果较好,但对超高浓度废水仍无法完全达标。由于切削液废液成分复杂且具有生物毒性,单独的生物处理效果不佳,通常需要与其他方法结合使用。例如,先通过氧化法提高废液的可生化性,再进行生物处理。防锈型切削液为金属工件提供长效保护,避免存储锈蚀问题。江西微乳化切削液工厂
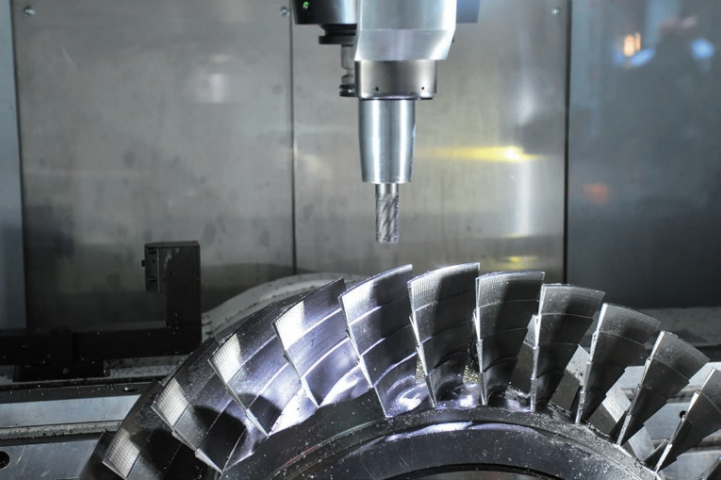
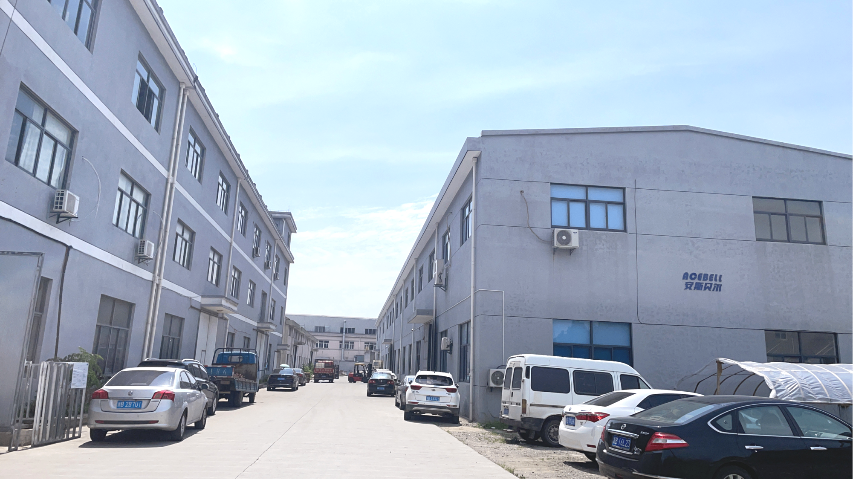
精密加工对工件尺寸与表面状态要求较高,切削液在其中发挥降温与润滑作用,帮助控制加工质量。宁波安斯贝尔润滑科技有限公司针对精密加工推出相应切削液,帮助控制切削热对工件的影响,减少热变形带来的尺寸偏差。稳定的冷却状态,有助于减少工件热变形,保持加工精度。细磨、精车等精密工序选用匹配的切削液,配合合适的浓度使用,能为精密加工的稳定进行提供支持,帮助获得符合要求的加工结果。帮助精密零件获得稳定加工结果,满足尺寸与表面要求。黑龙江切削液销售厂家宁波安斯贝尔润滑科技有限公司切削液,适配精密加工工序。
优化配方现代水性切削液通过科学配比各种添加剂(如缓蚀剂、极压剂、消泡剂等),使其在冷却、润滑、清洗和防锈等方面达到综合性能的优化。例如,某些新型切削液采用有机防锈剂替代传统的亚硝酸钠,不*环保,还具有更好的防锈效果。形成物理屏障切削液中的某些成分(如油酸、甘油等)可以在金属表面形成一层物理屏障,隔绝外界腐蚀性物质。这种屏障不*能够防止金属在加工过程中的短期锈蚀,还能在加工后短时间内保护金属表面。总结水性切削液通过添加防锈剂、控制pH值、利用表面活性剂、抑制细菌生长、优化配方以及形成物理屏障等多种机制,在金属加工过程中实现良好的防锈效果。这些特性使其在现代工业加工中得到了广泛应用,同时符合环保和安全的要求。
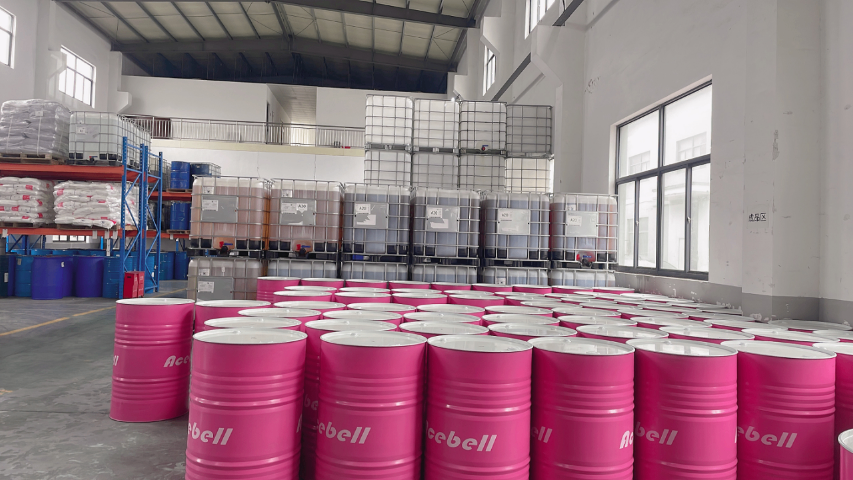
浓缩切削液出厂后需按比例加水稀释使用。稀释浓度过高会增加使用成本,过低则可能影响润滑与防锈表现,浓度把握较为重要。宁波安斯贝尔润滑科技有限公司提供的切削液浓缩液,包装规格多样,客户可按说明书参考比例调配,操作较为方便。工作人员也会结合现场水质与加工条件给出浓度参考,帮助加工现场建立合适的配比习惯。合适的使用浓度,能让切削液在冷却、润滑、防锈方面发挥相应作用,同时避免浪费,控制日常用液成本。减少浓度波动带来的性能变化。防霉变切削液延长使用周期,减少库存管理损耗。
超滤和纳滤:利用膜孔径的筛选作用,去除废液中的乳化油、悬浮颗粒和部分溶解性有机物。这种方法效率高、无二次污染,但膜污染问题限制了其大规模应用。纳米膜净化:通过纳米材料制造的超滤膜和纳滤膜,能有效去除废液中的微小悬浮颗粒和有机物,使废液达到回用标准。低温蒸发技术通过低温加热使废液中的水分蒸发,分离出高浓度的污染物。这种方法适用于成分复杂、难降解的废液,但设备投资较大。循环再生利用通过过滤、除油、除菌、pH调节等步骤,将废切削液净化后重新用于生产。这种方法可以明显减少废液排放,降低成本,同时符合环保要求。宁波安斯贝尔润滑科技有限公司切削液,使用浓度可定期检测。广东不锈钢切削液共同合作
宁波安斯贝尔润滑科技有限公司切削液,配合机床水箱日常维护。江西微乳化切削液工厂
表面干燥要求:金属表面必须彻底干燥,因为表面的水分会影响防锈剂的附着效果和防锈性能。如果表面有少量水分,可以使用脱水防锈剂,或者用过滤干燥的压缩空气吹干。比较好使用时间:通常建议在金属表面干燥后立即使用水基防锈剂,以确保防锈剂能够快速形成保护膜。如果环境湿度较大,建议在干燥后尽快使用,避免金属表面重新吸收湿气。干燥时间:水基防锈剂的干燥时间因环境条件(如温度、湿度)和防锈剂类型而异,一般需要几小时至一天。在干燥过程中,应避免金属表面接触其他物质。注意事项:在使用防锈剂前,确保金属表面清洁无油污、灰尘和锈迹。使用后,根据需要进行包装保护,以延长防锈效果。江西微乳化切削液工厂


- 广西不锈钢切削液生产厂家 2026-09-28
- 黑龙江不锈钢切削液厂家直销 2026-09-28
- 辽宁微乳化切削液共同合作 2026-09-28
- 安徽磁铁切削液生产企业 2026-09-28
- 陕西磁铁切削液销售厂家 2026-09-28
- 甘肃半合成切削液厂家直销 2026-09-28
- 吉林切削液厂家直销 2026-09-28
- 北京全合成切削液诚信合作 2026-09-28
- 山东半合成切削液 2026-09-28
- 北京切削液工厂 2026-09-28
- 河南半合成切削液工厂 2026-09-28
- 吉林不锈钢切削液工厂 2026-09-28