- 品牌
- 安斯贝尔
- 型号
- 安斯贝尔
切屑若滞留在加工区域,可能划伤已加工表面,也会影响切削液到达切削点,造成切削区域温度上升。切削液在冲洗作用下,将切屑带离加工区,保持工序环境整洁。宁波安斯贝尔润滑科技有限公司在配方中考虑切削液对切屑的冲刷能力,使其在喷淋、循环条件下能有效带走切屑。深孔、攻丝等排屑较难的工序,合适的切削液冲洗性能有助于减少切屑堆积,保障加工连续进行,减少因排屑不畅带来的停机调整。使切削区域保持清爽,供液更加稳定,排屑更彻底。宁波安斯贝尔润滑科技有限公司切削液,帮助维持加工平稳进行。四川全合成切削液生产厂家
燃烧法:将废液导入焚化炉焚烧,适用于高浓度COD废液,但会产生空气污染。MVR蒸发:利用机械蒸汽再压缩技术,通过高温使废液中的有机物分解并分离油水。选择合适方法的建议对于成分简单、含油量低的废液,可优先考虑物理处理和化学处理。对于成分复杂、含乳化油和难降解有机物的废液,膜分离技术和低温蒸发技术是较好的选择。对于有回用需求的企业,循环再生利用是经济且环保的方案。在处理切削液废液时,需根据废液的具体成分、处理要求和成本等因素综合考虑,选择适合的方法。黑龙江铸铁切削液生产厂家宁波安斯贝尔润滑科技有限公司切削液,用于数控机床加工。
水溶性切削液使用前需加水稀释,现场调配方便,冷却表现较好,在多数切削工序中得到应用。油性切削液直接使用,润滑表现更突出,多用于精加工与难加工材料场合。宁波安斯贝尔润滑科技有限公司推出的切削液涵盖多种类型,水溶性产品与油性产品分别适配不同加工条件。客户结合工序特点、材料种类选择对应类型,工作人员也可依据现场工况给出使用方向的参考。针对加工方式较为集中的车间,选择与主力工序匹配的切削液类型,有助于简化日常用液管理。
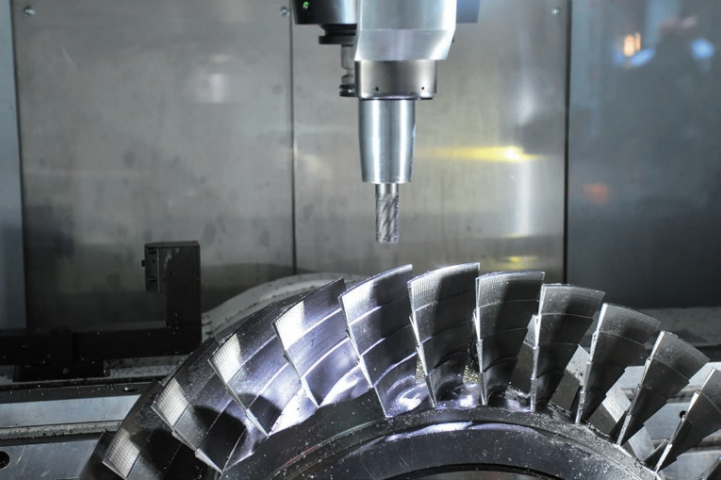
切削加工中产生的切削热,会影响刀具耐用程度与工件尺寸状态,加工速度越快,切削区域发热越集中。切削液良好的冷却性能,能较快带走切削区域的热量,帮助控制加工温度,减少工件因受热产生的尺寸变化。宁波安斯贝尔润滑科技有限公司在切削液配方设计中,注重导热与散热表现,使液体在高速加工条件下仍能较快传递热量。磨削、高速铣削等发热较多的工序,对切削液冷却能力有较高要求,选用合适的切削液,有助于加工过程的稳定进行,减少刀具过热带来的换刀频率。防腐接线端子保障电气连接稳定。
切削液在高压喷淋、高速循环条件下容易产生泡沫,泡沫过多会溢出水箱,影响切削液到达加工区域,干扰润滑与冷却效果。宁波安斯贝尔润滑科技有限公司在配方中考虑切削液的抗泡表现,使其在搅拌循环中保持相对稳定,减少泡沫对供液的干扰。不同水质与循环条件下,泡沫状态会有差别,遇到泡沫较多的情况,可结合现场条件调整。选择合适的切削液有助于维持循环系统平稳运行,使加工过程中供液稳定、润滑降温效果更可靠。减少泡沫问题带来的用液浪费。宁波安斯贝尔润滑科技有限公司切削液,协助客户完成选型。辽宁半合成切削液
环保配方切削液适配多种材质,助力企业绿色生产转型。四川全合成切削液生产厂家
乳化液切削液成分特点:由基础油(如矿物油)、乳化剂和水混合而成。外观呈乳白色或半透明状,乳化剂使油滴均匀分散在水中,形成稳定的乳液结构。含油量一般在5%-30%之间,不同含油量的乳化液性能有所差异。性能优势:综合了水的冷却性能和油的润滑性能。它能够在刀具和工件之间形成一定的润滑膜,减少摩擦和磨损,同时又能通过水的成分实现良好的冷却效果。此外,乳化液的清洗性能也较好,可以带走部分切屑。适用场景:应用范围广泛,在多种金属加工工艺中都能发挥作用。例如,在一般的铣削、钻孔、铰孔加工中,对于碳钢、合金钢等材料的加工,乳化液可以提供较好的润滑和冷却平衡,保证加工质量和刀具寿命。四川全合成切削液生产厂家


- 广西不锈钢切削液生产厂家 2026-09-28
- 黑龙江不锈钢切削液厂家直销 2026-09-28
- 辽宁微乳化切削液共同合作 2026-09-28
- 安徽磁铁切削液生产企业 2026-09-28
- 陕西磁铁切削液销售厂家 2026-09-28
- 甘肃半合成切削液厂家直销 2026-09-28
- 吉林切削液厂家直销 2026-09-28
- 北京全合成切削液诚信合作 2026-09-28
- 山东半合成切削液 2026-09-28
- 北京切削液工厂 2026-09-28
- 河南半合成切削液工厂 2026-09-28
- 吉林不锈钢切削液工厂 2026-09-28