- 品牌
- 安斯贝尔
- 型号
- 安斯贝尔
充足的流量和压力:确保切削液能够充分到达切削区域,带走热量和切屑。流量不足可能导致切削液无法有效冷却和润滑,增加刀具磨损。正确的喷射位置:切削液应直接喷射到刀具与工件的接触点,确保冷却和润滑效果。对于不同的加工方式(如车削、铣削、钻孔等),喷射位置需要根据具体工艺调整。使用微量润滑技术(MQL):对于某些加工过程,可以采用微量润滑技术,通过少量的切削液喷射到切削区域,既能满足润滑需求,又能减少切削液的使用量。宁波安斯贝尔润滑科技有限公司切削液,帮助维持加工平稳进行。吉林不锈钢切削液
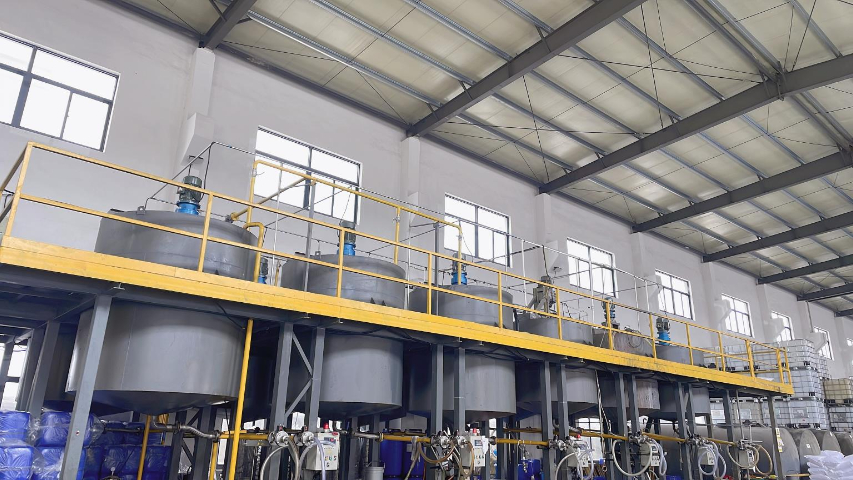
微量润滑通过少量油雾润滑切削界面,减少用液量,适合对用液量控制较为重视的场景。宁波安斯贝尔润滑科技有限公司关注微量润滑相关产品方向,适配特定加工场景,帮助降低切削液用量。微量润滑对润滑油的性能要求较高,需兼顾渗透与附着表现,使油膜能稳定覆盖切削界面。在适当工况下使用微量润滑,能减少切削液用量与后续清理工作,帮助降低废液处理负担。具体适用与否,需结合加工材料与工序条件评估,选用前可做现场试用确认。帮助车间按需选择润滑方式。湖南切削液厂家直销宁波安斯贝尔润滑科技有限公司切削液,适配多种金属材料加工。
水溶性切削液使用前需加水稀释,现场调配方便,冷却表现较好,在多数切削工序中得到应用。油性切削液直接使用,润滑表现更突出,多用于精加工与难加工材料场合。宁波安斯贝尔润滑科技有限公司推出的切削液涵盖多种类型,水溶性产品与油性产品分别适配不同加工条件。客户结合工序特点、材料种类选择对应类型,工作人员也可依据现场工况给出使用方向的参考。针对加工方式较为集中的车间,选择与主力工序匹配的切削液类型,有助于简化日常用液管理。
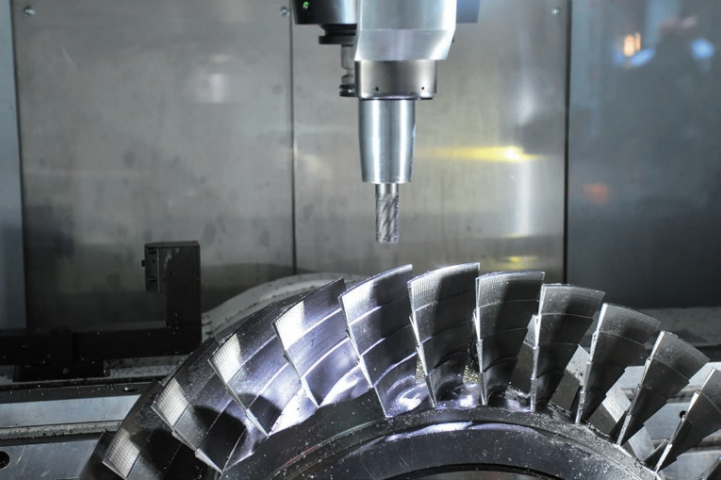
切削过程中会产生大量的热量。这些热量主要来源于刀具与工件之间的摩擦以及切削变形。切削液可以通过吸收和带走这些热量来降低切削区域的温度。当切削液喷射到切削区域时,它会吸收热量并迅速蒸发或者随着切屑被带走。例如,在铣削加工中,铣刀在对工件进行切削时,会产生高温,切削液能够及时将热量带走,使切削区域的温度保持在一个相对较低的水平。防止工件热变形。对于一些精度要求较高的零件,如果切削区域温度过高,工件可能会因为热膨胀而发生变形,影响加工精度。切削液的冷却作用可以有效避免这种情况。同时,它也能防止刀具因高温而发生热变形或者硬度下降。刀具材料在高温下硬度会降低,切削液的冷却作用有助于保持刀具的硬度,保证切削性能。工业切削液有效延长刀具寿命,降低频繁更换产生的成本。
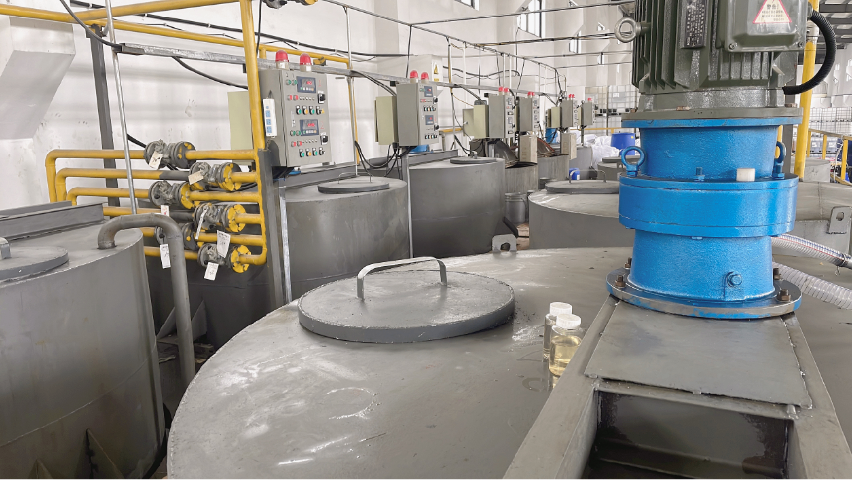
切削液在使用过程中,若微生物大量滋生,会导致液体发臭、变质,影响使用状态,缩短换液周期。宁波安斯贝尔润滑科技有限公司在切削液配方中加入抑菌组分,帮助抑制微生物繁殖,延长切削液使用周期。日常管理中,保持合适的浓度与循环状态,配合定期检测,有助于维持切削液处于良好状态。微生物控制良好的切削液,在车间环境中气味更易保持正常,也减少了频繁换液带来的停机与废液处理负担,使车间用液管理更加顺畅。让车间用液状态更易维持在较好水平。宁波安斯贝尔润滑科技有限公司切削液,帮助延长刀具使用时间。天津不锈钢切削液生产企业
宁波安斯贝尔润滑科技有限公司切削液,浓缩液包装规格多样。吉林不锈钢切削液
燃烧法:将废液导入焚化炉焚烧,适用于高浓度COD废液,但会产生空气污染。MVR蒸发:利用机械蒸汽再压缩技术,通过高温使废液中的有机物分解并分离油水。选择合适方法的建议对于成分简单、含油量低的废液,可优先考虑物理处理和化学处理。对于成分复杂、含乳化油和难降解有机物的废液,膜分离技术和低温蒸发技术是较好的选择。对于有回用需求的企业,循环再生利用是经济且环保的方案。在处理切削液废液时,需根据废液的具体成分、处理要求和成本等因素综合考虑,选择适合的方法。吉林不锈钢切削液


- 广西不锈钢切削液生产厂家 2026-09-28
- 黑龙江不锈钢切削液厂家直销 2026-09-28
- 辽宁微乳化切削液共同合作 2026-09-28
- 安徽磁铁切削液生产企业 2026-09-28
- 陕西磁铁切削液销售厂家 2026-09-28
- 甘肃半合成切削液厂家直销 2026-09-28
- 吉林切削液厂家直销 2026-09-28
- 北京全合成切削液诚信合作 2026-09-28
- 山东半合成切削液 2026-09-28
- 北京切削液工厂 2026-09-28
- 河南半合成切削液工厂 2026-09-28
- 吉林不锈钢切削液工厂 2026-09-28