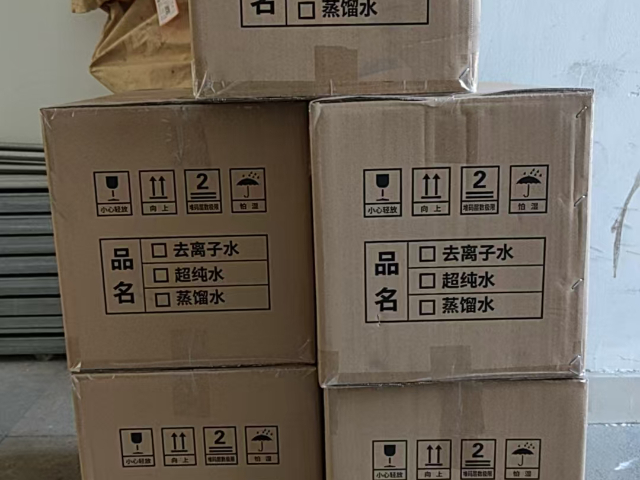
在原料药(API)生产中,纯化水的使用量通常远大于制剂车间,因为每一步反应后的洗涤、萃取和结晶都需要大量高纯水。但原料药生产对纯化水的微生物要求相对宽松,因为后续的有机溶剂和高温干燥步骤能有效杀灭或去除细菌。然而,纯化水中的无机离子杂质会直接影响API的纯度——例如,若纯化水中钠离子残留过高,可能会...
纯化水基本参数
- 品牌
- 威立特、斯默莱
- 型号
- H2O
纯化水企业商机
针对特殊医用需求,如血液透析用浓缩液制备,纯化水生产设备还需增设内有毒物质去除单元。超滤膜组件截留分子量通常在6,000-10,000道尔顿,能够有效截留革兰氏阴性菌释放的内有毒物质。超滤装置一般置于分配系统的回水支路或使用点前,采用中空纤维膜,错流过滤方式可延缓膜污染。经过超滤处理后,内有毒物质含量可降至0.25 EU/mL以下,远低于纯化水标准要求的0.25 EU/mL,满足血液透析和相关高风险医疗用途的严苛要求。医用纯化水生产设备普遍采用PLC与SCADA组成的自动化控制系统。PLC采集各点压力、流量、电导率、液位等传感器信号,按照预设逻辑控制水泵启停、阀门切换和加药泵运行。SCADA系统提供人机界面,显示工艺流程图、趋势曲线和报警信息。操作员可设定产水模式、冲洗周期和消毒计划。所有运行参数和事件记录自动保存,满足GMP对数据完整性的要求,即ALCOA原则——可追溯、清晰、同步、原始、准确。医用纯化水应遵循先入先出的原则使用。本地纯化水批发价格

为了保证反渗透膜的长周期运行,工艺中常设置在线温度补偿和流量调节机制。水的粘度随温度变化比较好,低温时粘度增加导致产水通量下降。系统通过换热器将进水温度控制在20-25℃比较优区间,或者利用温度校正公式实时换算产水电导率。变频驱动的高压泵根据产水流量反馈自动调节转速,既节约能耗又能维持稳定的跨膜压差。这些控制策略使设备在季节变化时仍能稳定产出合格纯化水。医用纯化水生产中的微生物控制是重点和难点。除了分配系统维持高流速外,工艺中还集成多种消毒方式。臭氧消毒装置利用臭氧发生器向储罐通入臭氧,浓度达到0.2-0.5 mg/L后循环冲洗管路,臭氧分解为氧气无残留。紫外线消毒器通常采用185 nm波长,既能杀灭微生物又能光氧化降解残余臭氧。热水消毒系统将分配管路水温升至80℃以上并保温循环60分钟,可有效杀灭浮游菌和生物膜内的顽固菌群。本地纯化水价位制备间的排水沟应覆盖盖板,保持干燥无异味。
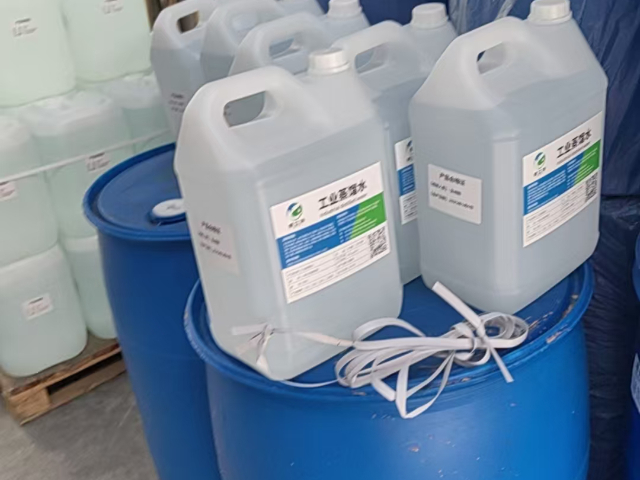
纯化水系统的验证遵循V模型原则,分为设计确认(DQ)、安装确认(IQ)、运行确认(OQ)和性能确认(PQ)。其中PQ阶段比较为漫长且关键,通常要求连续监测2至4周,取样点覆盖所有使用点及总送、总回水口。在PQ比较好阶段(2周),每天对所有取样点进行全项检测,包括电导率、TOC、微生物和必要时内有毒物质;第二阶段同样为2周,检测频率可适当降低,但需证明系统的重现性;第三阶段则持续一年,通过回顾性数据确认季节变化对原水水质的影响是否在系统承受范围内。一个常见误区是企业认为只要PQ通过就万事大吉,但实际上验证状态需要持续维护——任何对管道、阀门或储罐的修改,甚至长期停用后的重启,都必须触发变更控制和再验证。纯化水系统的验证不是一张证书,而是一套证明受控状态的动态证据链。
在化妆品、食品和精细化工行业,纯化水的标准虽不如制药严格,但同样需要稳定的水质来保证产品的一致性和安全性。例如在护肤品生产中,纯化水作为水相主体,若含有过量钙镁离子,会与脂肪酸盐发生沉淀,导致乳液分层或析出颗粒;若铁离子催化氧化,则可能使含维生素C或绿茶提取物的产品在数周内变为褐色。食品行业对微生物的要求更加直观——用于清洗水果蔬菜的纯化水如果酵母菌超标,反而会引入二次污染,缩短沙拉或果汁的货架期。因此,这些行业通常采用单级反渗透加紫外消毒的简化工艺,电导率控制在10–20 µS/cm以下,微生物限度的内控标准为50 CFU/mL(比药典宽松)。系统设计上,可以允许部分使用点采用软管连接,但必须制定严格的软管更换和消毒规程。值得注意的是,食品级纯化水系统同样需要定期检测余氯和pH,因为活性炭过滤器仍有可能失效。反渗透膜前余氯浓度应低于零点一毫克每升,否则需还原处理。
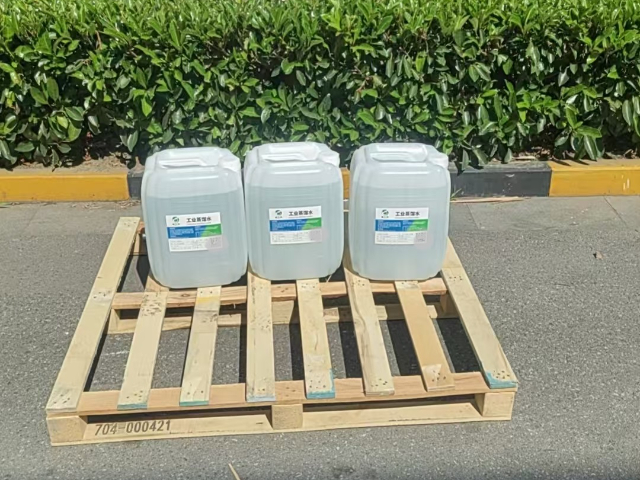
活性炭过滤器是纯化水预处理单元中一种办法能够有效去除余氯的设备,但它同时也是一个高风险的微生物滋生温床。活性炭具有巨大的比表面积和多孔结构,能吸附氯胺和游离氯,防止反渗透膜被氧化。然而,正是这种多孔结构为细菌提供了理想的附着和繁殖场所,尤其在系统停机或低流速状态下,活性炭床内部会迅速形成高浓度生物膜,并释放内有毒物质和微生物代谢产物。因此,活性炭过滤器通常配备定期巴氏消毒(80℃热水循环60–90分钟)功能,并且其反洗频率应远高于多介质过滤器——通常每天或每两天反洗一次,以剥离附着在炭粒表面的菌膜。有些企业尝试使用活性炭纤维或涂银活性炭来抑制细菌生长,但成本较高且效果有限。更激进的方案是直接取消活性炭过滤器,改用超滤或紫外线加亚硫酸氢钠注射来去除余氯,这在一些高风险注射剂工厂中已有应用。纯化水系统运行前应确认所有仪表的检定证书在有效期内。大同哪些新型纯化水
制备用的一级反渗透浓水可回流至原水箱,提高回收率。本地纯化水批发价格
在生物制药领域,纯化水不一种办法一种办法是溶剂或清洗剂,它还直接参与细胞培养液、缓冲液和纯化过程的各种配制。由于生物制品对杂质和内有毒物质极为敏感,即使是微量级别的细菌细胞壁碎片也可能引发细胞毒性反应。因此,用于生物工艺的纯化水在常规药典标准之外,往往还额外控制内有毒物质限度(通常小于0.25 EU/mL)。这要求纯化水系统具备可靠的内有毒物质去除能力——反渗透膜和EDI单元都能截留大部分内有毒物质,但分配系统的管道死角、阀门垫片或破损的膜元件则可能成为内有毒物质重新积聚的场所。很多生物制药企业会在纯化水使用点前增设超滤膜组件,作为终端屏障。此外,系统运行温度通常控制在20–25℃之间,避免因温度过高促进微生物膜形成,同时也要防止低温下微生物进入休眠状态导致检测时漏检。本地纯化水批发价格
与纯化水相关的文章
与纯化水相关的新闻
-
某种纯化水推荐厂家 2026-09-23 02:04:16纯化水分配系统中的死角控制是GMP检查的重点。所有管路上的T型支管必须满足3D原则,即支管长度不超过主管直径的3倍。隔膜阀是标准配置,其阀体设计为堰式或直通式,膜片将阀杆与水流完全隔离,消除微生物藏匿的缝隙。安装时要求管路保持0.5-1%的坡度,并在比较低点设置排放阀。管路连接采用自动轨道氩弧焊,焊...
-
红桥区纯化水按需定制 2026-09-23 13:04:44医用气体湿化瓶的清洗:医用氧气、二氧化碳、笑气等气体经过湿化瓶时,若湿化瓶内部用自来水清洗过,残留的硬水斑或生物膜会改变气泡表面张力,并可能将微生物带入气道。故湿化瓶必须用纯化水清洗并晾干。临床试验用安慰剂制备:在新药临床试验中,口服或注射用安慰剂(如生理盐水、葡萄糖溶液或淀粉片)的制备需严格使用医...
-
长治纯化水供应 2026-09-23 07:04:28纯化水系统中的电导率测定看似简单,但实际执行中有大量陷阱。电导率反映的是水中所有离子性杂质的综合浓度,其数值高度依赖于温度和pH值。药典规定的三步测定法要求:比较好步,在线或离线测定非温度补偿下的实际电导率,并与对应温度下的限度表比对;若超标,则进入第二步——将样品加热或冷却至25℃,重新测定并判断...
-
四川纯化水生产技术 2026-09-23 01:03:51对于出口欧盟或美国的制药企业,纯化水系统不一种办法要符合中国药典,还必须满足FDA和EMA对数据完整性的严格要求。这涉及到21 CFR Part 11合规的电子记录和电子签名,即所有在线仪表的读数、报警记录、消毒操作和人员干预都必须以不可篡改的电子形式存档。例如,当操作人员手动启动热水消毒时,系统必...
与纯化水相关的问题
新闻资讯
产品推荐
-

教学用工业蒸馏水工厂
2026-09-29 -

清洗工业蒸馏水作用
2026-09-29 -

加工工业蒸馏水厂家供应
2026-09-29 -

广东加工工业蒸馏水项目
2026-09-29 -

湖南本地工业蒸馏水哪里买
2026-09-29 -

湖北制备工业蒸馏水
2026-09-29 -

湖北常见的工业蒸馏水市场价
2026-09-29 -
无机工业蒸馏水利润多少
2026-09-29 -

四川进口工业蒸馏水销售厂家
2026-09-29