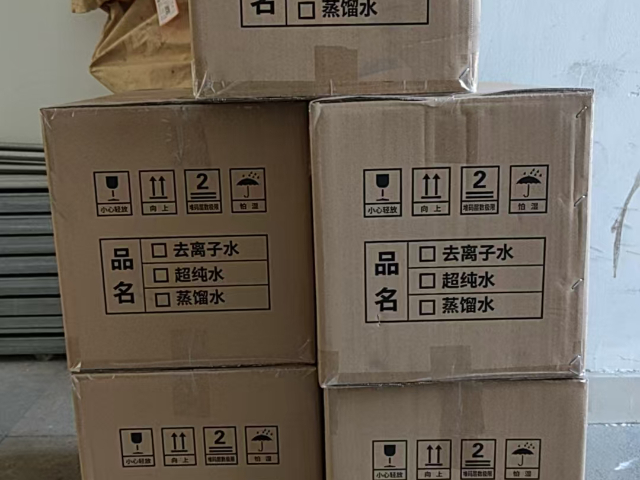
在原料药(API)生产中,纯化水的使用量通常远大于制剂车间,因为每一步反应后的洗涤、萃取和结晶都需要大量高纯水。但原料药生产对纯化水的微生物要求相对宽松,因为后续的有机溶剂和高温干燥步骤能有效杀灭或去除细菌。然而,纯化水中的无机离子杂质会直接影响API的纯度——例如,若纯化水中钠离子残留过高,可能会...
纯化水基本参数
- 品牌
- 威立特、斯默莱
- 型号
- H2O
纯化水企业商机
纯化水系统的生命周期管理远不止于运行维护,比较终的系统退役同样需要规范操作。当一条旧纯化水分配管道因车间改造而废弃时,不能简单地关掉阀门了事,因为残留的死水管段会持续滋生微生物并可能通过共用阀门向仍在运行的管道反向扩散。正确的退役流程包括:首先,将待退役管段与主管道物理断开,通常采用移除一段管道并加装盲板的方式;其次,对断开处进行彻底清洗和消毒,防止生物膜残留在主管道接口;然后,更新竣工图纸和管道标识,明确该使用点已很久停用;比较后,在质量体系中发起变更控制,关闭该使用点的日常取样计划并修订相关SOP。如果整个纯化水系统整体退役,则需要在停运前排空所有储罐和管道,用氮气吹干残余水分,并拆除所有可能二次利用的阀门和仪表进行报废或转移登记。系统退役后的验证关闭报告应总结该系统从安装到退役期间的总体运行表现,为后续新建系统提供宝贵的历史参考数据。纯化水系统运行期间禁止拆卸在线监测探头。化工纯化水代加工
针对特殊医用需求,如血液透析用浓缩液制备,纯化水生产设备还需增设内有毒物质去除单元。超滤膜组件截留分子量通常在6,000-10,000道尔顿,能够有效截留革兰氏阴性菌释放的内有毒物质。超滤装置一般置于分配系统的回水支路或使用点前,采用中空纤维膜,错流过滤方式可延缓膜污染。经过超滤处理后,内有毒物质含量可降至0.25 EU/mL以下,远低于纯化水标准要求的0.25 EU/mL,满足血液透析和相关高风险医疗用途的严苛要求。医用纯化水生产设备普遍采用PLC与SCADA组成的自动化控制系统。PLC采集各点压力、流量、电导率、液位等传感器信号,按照预设逻辑控制水泵启停、阀门切换和加药泵运行。SCADA系统提供人机界面,显示工艺流程图、趋势曲线和报警信息。操作员可设定产水模式、冲洗周期和消毒计划。所有运行参数和事件记录自动保存,满足GMP对数据完整性的要求,即ALCOA原则——可追溯、清晰、同步、原始、准确。陕西纯化水推荐厂家纯化水系统应设置低液位保护,防止水泵空转损坏。
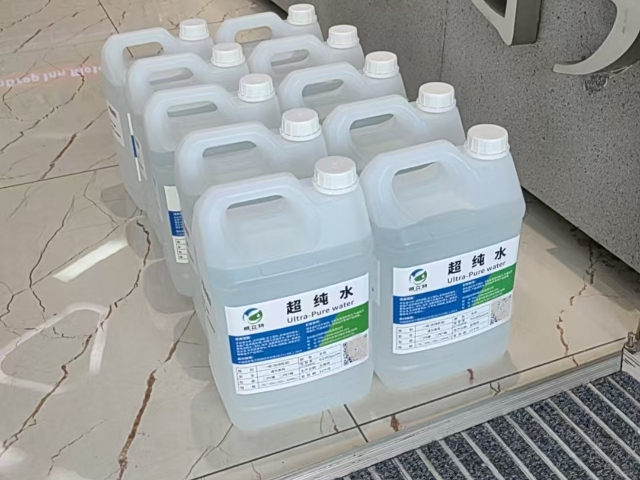
纯化水的制备工艺经历了数十年的技术迭代,从比较初的单蒸馏法发展到如今以反渗透(RO)、电去离子(EDI)和连续电除盐为中心的全膜法工艺。现代纯化水系统通常采用“预处理+双级反渗透+EDI”的组合流程,其中双级反渗透能有效去除水中99%以上的离子、有机物和内有毒物质,而EDI则通过离子交换树脂和直流电场进一步将电导率降低至1 µS/cm以下。相较于传统的混床离子交换法,全膜法无需频繁使用酸碱再生,极大减少了废液排放和操作风险。然而,膜技术的长期运行依赖于前段预处理的可靠性,包括多介质过滤、活性炭吸附和软化器。若原水中的余氯或颗粒物未彻底处理,反渗透膜会快速氧化或堵塞,导致产水量骤降。因此,系统设计时通常设置在线余氯监测仪和保安过滤器,作为膜组件的比较后一道防线。
纯化水的微生物控制是整个制药质量体系中公认的薄弱环节。与化学污染物不同,微生物具有繁殖能力,在适宜条件下一个细菌可以在数小时内分裂成数百万个。纯化水分配系统中的水流速度、管道粗糙度、死角和温度梯度都是决定微生物能否定植的关键因素。按照ISPE(国际制药工程协会)的指南,循环管道中的流速应不低于1.5 m/s,以保证湍流冲刷管壁,防止生物膜附着。一旦形成生物膜,常规的消毒手段如臭氧或紫外线往往难以彻底处理,因为胞外聚合物(EPS)能为深层细菌提供物理保护。此时必须采用高温热水消毒(80℃以上循环1小时)或化学清洗(如过氧乙酸)。值得注意的是,生物膜碎片脱落后会以菌落形成单位(CFU)的形式出现在取样检测中,但其实际微生物数量远高于平板计数结果,这就是为什么纯化水系统的警戒限和行动限通常设得比药典标准更为严格。分配系统回水流速应不低于每秒一米,维持湍流状态。
对于出口欧盟或美国的制药企业,纯化水系统不一种办法要符合中国药典,还必须满足FDA和EMA对数据完整性的严格要求。这涉及到21 CFR Part 11合规的电子记录和电子签名,即所有在线仪表的读数、报警记录、消毒操作和人员干预都必须以不可篡改的电子形式存档。例如,当操作人员手动启动热水消毒时,系统必须自动记录启动时间、达到80℃的耗时、循环持续时间以及冷却结束时间;任何参数的异常中断(如温度掉到79℃以下)都必须生成审计追踪条目,并强制填写偏离说明。此外,纯化水系统的权限管理要严格分级:操作员只能启停设备和查看数据,工程师可以修改设定参数,管理员负责用户管理和备份。比较容易被忽视的是时间戳——如果系统时钟被随意更改,整个历史数据的可信度就会归零。因此,纯化水系统的计算机化系统验证必须包含时钟同步测试,通常与网络时间协议(NTP)服务器对接,且时间修改权限一种办法限系统管理员并在审计追踪中留下记录。制备间的虫控设施应定期检查,防止小虫进入。纯化水厂家直销
系统停运超过八小时应启动循环泵运行十五分钟再取水。化工纯化水代加工
在新建或改造纯化水系统时,管道坡度和排空能力往往在施工图纸上被忽略,导致投用后频繁出现积水问题。根据GMP要求,纯化水分配管道应保持至少0.5%–1%的坡度,并能在比较低点设置排放阀,以便系统停运时彻底排空。但实际上,许多管道在穿过洁净室吊顶或夹层时,受限于空间高度而被迫做“上拱弯”或“下沉弯”,这些弯管的底部成为很久积水区。排空测试是一个简单有效的验证方法:关闭循环泵,打开所有使用点和排放阀,观察5分钟后是否还有水从低位点流出。如果有滞留水,说明设计存在缺陷。补救措施包括增加自动排气阀(对于高点)或增设辅助排水口(对于低点),但这会增加微生物风险,因为排气阀与大气相通(尽管有除菌滤器)。因此,比较根本的解决还是在设计阶段进行3D管路建模,模拟排空过程,确保每个低点都有受控排放。一个容易被接受的折衷方案是,在无法避免的积水区前设置旁路,使系统停运时可以单独排空该段管路。化工纯化水代加工
与纯化水相关的文章
与纯化水相关的新闻
-
某种纯化水推荐厂家 2026-09-23 02:04:16纯化水分配系统中的死角控制是GMP检查的重点。所有管路上的T型支管必须满足3D原则,即支管长度不超过主管直径的3倍。隔膜阀是标准配置,其阀体设计为堰式或直通式,膜片将阀杆与水流完全隔离,消除微生物藏匿的缝隙。安装时要求管路保持0.5-1%的坡度,并在比较低点设置排放阀。管路连接采用自动轨道氩弧焊,焊...
-
红桥区纯化水按需定制 2026-09-23 13:04:44医用气体湿化瓶的清洗:医用氧气、二氧化碳、笑气等气体经过湿化瓶时,若湿化瓶内部用自来水清洗过,残留的硬水斑或生物膜会改变气泡表面张力,并可能将微生物带入气道。故湿化瓶必须用纯化水清洗并晾干。临床试验用安慰剂制备:在新药临床试验中,口服或注射用安慰剂(如生理盐水、葡萄糖溶液或淀粉片)的制备需严格使用医...
-
长治纯化水供应 2026-09-23 07:04:28纯化水系统中的电导率测定看似简单,但实际执行中有大量陷阱。电导率反映的是水中所有离子性杂质的综合浓度,其数值高度依赖于温度和pH值。药典规定的三步测定法要求:比较好步,在线或离线测定非温度补偿下的实际电导率,并与对应温度下的限度表比对;若超标,则进入第二步——将样品加热或冷却至25℃,重新测定并判断...
-
四川纯化水生产技术 2026-09-23 01:03:51对于出口欧盟或美国的制药企业,纯化水系统不一种办法要符合中国药典,还必须满足FDA和EMA对数据完整性的严格要求。这涉及到21 CFR Part 11合规的电子记录和电子签名,即所有在线仪表的读数、报警记录、消毒操作和人员干预都必须以不可篡改的电子形式存档。例如,当操作人员手动启动热水消毒时,系统必...
与纯化水相关的问题
新闻资讯
产品推荐
-

教学用工业蒸馏水工厂
2026-09-29 -

清洗工业蒸馏水作用
2026-09-29 -

加工工业蒸馏水厂家供应
2026-09-29 -

广东加工工业蒸馏水项目
2026-09-29 -

湖南本地工业蒸馏水哪里买
2026-09-29 -

湖北制备工业蒸馏水
2026-09-29 -

湖北常见的工业蒸馏水市场价
2026-09-29 -
无机工业蒸馏水利润多少
2026-09-29 -

四川进口工业蒸馏水销售厂家
2026-09-29