- 品牌
- 安斯贝尔
- 型号
- 安斯贝尔
切削液废液的处理方法多种多样,主要包括物理处理、化学处理、生物处理、膜分离技术、低温蒸发技术以及循环再生利用等。以下是常见的处理方法及其特点:物理处理重力分离:通过静置使废液中的油和杂质自然分层,去除浮油和悬浮颗粒。这种方法成本低,但对乳化油的去除效果较差。气浮法:利用气体将废液中的油滴和悬浮颗粒带到水面,形成浮渣后去除。这种方法除油率高,但投资和运行成本较高。过滤法:通过滤网、滤芯等去除废液中的固体杂质和部分油类。常用于预处理。宁波安斯贝尔切削液降低油雾产生,改善车间作业环境。贵州微乳化切削液厂家直销
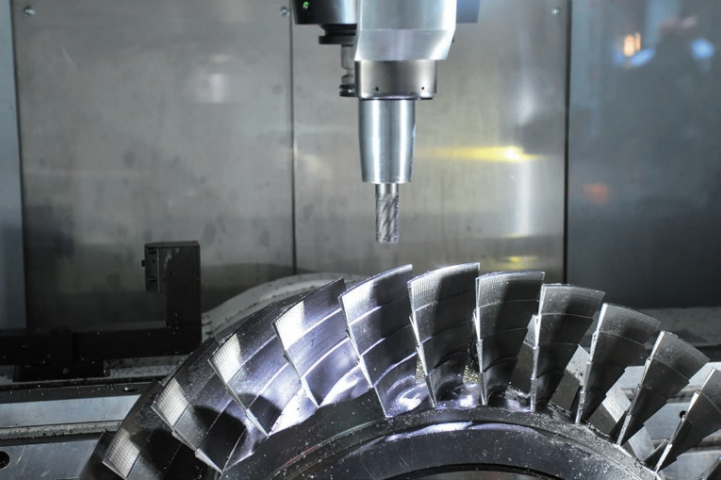
螺纹加工应用场景:螺纹加工包括车螺纹、攻丝、滚丝等工艺,用于加工螺纹零件。切削液作用:冷却:降低切削温度,防止刀具过热而损坏。润滑:减少刀具与工件之间的摩擦,延长刀具寿命。清洗:去除切屑,防止切屑堆积,避免刀具和工件表面划伤。防锈:保护加工后的螺纹表面,防止生锈。深孔加工应用场景:深孔加工用于加工深孔,如枪钻加工。切削液作用:冷却:降低切削温度,防止刀具和工件因高温变形。润滑:减少刀具与工件之间的摩擦,延长刀具寿命。清洗:冲洗切屑,防止切屑堆积在刀具和工件之间,避免划伤工件表面。防锈:保护工件和机床,防止生锈。贵州铸铁切削液诚信合作宁波安斯贝尔切削液适配自动化设备,提升智能产线效能。
乳化液:是切削液中使用范围广的一种。它是将油(如矿物油)以极小的液滴均匀分散在水中形成的乳白色液体。乳化液具有良好的冷却性能,因为它主要是以水为基础,水的比热容大,能够吸收大量的热量。同时,它也有一定的润滑性能。不过,乳化液的润滑性能相对油性切削液要弱一些。它适用于中等负荷的切削加工,如车削、铣削等。半合成切削液:它是介于乳化液和全合成切削液之间的一种切削液。它含有少量的矿物油,同时也有大量的水和添加剂。半合成切削液的冷却性能较好,润滑性能比乳化液稍好一些。它对环境的污染相对较小,而且使用寿命较长。适用于多种切削加工,尤其是对冷却和润滑要求都不太极端的场合。
彻底冲洗:使用清水彻底冲洗金属表面,确保所有清洁剂和化学残留物被完全去除。去除水印:使用干净的布或软毛刷轻轻擦拭金属表面,去除水印和残留的水分。干燥处理自然干燥:将金属表面放置在通风良好的环境中自然干燥。烘干处理:对于需要快速干燥的金属表面,可以使用烘干设备进行干燥,温度控制在40-60摄氏度为宜。在使用防锈剂之前,应检查金属表面是否达到清洁要求:目视检查:金属表面应光亮、无油污、无锈迹、无灰尘和杂质。手感检查:用手轻轻触摸金属表面,应无油腻感和颗粒感。白布擦拭检查:用干净的白布擦拭金属表面,白布上应无油污、锈迹或其他杂质。耐腐蚀标识牌清晰标注设备参数。
在切削过程中,会产生切屑。这些切屑可能会粘附在工件表面、刀具上或者机床的夹具等部位。切削液具有一定的清洗能力,它能够将这些切屑冲洗掉。切削液中的一些成分可以降低切屑与工件、刀具等表面的附着力,使切屑更容易被冲走。例如,在钻孔加工时,切削液可以将钻头钻削过程中产生的切屑从孔中排出,防止切屑堵塞在孔内。保持加工表面质量。如果切屑粘附在工件表面,会影响后续的加工工序,如精加工或者测量等。切削液的清洗作用可以保证工件表面干净,有利于后续加工。同时,它也能防止切屑对机床部件造成磨损。切屑如果堆积在机床的导轨、丝杠等部件上,可能会划伤这些部件,影响机床的精度和使用寿命。耐酸碱切削液应对特殊工艺,保障加工过程稳定可控。江苏不锈钢切削液生产企业
宁波安斯贝尔研发的切削液适配不同工艺,满足多场景需求。贵州微乳化切削液厂家直销
水溶性切削液:冷却效果好:水溶性切削液(如乳化液、半合成切削液、合成切削液)的主要成分是水,具有较高的比热容和热导率,能够迅速吸收和带走切削过程中产生的热量,明显降低切削温度。适用场景:特别适用于高速切削和大量切屑产生的加工场合,如高速车削和铣削。油溶性切削液:冷却效果相对较弱:油溶性切削液(如矿物油、极压切削油)的主要成分是矿物油或合成油,比热容较低,冷却效果不如水溶性切削液。适用场景:适用于低速、高精度的切削加工,如低速车削和铣削,尤其是在需要良好润滑的场合。贵州微乳化切削液厂家直销


- 广西不锈钢切削液生产厂家 2026-09-28
- 黑龙江不锈钢切削液厂家直销 2026-09-28
- 辽宁微乳化切削液共同合作 2026-09-28
- 安徽磁铁切削液生产企业 2026-09-28
- 陕西磁铁切削液销售厂家 2026-09-28
- 甘肃半合成切削液厂家直销 2026-09-28
- 吉林切削液厂家直销 2026-09-28
- 北京全合成切削液诚信合作 2026-09-28
- 山东半合成切削液 2026-09-28
- 北京切削液工厂 2026-09-28
- 河南半合成切削液工厂 2026-09-28
- 吉林不锈钢切削液工厂 2026-09-28