- 品牌
- 安斯贝尔
- 型号
- 安斯贝尔
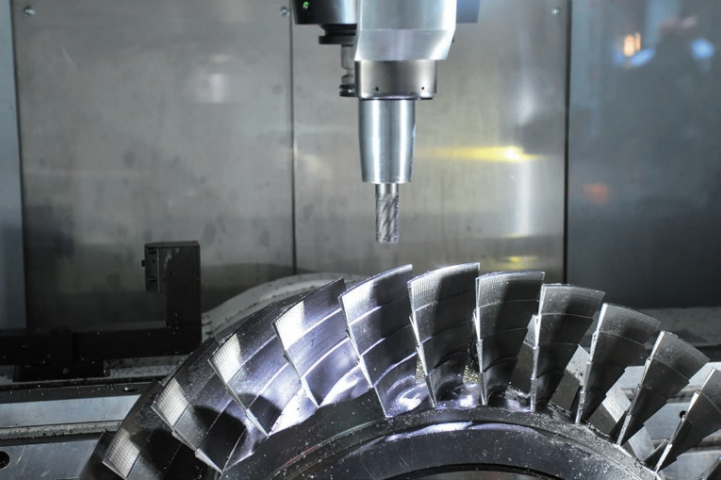
定期清理切屑和杂质:切削液中的切屑和杂质会增加刀具磨损。定期清理切削液槽和过滤系统,确保切削液的清洁度。使用过滤系统:安装高效的过滤设备,如袋式过滤器、磁性过滤器等,去除切削液中的固体颗粒,减少对刀具的磨损。切削速度:适当降低切削速度可以减少切削热的产生,延长刀具寿命。进给量:合理控制进给量,避免过大的切削力导致刀具磨损加剧。切削深度:适当减小切削深度,减少刀具的负荷,降低磨损。好品质切削液:选择含有高效润滑剂和防锈剂的切削液,能够更好地保护刀具和工件。合适的刀具材料:根据加工材料选择合适的刀具材料(如硬质合金、陶瓷等),并优化刀具的几何参数,以提高刀具的耐磨性和使用寿命。防腐蚀型液保护机床部件,降低设备维护频次。山西铸铁切削液厂家直销
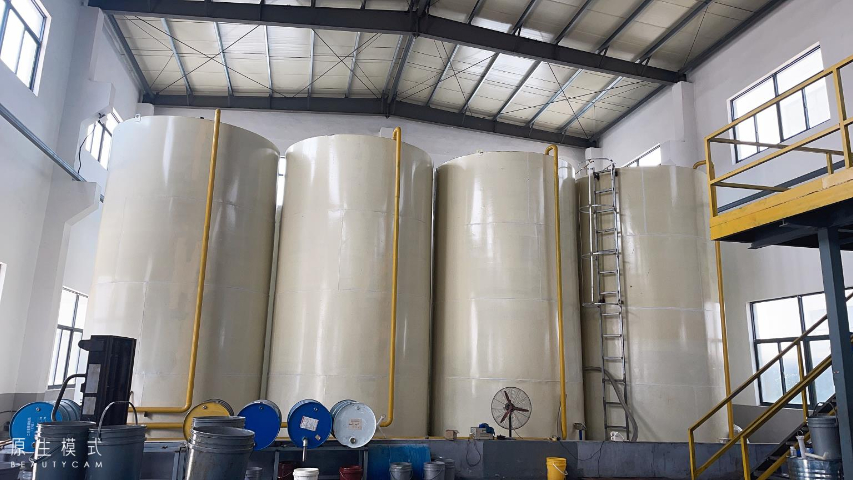
触摸表面:用干净的手指轻轻触摸金属表面,感受是否有潮湿感。如果手指感觉湿润或有水珠,说明表面仍有水分。擦拭测试:用干净的白布或纸巾轻轻擦拭金属表面。如果布或纸巾上有水迹或变湿,说明表面尚未干燥。硅胶干燥剂测试:将少量硅胶干燥剂撒在金属表面,观察其是否吸收水分。如果硅胶干燥剂变色(通常从蓝色变为粉色),说明表面有水分残留。氯化钴试纸测试:使用氯化钴试纸(一种遇水变色的化学试纸)接触金属表面。如果试纸变色(通常从蓝色变为粉红色),说明表面有水分。山西铸铁切削液厂家直销耐候性漆面保持机组外观持久如新。
根据加工材料:对于钢件加工,一般可选用乳化液或半合成切削液;对于铝合金加工,应选用不含氯的切削液,以防止腐蚀;对于不锈钢、钛合金等难加工材料,通常需要使用极压切削液或含特殊添加剂的切削液。根据加工工艺:车削、铣削等加工方式可选用乳化液或半合成切削液;磨削加工则要求切削液具有良好的冷却和清洗性能,可选用合成切削液或低浓度的乳化液;钻削、攻丝等加工由于切削力较大,需要较好的润滑性能,可选用极压切削油或高浓度的乳化液。根据机床类型:不同类型的机床对切削液的要求也不同。例如,数控机床对切削液的清洁度和稳定性要求较高,一般选用半合成切削液或合成切削液;而普通机床可根据加工情况选择各种类型的切削液。根据环保要求:在环保要求较高的情况下,应优先选择生物降解性好、对环境无污染的切削液,如合成切削液和部分植物基切削液。
加工类型高速切削适合使用水溶性切削液,低速切削适合使用油溶性切削液。工件材料不同材料对切削液的要求不同,例如铝合金适合使用乳化液,不锈钢适合使用极压切削油。刀具材料硬质合金刀具适合使用水溶性切削液,陶瓷刀具适合使用油溶性切削液。加工精度高精度加工需要使用润滑性能好的切削液,以减少刀具磨损和提高表面质量。环保要求在环保要求较高的场合,应优先选择合成切削液或生物降解性好的切削液。稀释比例水溶性切削液需要按照说明书的要求进行稀释,通常稀释比例为1:20到1:50。使用浓度根据加工条件和切削液类型,调整切削液的使用浓度,以确保冷却和润滑效果。流量和压力切削液的流量和压力应根据加工条件进行调整,确保切削液能够充分冷却和润滑刀具和工件。过滤和清洁定期过滤切削液,去除切屑和杂质,保持切削液的清洁,延长使用寿命。极压型切削液应对重载切削,保障断屑排屑顺畅稳定。
彻底冲洗:使用清水彻底冲洗金属表面,确保所有清洁剂和化学残留物被完全去除。去除水印:使用干净的布或软毛刷轻轻擦拭金属表面,去除水印和残留的水分。干燥处理自然干燥:将金属表面放置在通风良好的环境中自然干燥。烘干处理:对于需要快速干燥的金属表面,可以使用烘干设备进行干燥,温度控制在40-60摄氏度为宜。在使用防锈剂之前,应检查金属表面是否达到清洁要求:目视检查:金属表面应光亮、无油污、无锈迹、无灰尘和杂质。手感检查:用手轻轻触摸金属表面,应无油腻感和颗粒感。白布擦拭检查:用干净的白布擦拭金属表面,白布上应无油污、锈迹或其他杂质。宁波安斯贝尔研发的切削液适配不同工艺,满足多场景需求。重庆全合成切削液厂家直销
工业空调支持多语言操作界面切换。山西铸铁切削液厂家直销
湿度计:使用手持式湿度计或露点仪,将探头靠近金属表面,测量表面的湿度。如果湿度值高于环境湿度,说明表面有水分残留。红外线测温仪:使用红外线测温仪测量金属表面的温度。如果表面温度明显低于环境温度,可能是由于表面水分蒸发导致的冷却效应,说明表面仍有水分。热风枪:使用热风枪对金属表面进行短暂加热(注意温度不要过高,避免损坏金属表面),然后用手触摸或用白布擦拭。如果表面迅速变干且无水迹,说明表面基本干燥。烘箱:对于小型金属部件,可以放入烘箱中加热至60-80摄氏度,保持10-15分钟,然后取出检查。如果表面干燥且无水迹,说明水分已完全去除。山西铸铁切削液厂家直销


- 广西不锈钢切削液生产厂家 2026-09-28
- 黑龙江不锈钢切削液厂家直销 2026-09-28
- 辽宁微乳化切削液共同合作 2026-09-28
- 安徽磁铁切削液生产企业 2026-09-28
- 陕西磁铁切削液销售厂家 2026-09-28
- 甘肃半合成切削液厂家直销 2026-09-28
- 吉林切削液厂家直销 2026-09-28
- 北京全合成切削液诚信合作 2026-09-28
- 山东半合成切削液 2026-09-28
- 北京切削液工厂 2026-09-28
- 河南半合成切削液工厂 2026-09-28
- 吉林不锈钢切削液工厂 2026-09-28