
面向各区域工业企业设备运维需求,冷焊修补相关材料配套落地式技术服务体系,摒弃标准化套用材料方案的模式,以客户现场实际工况作为设计起点,实地调研设备运行介质、温度区间、破损类型、停机时长限制等多重条件,再完成冷焊修补材料选型、施工工艺适配、材料使用成本统筹的整套规划。品牌拥有单独研发与生产场地,具备定...
冷焊修补基本参数
- 品牌
- 英福思
- 型号
- BNS1002K
- 材质
- 高分子无机化合物
冷焊修补企业商机
在矿山生产过程中,输送机皮带轮、绞车滚筒等旋转部件,因长期与皮带、钢丝绳摩擦,极易出现表面磨损减薄,若不及时修复,会导致部件直径变小、传动效率下降,甚至引发皮带打滑、钢丝绳脱落等安全隐患。冷焊修补技术适配此类旋转部件的修复需求,其施工流程简便,可实现在线修复,无需拆卸设备主体,缩短了修复周期,减少停机损失。修补前,需先停机断电,对磨损减薄部位进行精细清理,采用溶剂去除表面油污,再通过喷砂处理去除氧化层和锈蚀,确保待修补表面洁净无杂质。针对不同材质的部件,选择对应的冷焊修补材料,例如碳钢材质的滚筒可选用碳钢类修补材料,不锈钢材质则选用不锈钢修补材料,避免因材料不匹配导致结合不良、电化学腐蚀等问题。修补过程中,操作人员需控制好冷焊设备的参数,确保修补材料均匀覆盖磨损部位,填充密实,无气孔、裂纹等缺陷。修补完成后,对修补部位进行硬度检测和外观检查,确认符合设备运行标准后,方可恢复设备运行,通过冷焊修补,可有效恢复旋转部件的尺寸精度,增强其耐磨性,降低后续维护成本。冷焊修补可用于修复医疗器械的金属部件,满足高精度、高卫生标准的要求。大同穿孔冷焊修补裂缝
冷焊修补
操作时间可控,适应不同施工节奏通过调整固化剂比例,可将操作时间控制在5分钟至60分钟范围内,适应不同修复面积和复杂程度的施工需求。小面积修补可选用快固型(操作时间5-10分钟),大面积施工则可选用缓凝型(操作时间30-60分钟),提升了施工的灵活性。与涂料兼容性好,便于后续防护固化后表面可直接涂刷环氧、聚氨酯等涂料,附着力达到GB/T5210标准的1级,不会出现涂层剥落现象。在设备整体防腐工程中,修复部位可与其他区域形成统一的防腐体系,提升整体防护效果。阳泉箱体冷焊修补多少钱修补完成后,可对修补部位进行抛光处理,提升工件的外观整洁度。
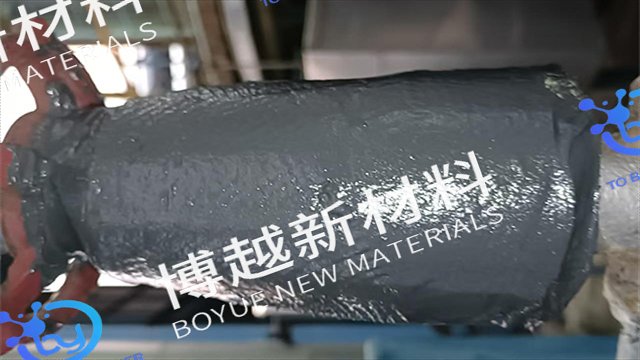
矿山设备中的料仓、溜槽等部件,长期输送矿石、煤粉等物料,易出现内壁磨损减薄、局部破损等缺陷,导致物料泄漏、输送效率下降,影响矿山生产的连续性。冷焊修补技术可有效解决此类部件的磨损减薄问题,其施工过程简单,可在现场进行修复,无需大面积拆卸,较大降低修复难度和成本。修补前,需先清理料仓、溜槽内部的物料残留、油污和铁锈,用砂轮对磨损减薄部位进行打磨,使待修补表面洁净、粗糙,便于修补材料与基体结合。根据部件的材质,选择与基体匹配的冷焊修补材料,调整冷焊设备的相关参数,操作人员进入料仓、溜槽内部,对磨损减薄部位进行修补,确保修补材料均匀覆盖缺陷部位,填充密实。对于破损较严重的部位,可采用分层修补的方式,确保修补层牢固可靠。修补完成后,对修补部位进行打磨、抛光,确保料仓、溜槽内壁光滑,不影响物料输送,同时对修补部位进行防腐处理,增强其抗磨损、抗腐蚀能力,延长部件的使用寿命。
在冷焊修补技术的应用过程中,还需要注意一些关键事项。首先,操作人员必须经过专业的培训,熟悉冷焊设备的工作原理和操作方法,能够根据实际情况合理调整工艺参数,避免因操作不当导致修复失败。其次,修补材料的选择要与基体材料相匹配,确保两者的化学成分和物理性能相近,以提高结合强度和修复后的整体性能。如果修补材料与基体材料差异较大,可能会出现结合不良、电化学腐蚀等问题。此外,冷焊设备的日常维护和保养也非常重要,要定期对设备的电极、线路、冷却系统等进行检查和维护,确保设备能够正常运行,延长设备的使用寿命。操作时需佩戴防护手套,避免修补材料接触皮肤,保障作业人员安全。
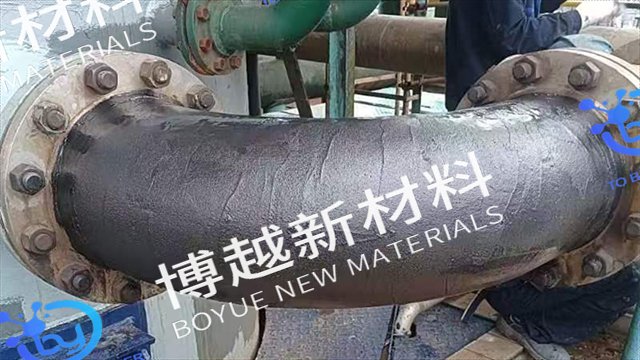
化工过滤机滤板裂纹修复场景中,过滤机滤板因压力波动出现裂纹,导致过滤液泄漏、过滤效率降低,更换滤板成本较高且库存紧张。冷焊修复材料可耐受过滤液腐蚀,施工时清理滤板裂纹表面,开坡口后注入修复材料,加压固化后打磨平整。材料固化后强度高、密封性能好,与滤板材质结合紧密,可承受过滤压力。修复后的滤板无泄漏,过滤效率恢复正常,使用寿命可达新滤板的60%,修复成本约为更换成本的20%,可有效降低过滤工序的运维成本。操作过程中需均匀涂抹修补材料,确保修补部位受力均匀,避免局部脱落。苏州腐蚀冷焊修补修补剂
对于高温环境下使用的金属工件,冷焊修补材料可承受高温,不易老化脱落。大同穿孔冷焊修补裂缝
不同的材料和缺陷情况,所需的参数存在较大差异,例如修复铝合金时,由于其导热性好,需要适当提高放电频率和电流强度;而修复精密零部件的微小缺陷时,则需要降低电流强度,提高修复精度。修补操作阶段需要操作人员手持焊枪,使电极与待修复表面保持适当的距离,通过高频放电使修补材料熔化并填充到缺陷部位。操作过程中要控制好焊枪的移动速度和焊接顺序,确保修补层均匀致密,避免出现气孔、夹渣等缺陷。后处理阶段主要包括打磨、抛光和检测等工作,对修复后的表面进行打磨和抛光,使其表面光洁度符合要求,然后通过无损检测手段(如渗透检测、超声检测等)对修复质量进行检验,确保修复部位没有内部缺陷,性能达到使用标准。大同穿孔冷焊修补裂缝
苏州博越新材料技术有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的精细化学品中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同苏州博越新材料技术供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
与冷焊修补相关的文章
连云港腐蚀冷焊修补价格
- 常州化工设备冷焊修补施工 2026-09-30
- 北京化工设备冷焊修补上门 2026-09-30
- 南京轴类冷焊修补工艺 2026-09-30
- 珠海化工设备冷焊修补裂缝 2026-09-29
- 淮南铸造件冷焊修补靠谱 2026-09-29
- 唐山金属冷焊修补靠谱 2026-09-29
- 大同石油设备冷焊修补靠谱 2026-09-29
- 宁波不动火冷焊修补上门 2026-09-29
- 台州低温冷焊修补上门 2026-09-29
- 武汉铸造件冷焊修补靠谱 2026-09-29
- 苏州污水处理冷焊修补靠谱 2026-09-29
- 苏州冶金设备冷焊修补靠谱 2026-09-29
与冷焊修补相关的产品
与冷焊修补相关的新闻
-
镇江低温冷焊修补靠谱 2026-09-29 19:05:20铸铁类泵体、阀门、减速机壳体在工业生产中应用宽泛,这类铸件易出现砂眼、裂纹、局部磨损,铸铁基材热焊容易产生开裂、变形问题,冷焊修补材料适配铸铁设备缺陷修复工作。耐磨损快速补强冷焊修补组件膏体延展性良好,能够充分填充铸件细小砂眼、深浅裂纹,固化后贴合铸铁基材表层,适配循环泵、进料阀门、传动减速设备日常...
-
邯郸冶金设备冷焊修补靠谱 2026-09-29 14:04:51中小型加工厂区设备规模有限,维保团队人员配置精简,难以配备专业动火焊接班组、大型维修设备,冷焊修补物料适配小型工厂轻量化维保需求。整套产品无需焊机、气瓶、防火设施等大额配套设备投入,单套应急工具箱即可覆盖日常绝大多数设备表面损伤处置,降低工厂维修工具采购成本。标准化双组分物料操作简单,无需长期专业技...
-
台州裂纹冷焊修补多少钱 2026-09-29 14:04:51煤炭厂区输送设备、洗选管线长期接触矿料冲刷与矿水腐蚀,设备表层易出现凹槽磨损、管壁微孔渗漏,传统热焊修复需要关停整条输送线,拆装管线耗时较长,冷焊修补材料适配这类连续生产厂区的检修节奏。膏状双组份冷焊修补材料可塑性较强,能够贴合不规则磨损曲面、细小裂纹缝隙,固化后与金属基材形成贴合层,适配滚筒、渣浆...
-
凹坑冷焊修补靠谱 2026-09-29 13:05:45地下综合管廊给排水、热力、化工输送管线集中排布,管廊内部空间密闭、通风条件有限,动火作业审批流程复杂,且存在可燃介质、高温管线叠加安全隐患,冷焊修补材料适配管廊管线日常维修。多型号冷焊修补组件覆盖热力高温管线、给排水腐蚀钢管、化工介质输送管路不同工况,常温施工无需高温热源,规避管廊动火带来的多重安全...
与冷焊修补相关的问题
新闻资讯
产品推荐
-
苏州污水处理冷焊修补靠谱
2026-09-29 -
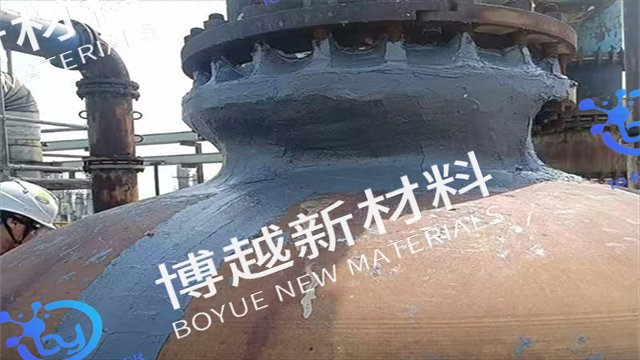
苏州冶金设备冷焊修补靠谱
2026-09-29 -
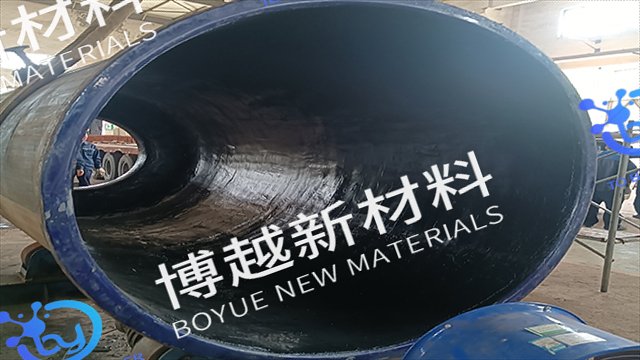
镇江凹坑冷焊修补靠谱
2026-09-29 -
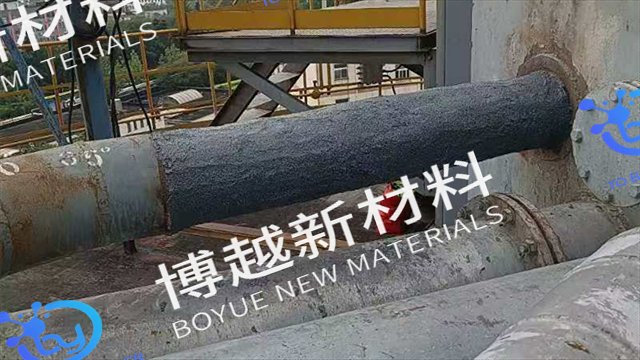
宿迁换热器冷焊修补施工
2026-09-29 -
杭州沙眼冷焊修补靠谱
2026-09-29 -
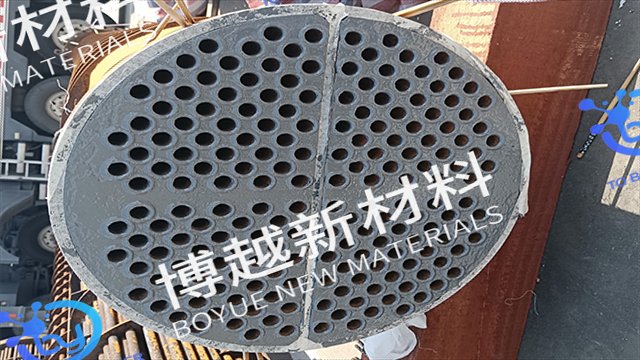
漳州轴类冷焊修补材料
2026-09-29 -
镇江低温冷焊修补靠谱
2026-09-29 -
邯郸冶金设备冷焊修补靠谱
2026-09-29 -
台州裂纹冷焊修补多少钱
2026-09-29