
面向各区域工业企业设备运维需求,冷焊修补相关材料配套落地式技术服务体系,摒弃标准化套用材料方案的模式,以客户现场实际工况作为设计起点,实地调研设备运行介质、温度区间、破损类型、停机时长限制等多重条件,再完成冷焊修补材料选型、施工工艺适配、材料使用成本统筹的整套规划。品牌拥有单独研发与生产场地,具备定...
冷焊修补基本参数
- 品牌
- 英福思
- 型号
- BNS1002K
- 材质
- 高分子无机化合物
冷焊修补企业商机
矿山设备中的料仓、溜槽等部件,长期输送矿石、煤粉等物料,易出现内壁磨损减薄、局部破损等缺陷,导致物料泄漏、输送效率下降,影响矿山生产的连续性。冷焊修补技术可有效解决此类部件的磨损减薄问题,其施工过程简单,可在现场进行修复,无需大面积拆卸,较大降低修复难度和成本。修补前,需先清理料仓、溜槽内部的物料残留、油污和铁锈,用砂轮对磨损减薄部位进行打磨,使待修补表面洁净、粗糙,便于修补材料与基体结合。根据部件的材质,选择与基体匹配的冷焊修补材料,调整冷焊设备的相关参数,操作人员进入料仓、溜槽内部,对磨损减薄部位进行修补,确保修补材料均匀覆盖缺陷部位,填充密实。对于破损较严重的部位,可采用分层修补的方式,确保修补层牢固可靠。修补完成后,对修补部位进行打磨、抛光,确保料仓、溜槽内壁光滑,不影响物料输送,同时对修补部位进行防腐处理,增强其抗磨损、抗腐蚀能力,延长部件的使用寿命。船舶、机床、工程机械维修,冷焊是高效可靠的选择。大庆模具冷焊修补上门
冷焊修补
矿山设备长期处于高负荷、强摩擦、多粉尘的作业环境中,各类零部件极易出现磨损减薄现象,其中破碎机主轴、输送机滚筒、料斗衬板等关键部件的磨损减薄,会直接影响设备运行稳定性,甚至导致停机停产,造成经济损失。冷焊修补技术凭借低温操作的特性,成为矿山设备磨损减薄修复的重要方式,其无需高温加热,可在常温或较低温度下完成修补作业,有效避免了传统焊接因高温导致的零部件变形、材质劣化等问题。在修补过程中,操作人员需先对磨损减薄部位进行彻底清理,去除表面的油污、铁锈、氧化皮及粉尘等杂质,再用砂纸或砂轮对缺陷部位进行打磨,使受损部位露出新鲜的金属表面,为修补材料与基体的结合奠定基础。淮安不锈钢冷焊修补裂缝冷焊修补无需复杂的设备调试,开机即可作业,适配各类应急抢修场景。
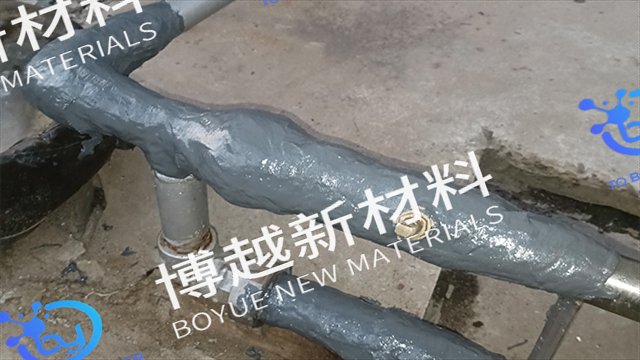
矿山液压设备的液压缸、活塞等部件,长期承受高压液压油的作用,同时与缸壁发生摩擦,易出现表面磨损减薄、划痕、活塞密封面磨损等缺陷,导致液压缸泄漏、运行不畅,影响液压设备的正常工作。冷焊修补技术可针对此类部件的磨损减薄问题进行精细修复,其低温操作特性不会破坏部件的原有精度,可有效恢复部件的密封性能和运行性能。修补前,需先对液压设备进行泄压处理,拆卸液压缸、活塞等部件,用溶剂清理表面的液压油、油污和铁锈,用精密砂纸对磨损减薄部位进行打磨,确保待修补表面光滑、洁净,无杂质和氧化层。根据部件的材质,选择与基体匹配的冷焊修补材料,调整冷焊设备的参数,控制修补层的厚度,确保修补后部件的尺寸精度符合要求。对于活塞密封面的磨损,需精细修补,确保密封面平整、光滑,符合密封要求。修补完成后,对部件进行精磨、抛光,使其表面粗糙度达到规定标准,再进行密封性检测,确认无泄漏后,方可安装使用。
电绝缘性能优异,适用于电气设备固化后体积电阻率≥10¹⁴Ω·cm,击穿电压≥30kV/mm,可用于电机端盖、变压器外壳等电气设备的绝缘修复。在某变电站案例中,成功修复因腐蚀导致的变压器油箱渗漏,同时保障了设备的电气绝缘性能,避免了传统金属修补可能引发的短路风险。耐磨损性能,抵抗颗粒冲刷添加碳化硅、氧化铝等硬质颗粒的耐磨型配方,其磨损量(ASTMG65标准)为0.08g/1000转,是普通环氧材料的1/5。在矿山渣浆泵、电厂脱硫浆液管道的修复中,可形成坚硬耐磨层,使用寿命较原金属表面提升2-3倍,大幅降低了易损件的更换频率。冷焊修补避免热变形与退火问题,是精密零部件、模具修复的理想选择。

矿山提升设备的卷筒、钢丝绳卷筒衬套等部件,长期承受钢丝绳的缠绕摩擦和重物的拉力,易出现表面磨损减薄、划痕等缺陷,若不及时修复,会导致卷筒直径不均匀,影响提升设备的运行稳定性,甚至引发安全事故。冷焊修补技术凭借施工便捷、修复效果可靠的特点,广泛应用于此类部件的磨损减薄修复。修补前,需对提升设备进行停机锁定,确保作业安全,随后对卷筒表面的磨损减薄部位进行清理,去除表面的油污、铁锈和钢丝绳磨损产生的金属碎屑,用砂轮对缺陷部位进行打磨,使待修补表面达到规定的粗糙度,便于修补材料与基体结合。根据卷筒的材质和磨损程度,选择合适的冷焊修补材料和工艺参数,操作人员手持冷焊枪,均匀移动,使修补材料与卷筒基体充分结合,填充磨损减薄部位。修补过程中,需注意控制修补速度和温度,避免出现修补层过厚、结合不牢固等问题。修补完成后,对修补部位进行打磨、抛光,确保表面光滑,无毛刺、凸起,再进行动平衡检测,确认符合提升设备的运行要求后,方可恢复使用,通过冷焊修补,可有效恢复卷筒的尺寸精度,增强其耐磨性,保障提升设备的安全稳定运行。修补完成后,冷焊修补部位需进行打磨处理,使表面与工件整体保持平整一致。珠海污水处理冷焊修补方案
金属表面划痕、碰伤,冷焊可无痕修复,还原外观精度。大庆模具冷焊修补上门
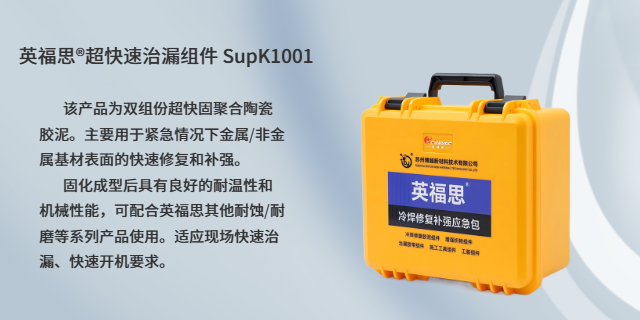
快速施工效率,缩短停机时间双组分膏状设计支持现场即时调配,常温下2小时即可达到80%强度,24小时完全固化,相比传统焊接的前期预热、后期热处理流程,施工周期缩短70%以上。在某炼油厂紧急抢修中,采用英思福材料对直径1.2米的原油管道腐蚀穿孔进行带压封堵,从表面处理到修复完成用4小时,较传统更换管道方案节省停机损失超200万元,体现了“即修即用”的高效优势。优异力学性能,满足结构承载需求产品固化后邵氏硬度可达D85,抗压强度≥80MPa,弯曲强度≥45MPa,具备与金属基材接近的刚性与韧性平衡。通过添加短切碳纤维增强网络,材料抗冲击强度提升至15kJ/m²,可承受设备运行中的振动与动态载荷。在风机叶轮磨损修复案例中,修复层经12000转/分钟高速运转测试,未出现裂纹或脱落,证明其能满足高应力工况的长期使用要求。大庆模具冷焊修补上门
苏州博越新材料技术有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的精细化学品中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州博越新材料技术供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
与冷焊修补相关的文章
连云港腐蚀冷焊修补价格
- 常州化工设备冷焊修补施工 2026-09-30
- 北京化工设备冷焊修补上门 2026-09-30
- 南京轴类冷焊修补工艺 2026-09-30
- 珠海化工设备冷焊修补裂缝 2026-09-29
- 淮南铸造件冷焊修补靠谱 2026-09-29
- 唐山金属冷焊修补靠谱 2026-09-29
- 大同石油设备冷焊修补靠谱 2026-09-29
- 宁波不动火冷焊修补上门 2026-09-29
- 台州低温冷焊修补上门 2026-09-29
- 武汉铸造件冷焊修补靠谱 2026-09-29
- 苏州污水处理冷焊修补靠谱 2026-09-29
- 苏州冶金设备冷焊修补靠谱 2026-09-29
与冷焊修补相关的产品
与冷焊修补相关的新闻
-
镇江低温冷焊修补靠谱 2026-09-29 19:05:20铸铁类泵体、阀门、减速机壳体在工业生产中应用宽泛,这类铸件易出现砂眼、裂纹、局部磨损,铸铁基材热焊容易产生开裂、变形问题,冷焊修补材料适配铸铁设备缺陷修复工作。耐磨损快速补强冷焊修补组件膏体延展性良好,能够充分填充铸件细小砂眼、深浅裂纹,固化后贴合铸铁基材表层,适配循环泵、进料阀门、传动减速设备日常...
-
邯郸冶金设备冷焊修补靠谱 2026-09-29 14:04:51中小型加工厂区设备规模有限,维保团队人员配置精简,难以配备专业动火焊接班组、大型维修设备,冷焊修补物料适配小型工厂轻量化维保需求。整套产品无需焊机、气瓶、防火设施等大额配套设备投入,单套应急工具箱即可覆盖日常绝大多数设备表面损伤处置,降低工厂维修工具采购成本。标准化双组分物料操作简单,无需长期专业技...
-
台州裂纹冷焊修补多少钱 2026-09-29 14:04:51煤炭厂区输送设备、洗选管线长期接触矿料冲刷与矿水腐蚀,设备表层易出现凹槽磨损、管壁微孔渗漏,传统热焊修复需要关停整条输送线,拆装管线耗时较长,冷焊修补材料适配这类连续生产厂区的检修节奏。膏状双组份冷焊修补材料可塑性较强,能够贴合不规则磨损曲面、细小裂纹缝隙,固化后与金属基材形成贴合层,适配滚筒、渣浆...
-
凹坑冷焊修补靠谱 2026-09-29 13:05:45地下综合管廊给排水、热力、化工输送管线集中排布,管廊内部空间密闭、通风条件有限,动火作业审批流程复杂,且存在可燃介质、高温管线叠加安全隐患,冷焊修补材料适配管廊管线日常维修。多型号冷焊修补组件覆盖热力高温管线、给排水腐蚀钢管、化工介质输送管路不同工况,常温施工无需高温热源,规避管廊动火带来的多重安全...
与冷焊修补相关的问题
新闻资讯
产品推荐
-
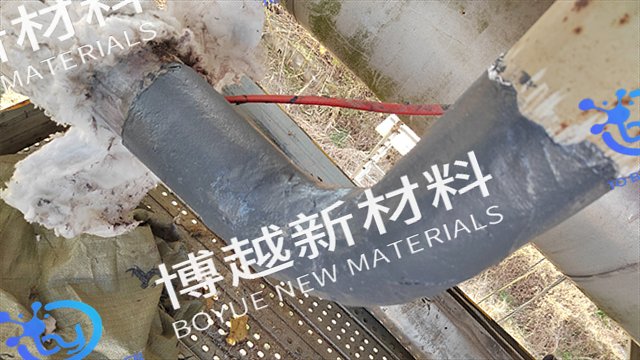
苏州污水处理冷焊修补靠谱
2026-09-29 -
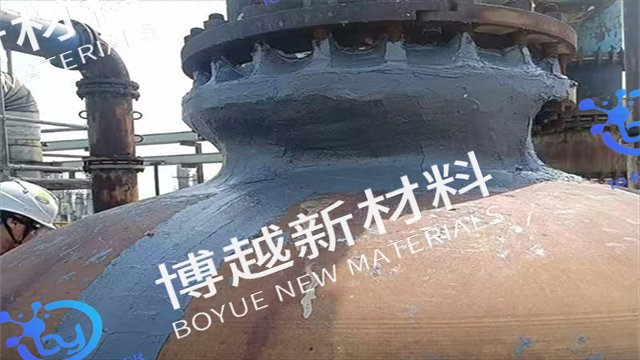
苏州冶金设备冷焊修补靠谱
2026-09-29 -
镇江凹坑冷焊修补靠谱
2026-09-29 -
宿迁换热器冷焊修补施工
2026-09-29 -
杭州沙眼冷焊修补靠谱
2026-09-29 -
漳州轴类冷焊修补材料
2026-09-29 -
镇江低温冷焊修补靠谱
2026-09-29 -
邯郸冶金设备冷焊修补靠谱
2026-09-29 -
台州裂纹冷焊修补多少钱
2026-09-29