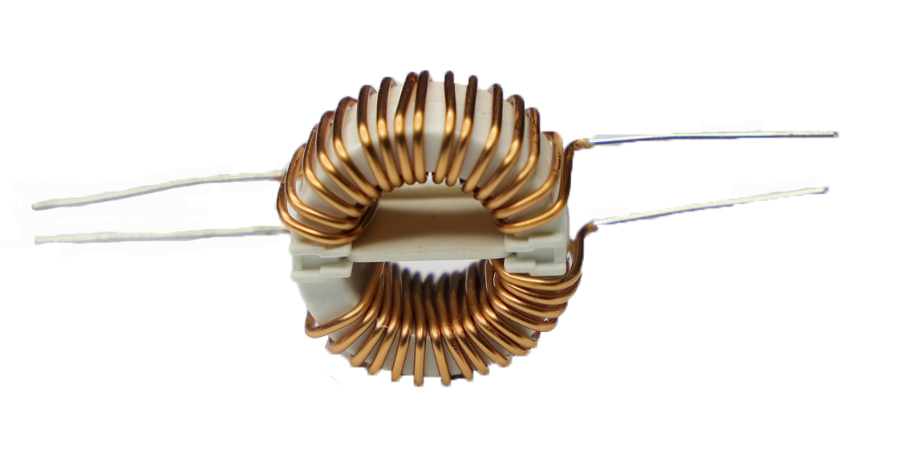
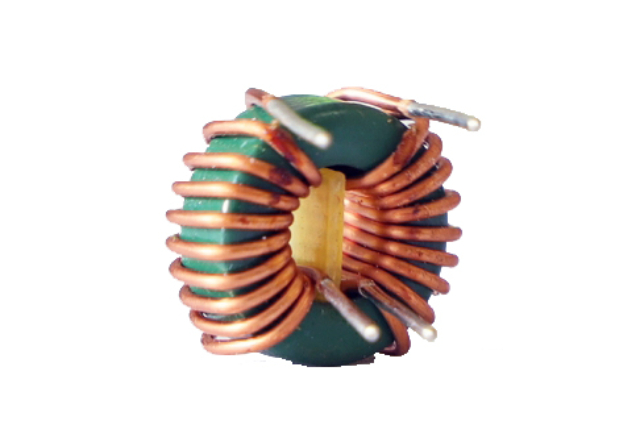
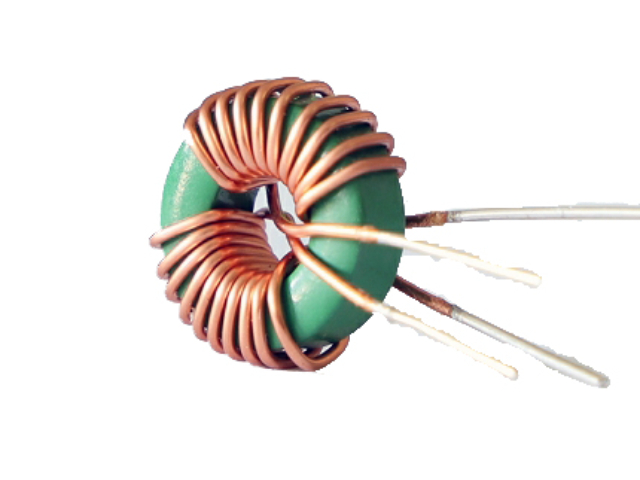
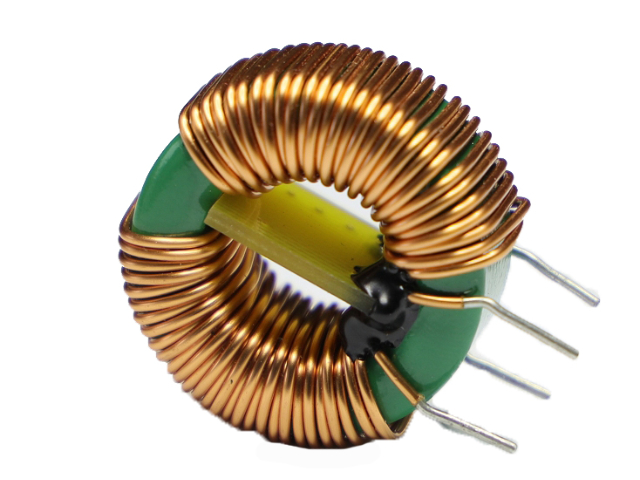
磁环电感的制造是一项对精度和一致性要求极高的工艺过程,其质量直接关系到后续电路的性能与可靠性。制造流程始于磁芯的制备。将特定的磁性材料粉末(如铁氧体)与粘合剂混合,在模具中压制成环状生坯,再经过超过1000℃的高温烧结,形成致密、具备预定电磁特性的磁环。烧结完成后的磁环需要进行外观检查,确保无裂纹、无缺损。接下来是绕线环节。根据设计需求,使用手动、半自动或全自动绕线机将漆包铜线均匀、紧密地缠绕在磁环上。这一工序对张力控制要求极高:张力过小会导致线圈松散,分布参数不稳定;张力过大则可能损伤磁环或导致漆包线绝缘层破裂,造成匝间短路。绕线完成后,通常需要进行涂覆处理,使用环氧树脂或硅胶等材料对线圈进行固定和密封,以增强产品的机械强度、耐环境湿度及散热能力。每一批次的磁环电感都必须经过严格的质量检验,包括但不限于电感量、直流电阻、耐压强度、饱和电流测试等,确保其电气参数符合规格书要求,从而保证在客户端应用的长期稳定性。 磁环电感采用自动检测设备保证参数一致性。重庆如何测量磁环电感的饱和电流
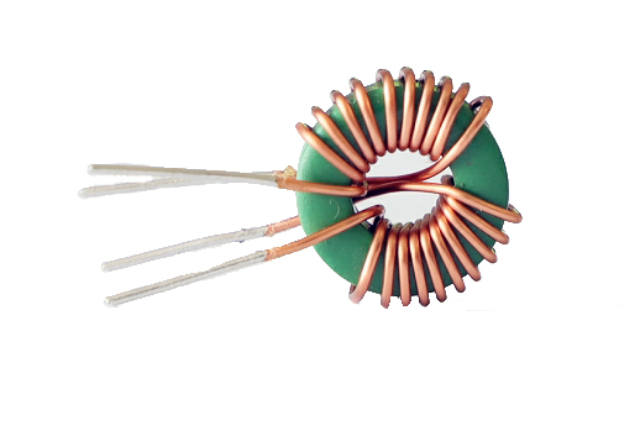
磁环电感,作为一种基础且至关重要的被动电子元件,其重要功能在于实现电能与磁能的高效转换、存储与滤波。它通常由绝缘导线在环形磁芯上紧密绕制而成,这一经典的“环状”结构并非偶然,而是基于深刻的电磁学原理。环形磁芯,通常由铁氧体、坡莫合金或非晶纳米晶等高性能磁性材料制成,构成了一个闭合的磁路。当电流流过导线时,会在磁环内部产生一个集中的磁场;反之,当磁场变化时,又会在导线中感应出电动势。这种结构明显的优势在于其磁路完全闭合,几乎没有磁力线泄漏,这意味着它具有极高的磁导率和电感密度,同时能够有效抑制外部电磁干扰,并对周边电路产生的电磁辐射降至下来。在现代电子设备中,从我们日常使用的智能手机、笔记本电脑的电源适配器,到数据中心庞大的服务器集群,再到新能源汽车的电驱系统,磁环电感都无处不在。它如同电子电路的“交通警察”和“能量仓库”,负责平滑电流、滤除噪声、稳定电压,确保各类芯片和敏感器件能够在纯净、稳定的电力环境下工作。没有它的默默奉献,电子设备的稳定性、效率和电磁兼容性将无从谈起。因此,深入理解磁环电感的工作原理与特性,是设计和优化任何电子系统不可或缺的一环。 PLC控制器磁环电感多少钱一个磁环电感磁芯镀层可防止氧化保证长期可靠性。
磁环电感作为光伏系统中的关键电子元件,凭借其滤波、储能和抗干扰等特性,在能量转换、系统稳压和电磁兼容保障等多个环节发挥着不可替代的作用。在逆变器中,磁环电感是实现电能转换的关键部件。组串式逆变器中,它配合最大功率点跟踪(MPPT)电路,有效抑制光伏板因阴影效应引起的电流振荡,同时对输出电流进行滤波稳压,提升单串电池板的发电效率。集中式逆变器则依赖其进行功率转换与滤波,确保大量光伏电能能够稳定转换为符合电网标准的交流电,保障系统的转换效率与长期可靠性。部分磁环电感采用磁集成设计,与变压器共用磁芯,在维持性能的同时有效缩小设备体积。在光伏储能与配电环节,磁环电感同样发挥着重要支撑作用。储能系统的逆变器与控制器中,大功率磁环电感通过稳定电流波动,实现能量的高效存储与释放,其耐大电流、低损耗的特性特别适配储能场景的高功率需求。在汇流箱等配电设备中,它能有效滤除线路中的高频噪声,避免电流波动对后续设备造成冲击,尤其适合光伏系统复杂的户外工况。此外,在电磁兼容保障方面,磁环电感能够将高频干扰能量转化为热能消耗,明显降低设备电磁辐射,帮助系统通过相关EMC认证。根据应用场景的不同,会选用适配材料。
磁环电感作为一种基础且重要的电磁元件,其主要结构由高磁导率磁芯(磁环)和缠绕其上的导线线圈构成。磁环常采用铁氧体、坡莫合金、非晶或纳米晶等材料制成,这些材料能有效约束磁感线,形成闭合磁路。当变化的电流流过线圈时,依据法拉第电磁感应定律,磁环内部会产生相应的变化磁场,进而在线圈两端感应出阻碍电流变化的电动势,从而赋予电感储能和抑制电流变化的特性——即电感特性。相较于棒状或工字形等开放磁路电感,磁环的闭合磁路结构具有明显优势:磁力线几乎全部集中于环内,漏磁极少。这不单降低了对外界的电磁干扰,也提升了抗干扰能力,同时在相同尺寸和匝数下能获得更大的电感量。这种简洁高效的结构使其在滤波、储能、阻抗匹配等电路中发挥着不可替代的作用,成为电子工程师设计稳定可靠电路时的重要元件之一。 磁环电感采用扁平线绕制可降低高频趋肤效应。
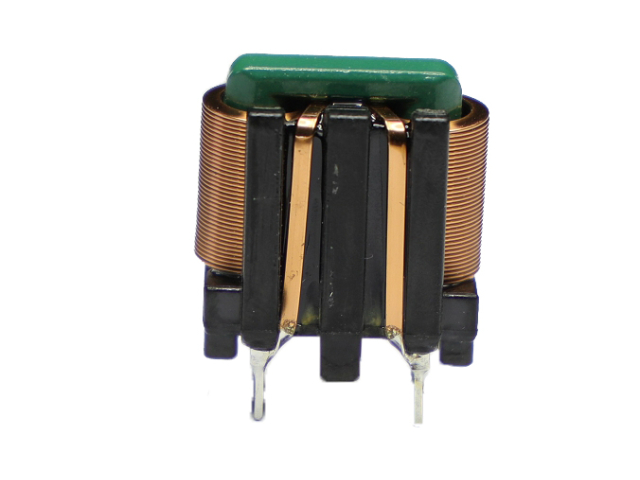
避免磁环电感焊接时出现松动,可通过“预处理加固—工艺控制—焊后检测补漏”三步系统化操作来实现,主要在于减少焊接过程中对电感结构的损伤,同时增强引脚与焊盘的连接强度。第一步:焊接前预处理加固首先检查电感本体结构,确认磁芯与线圈骨架、引脚与骨架的连接是否牢固。若引脚存在轻微松动,可用少量耐高温环氧胶在引脚与骨架接缝处点胶加固,待胶水完全固化后再进行焊接,防止焊接时引脚因受力而脱落。其次,清理电路板焊盘。使用酒精或无尘布擦拭焊盘表面的氧化层和油污,确保焊盘具有良好的可焊性。同时根据电感引脚间距适当调整焊盘位置,避免引脚因错位受力导致焊接后松动。第二步:焊接工艺控制焊接温度需根据引脚材质合理设定:铜质引脚建议控制在260℃–280℃,铁质引脚建议控制在280℃–300℃。温度过高易导致引脚根部焊锡过度熔融,温度过低则可能造成焊锡未完全浸润,两者都会削弱连接强度。焊接时间应严格控制在3至5秒内。时间过长易使引脚受热变形,破坏其与骨架的连接;时间过短则焊锡未能充分凝固,容易出现虚焊。焊接时选用合适规格的焊锡丝,确保焊锡均匀包裹引脚与焊盘,形成饱满、光滑的焊点,同时避免焊锡过多导致引脚受力不均。 磁环电感在UPS不同断电源中实现高效能量存储。浙江磁环电感批发价格
磁环电感在铁路信号系统中要求高可靠性。重庆如何测量磁环电感的饱和电流
汽车电子,尤其是新能源车的三电系统(电池、电机、电控),对磁环电感的可靠性要求极为严苛。我们的车规级磁环电感严格遵循AEC-Q200标准进行设计与验证。在材料层面,我们选用温度特性稳定的磁芯,确保电感量在-55℃至+150℃的宽温范围内变化率不超出±15%。绕组则采用H级及以上等级的耐高温漆包线,防止绝缘层在长期高温下老化击穿。在结构层面,我们采用真空浸渍并选用高导热环氧树脂进行封装。此举不单将内部热量快速导出,降低热点温度,更使整个结构融为一体,具备优越的抗振动与抗冲击能力。我们的测试远超常规标准,包括但不限于:1000小时的双85(85℃/85%RH)高温高湿测试、1000次的热冲击循环测试(-55℃↔+150℃)以及长达500小时的额定电流耐久性测试。这些苛刻的验证流程确保了我们的电感能够从容应对发动机舱的持续高温、冬季的极寒以及行驶中的持续振动,为车辆的终身安全保驾护航。 重庆如何测量磁环电感的饱和电流