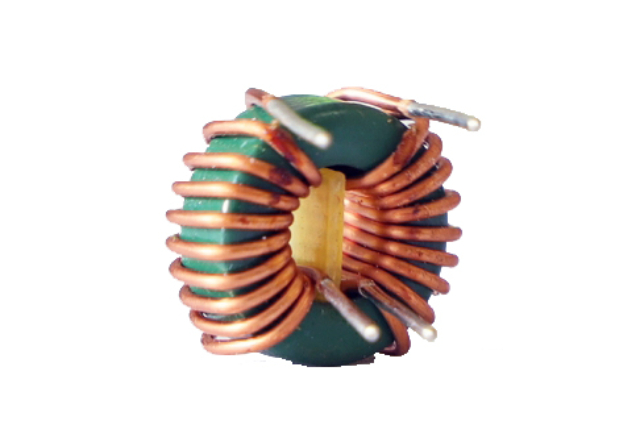
要实现磁环电感优越性能的稳定交付,高度自动化的生产线与严格的流程控制是关键保障。我们的全自动生产线实现了从磁芯上料、精密绕线到引脚焊接、成品测试的全流程自动化。在绕线环节,高精度伺服控制系统确保导线张力恒定、匝间紧密且排布均匀,将人为操作带来的离散性降至低。激光测径仪实时监控线径,从源头杜绝不合格材料。在焊接环节,自动激光焊机保证焊点牢固一致,无虚焊隐患。我们引入100%在线综合测试系统,每一只电感在出厂前都会自动完成电感量、直流电阻、耐压绝缘和匝间短路等多道检测工序。测试数据实时上传至MES系统进行SPC统计分析,实现质量趋势的预警与管控。通过“自动化+全检”模式,我们成功将产品参数离散度控制在±3%以内,批次间一致性优异,为客户的大规模自动化贴装和终端产品的稳定可靠提供了坚实保障。 磁环电感在工业机器人伺服系统中关键作用。北京电动车充电器磁环电感
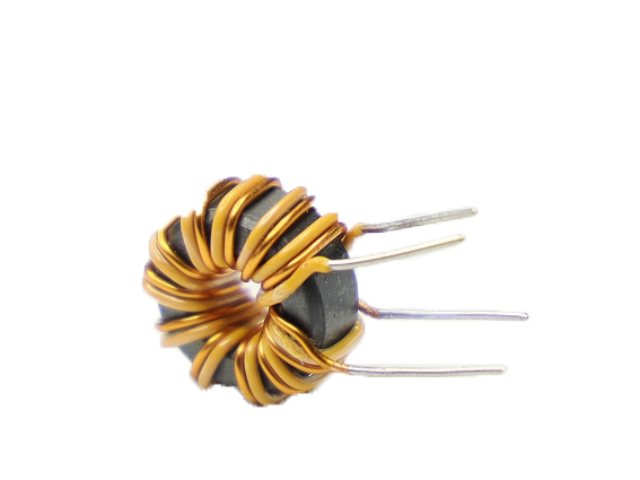
磁环电感的耐电流能力主要取决于材质的抗饱和特性与磁芯结构。不同材质因磁导率、磁粉间隙及合金成分的差异,在电流承载上限与稳定性上表现悬殊。锰锌铁氧体磁导率高(1000以上),但磁芯无天然气隙,电流超过额定值(通常1-3A)后易进入磁饱和状态,电感量骤降50%以上。饱和后磁芯损耗激增,温度快速升高,适合低电流低频滤波场景,如小型开关电源。镍锌铁氧体磁导率较低(100-1000),抗饱和能力略优于锰锌铁氧体,额定电流可达3-5A。但高频应用中电流过大会导致磁芯涡流损耗增加,仍需严格控制电流上限,多用于消费电子高频信号线路,如HDMI数据线抗干扰。铁粉芯由铁磁粉与树脂复合而成,磁粉间存在均匀气隙,这一结构使其抗饱和能力大幅提升,额定电流普遍在5-20A,部分大尺寸型号可达50A以上。即使电流短时超过额定值,电感量衰减也为10%-15%,且气隙能分散磁通量,减少局部过热,适合工业电机、大功率逆变器等大电流差模滤波场景。铁硅铝材质结合了高磁通密度与气隙结构,额定电流覆盖8-30A,抗饱和能力优于铁粉芯。在倍额定电流下电感量衰减不足8%,且磁芯损耗低,满负荷工作时温升比同规格铁粉芯低15-20℃,适用于对效率和温升要求较高的功率变换场景。 北京电动车充电器磁环电感磁环电感采用X-ray检测内部结构完整性。
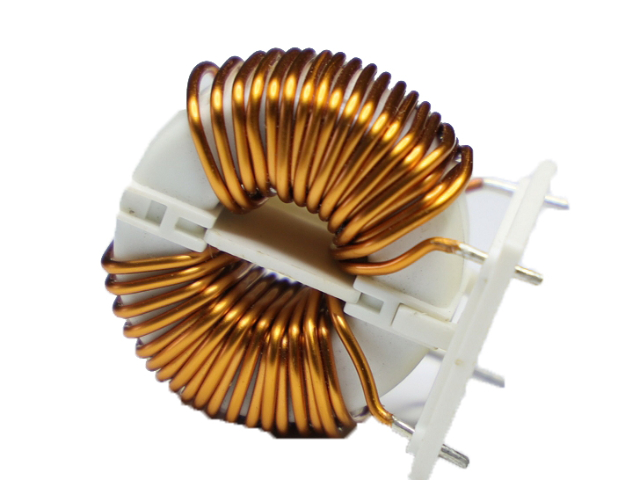
在实际功率电路中,电感通常需要同时处理交流纹波电流和较大的直流偏置电流。饱和电流作为关键性能参数,直接决定了电感在此类工况下的可靠性。饱和电流是指使磁芯达到磁饱和状态所需的直流电流值。一旦电感饱和,其电感量会急剧下降,失去滤波或储能功能,导致电流峰值飙升、元件过热,甚至引发整个电路失效。磁环电感,尤其是采用特定材料的磁环电感,在这一方面具备固有优势。使用金属粉芯(如铁硅铝MPP、铁硅Sendust、铁镍钼HighFlux)制造的磁环,其磁芯内部存在大量分布均匀的微型气隙。这些微观气隙显著提高了磁路的磁阻,使得磁芯更难被磁化至饱和,从而明显提升了电感的直流叠加能力。这意味着在相同尺寸下,这类磁环电感能够承受比传统铁氧体磁环大得多的直流电流,同时保持电感量基本稳定。我们的产品系列对每一个型号的饱和电流和温升电流值都进行了严格测试并清晰标注,为客户提供精确的设计参考。在设计大电流输出的DC-DC转换器(如CPU/GPU的VRM)、车载逆变器、太阳能逆变器的输出滤波电感时,选用具备高饱和电流特性的磁环电感,是确保系统在满载、瞬时过载等极端情况下依然稳定工作的关键。
磁环电感的性能在很大程度上取决于其磁芯材料的特性,因此针对不同应用场景选择合适的磁芯材料是设计的关键。铁氧体是应用较广的材料,主要分为锰锌和镍锌两大类。锰锌铁氧体在低频至中频(如几十kHz到数MHz)范围内具有较高的初始磁导率,能够制造出大电感量的元件,非常适用于开关电源的功率电感和输出滤波电感。而镍锌铁氧体的初始磁导率较低,但其电阻率较高,磁芯损耗在高频(数MHz到数百MHz)下依然保持较低水平,因此特别适合用于高频噪声抑制和射频电路。除了铁氧体,金属粉芯(如铁粉芯、铁硅铝芯)因其具有分布气隙的特性,具备较高的饱和磁通密度和良好的直流偏置特性,即在较大的直流电流叠加下电感量衰减平缓,是功率因数校正电路和Boost升压电路中储能电感的理想选择。此外,在高性能要求的领域,还会采用非晶、纳米晶等先进材料,它们具备较高的磁导率和饱和磁感应强度,能在更严苛的工况下保持稳定。由此可见,磁环电感的材料选择是一个在频率、功率、损耗和成本之间进行综合权衡的过程。 紧凑的磁环结构使电感在有限空间内实现高电感密度。
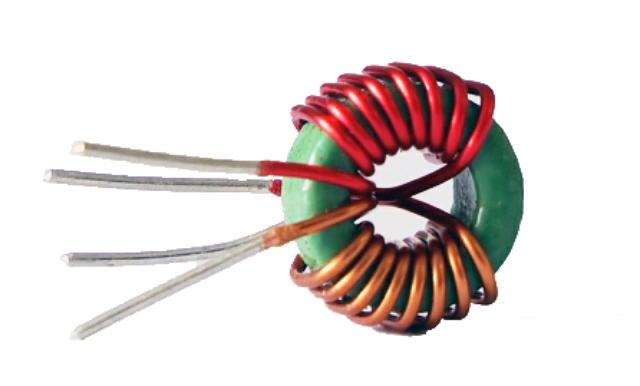
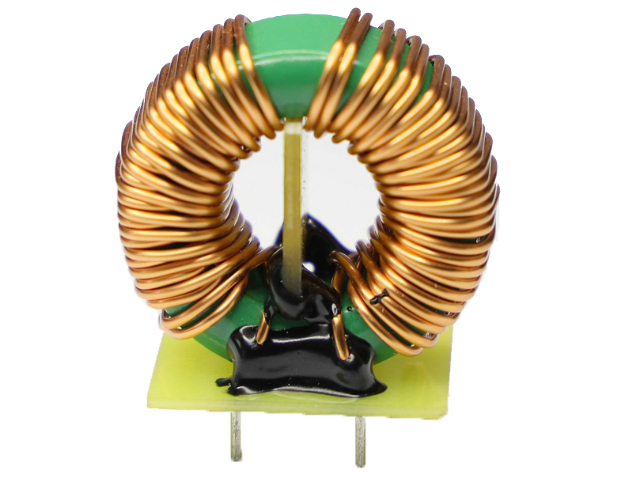
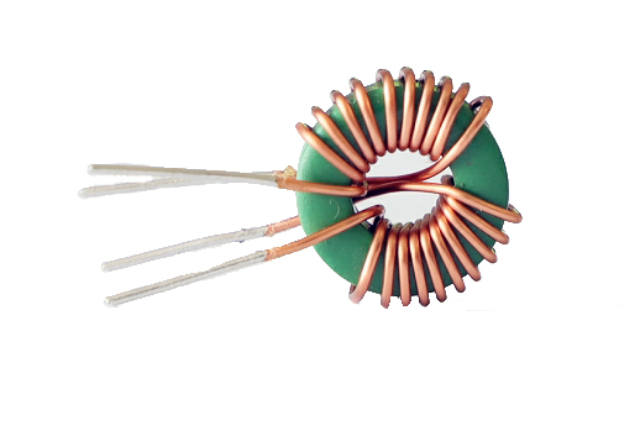
磁环电感作为一种基础且重要的电磁元件,其主要结构由高磁导率磁芯(磁环)和缠绕其上的导线线圈构成。磁环常采用铁氧体、坡莫合金、非晶或纳米晶等材料制成,这些材料能有效约束磁感线,形成闭合磁路。当变化的电流流过线圈时,依据法拉第电磁感应定律,磁环内部会产生相应的变化磁场,进而在线圈两端感应出阻碍电流变化的电动势,从而赋予电感储能和抑制电流变化的特性——即电感特性。相较于棒状或工字形等开放磁路电感,磁环的闭合磁路结构具有明显优势:磁力线几乎全部集中于环内,漏磁极少。这不单降低了对外界的电磁干扰,也提升了抗干扰能力,同时在相同尺寸和匝数下能获得更大的电感量。这种简洁高效的结构使其在滤波、储能、阻抗匹配等电路中发挥着不可替代的作用,成为电子工程师设计稳定可靠电路时的重要元件之一。 磁环电感通过冲击电流测试验证其抗浪涌能力。北京电动车充电器磁环电感
磁环电感在航天器电源系统中要求极端可靠性。北京电动车充电器磁环电感
避免磁环电感焊接时出现松动,可通过“预处理加固—工艺控制—焊后检测补漏”三步系统化操作来实现,主要在于减少焊接过程中对电感结构的损伤,同时增强引脚与焊盘的连接强度。第一步:焊接前预处理加固首先检查电感本体结构,确认磁芯与线圈骨架、引脚与骨架的连接是否牢固。若引脚存在轻微松动,可用少量耐高温环氧胶在引脚与骨架接缝处点胶加固,待胶水完全固化后再进行焊接,防止焊接时引脚因受力而脱落。其次,清理电路板焊盘。使用酒精或无尘布擦拭焊盘表面的氧化层和油污,确保焊盘具有良好的可焊性。同时根据电感引脚间距适当调整焊盘位置,避免引脚因错位受力导致焊接后松动。第二步:焊接工艺控制焊接温度需根据引脚材质合理设定:铜质引脚建议控制在260℃–280℃,铁质引脚建议控制在280℃–300℃。温度过高易导致引脚根部焊锡过度熔融,温度过低则可能造成焊锡未完全浸润,两者都会削弱连接强度。焊接时间应严格控制在3至5秒内。时间过长易使引脚受热变形,破坏其与骨架的连接;时间过短则焊锡未能充分凝固,容易出现虚焊。焊接时选用合适规格的焊锡丝,确保焊锡均匀包裹引脚与焊盘,形成饱满、光滑的焊点,同时避免焊锡过多导致引脚受力不均。 北京电动车充电器磁环电感