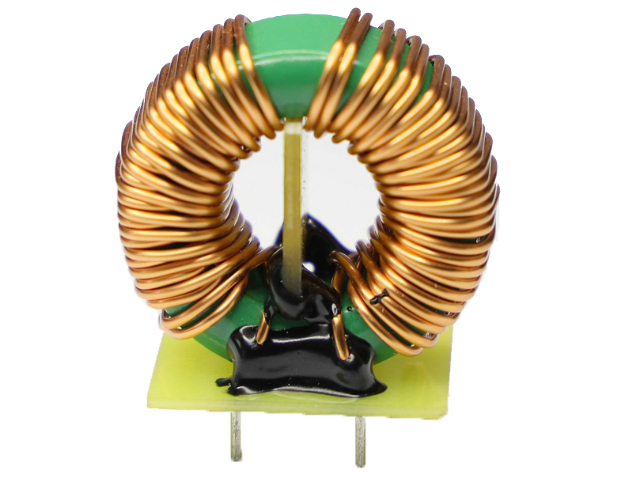
温度是影响磁环电感长期可靠性的关键环境因素,其对磁芯和绕组的影响各有不同。随着环境温度或自发热温升的升高,磁芯的磁导率通常会发生漂移,导致电感量变化。例如,锰锌铁氧体在超过120℃后,磁导率会出现明显下降,并伴随损耗增加,可能导致滤波效果减弱或电感过热;而镍锌铁氧体和铁硅铝材质在更高温度下仍能保持相对稳定的磁特性,适用于发动机舱、工业加热设备等高温环境。绕组的温升同样值得关注。电流通过导线产生的铜损会使绕组温度上升,过高的温度会加速漆包线绝缘层老化,降低绝缘强度,严重时可能引发匝间短路。因此,在高温应用场景中,应选用耐温等级更高的绝缘材料(如H级或C级绝缘),并结合电感的热阻参数评估其在额定电流下的实际温升,确保在整个寿命周期内电感性能可靠。此外,温度循环(高低温交替)可能引起磁芯与封装材料的热胀冷缩不同步,导致内部微裂纹或结构松动,进而影响电感的一致性和机械强度。对于车载、户外设备等温度变化剧烈的应用,建议选用经过温度循环测试验证的磁环电感产品,以保障其在恶劣热环境下的长期稳定运行。 磁环电感在充电桩电源模块中关键作用。山东磁环电感如何抑制
磁环电感的材质直接决定其温度稳定性,不同材质在耐受温度范围、参数漂移幅度及热老化风险上差异明显,进而影响设备在极端环境下的可靠性。锰锌铁氧体的典型工作温度为-20℃至+120℃,超出此范围后,磁导率会随温度升高明显下降。例如在130℃时,磁导率降幅可达20%,且长期高温易引发磁芯老化,导致滤波性能衰减。因此,该材质更适合常温工业设备,需避免靠近热源安装。镍锌铁氧体的耐温性略优于锰锌铁氧体,工作温度上限提升至150℃,但在低温段(-40℃以下)磁导率会出现骤降,可能导致高频滤波效果失效。它更适配消费电子等常温或中温场景,不适合严寒地区的户外设备。铁粉芯由铁磁粉与树脂复合而成,工作温度范围为-55℃至+125℃。虽然耐温区间较宽,但温度变化时电感量漂移幅度较大(约±15%),且树脂粘合剂在高温下易软化。长期在120℃以上工作会增加磁芯开裂风险,需控制连续工作温升不超过40℃。铁硅铝材质的温度稳定性表现突出,工作温度覆盖-55℃至+125℃,磁导率随温度变化较小,电感量漂移控制在较低水平,同时具备良好的抗饱和能力,适用于对温度稳定性要求较高的电源滤波和储能电路。非晶/纳米晶材质在温度稳定性方面表现优异。 北京1.2mm线径磁环电感磁环电感在服务器电源中保障数据安全运行。
磁环电感焊在电路板上出现异响,本质是“电磁力振动”或“磁芯物理特性变化”引发的机械噪声,主要源于四个关键因素。首先是磁芯磁致伸缩效应。当交变电流通过电感线圈时,会在磁芯内部产生交变磁场,导致磁芯材料出现微小的尺寸伸缩(即磁致伸缩)。若磁芯材质(如锰锌铁氧体)的磁致伸缩系数较高,且工作频率处于人耳可听范围(20Hz–20kHz),伸缩振动会通过引脚传递到电路板,进而带动周边元件共振,产生“嗡嗡”声。尤其在电流纹波较大的开关电源中,磁场变化频率与磁芯固有频率接近时,异响会更明显。其次是线圈与磁芯松动。焊接过程中若电感引脚与电路板焊盘连接过紧,或安装时磁芯受到外力挤压,可能导致磁芯与线圈骨架间的间隙变大。当电流通过线圈产生磁场时,线圈会因电磁力发生微小位移,与松动的磁芯碰撞摩擦,产生“滋滋”的摩擦声。此外,若焊接时温度过高(超过磁芯耐受温度,如锰锌铁氧体通常耐温≤120℃),可能导致磁芯内部出现微裂纹,破坏磁路完整性,磁场分布不均会加剧局部振动,引发异响。再者是电路过载或参数不匹配。若电感实际工作电流超过额定值,磁芯会进入饱和状态,电感量骤降的同时,磁场分布会出现剧烈波动,产生不规则的电磁力。
判断磁环电感是否处于饱和状态,可从“设备异常表现”“参数实测验证”“环境特征观察”三个层面综合判断,主要在于捕捉“电感量骤降”引发的连锁反应。一、设备性能异常电感饱和后,磁通量不再随电流增加而上升,滤波、储能功能大幅削弱。例如开关电源中,若输出电压纹波突然从50mV飙升至200mV以上,或出现频繁重启、输出不稳,极有可能是电感饱和导致滤波能力下降;在电机驱动电路中,饱和会引起电流波形畸变,导致电机运转异响、转速波动。这些直观异常可作为初步判断依据。二、参数实测验证这是较为可靠的判断方法:电感量测试:在常温下使用电感测试仪,对比“无电流”与“工作电流”下的电感值。若工作时电感量较空载下降30%以上,说明已进入饱和区间(如空载100μH的电感,工作时降至60μH以下)。电流波形观测:用示波器检测电流波形,正常电感的电流波形应平滑跟随电压变化,饱和后会出现“平顶”波形,即电流增长到一定值后不再随电压线性上升,在脉冲电路中波形畸变更明显。温度检测:饱和时磁芯损耗急剧增加,温度迅速升高。用红外测温仪检测,若电感表面温度比正常工作时高20℃以上(如从60℃升至85℃),且排除散热问题,可作为辅助判断依据。 磁环电感采用统计过程控制保证质量稳定。
避免磁环电感焊接时出现松动,可通过“预处理加固—工艺控制—焊后检测补漏”三步系统化操作来实现,主要在于减少焊接过程中对电感结构的损伤,同时增强引脚与焊盘的连接强度。第一步:焊接前预处理加固首先检查电感本体结构,确认磁芯与线圈骨架、引脚与骨架的连接是否牢固。若引脚存在轻微松动,可用少量耐高温环氧胶在引脚与骨架接缝处点胶加固,待胶水完全固化后再进行焊接,防止焊接时引脚因受力而脱落。其次,清理电路板焊盘。使用酒精或无尘布擦拭焊盘表面的氧化层和油污,确保焊盘具有良好的可焊性。同时根据电感引脚间距适当调整焊盘位置,避免引脚因错位受力导致焊接后松动。第二步:焊接工艺控制焊接温度需根据引脚材质合理设定:铜质引脚建议控制在260℃–280℃,铁质引脚建议控制在280℃–300℃。温度过高易导致引脚根部焊锡过度熔融,温度过低则可能造成焊锡未完全浸润,两者都会削弱连接强度。焊接时间应严格控制在3至5秒内。时间过长易使引脚受热变形,破坏其与骨架的连接;时间过短则焊锡未能充分凝固,容易出现虚焊。焊接时选用合适规格的焊锡丝,确保焊锡均匀包裹引脚与焊盘,形成饱满、光滑的焊点,同时避免焊锡过多导致引脚受力不均。 磁环电感采用AOI自动光学检测外观质量。湖北变频器用磁环电感
磁环电感在铁路信号系统中要求高可靠性。山东磁环电感如何抑制
在实际电路设计中,正确选型磁环电感是确保系统性能的关键步骤,工程师需要综合考量多个重要参数。首要参数是电感值,它决定了在特定频率下的阻抗大小,需根据电路的工作频率和滤波需求进行计算。其次是额定电流,它包含两个维度:一是温升电流,指电感因铜损发热导致温度上升到规定值时的电流;二是饱和电流,指磁芯达到磁饱和致使电感量急剧下降时的电流。在功率应用中,饱和电流往往是更关键的限值因素。此外,直流电阻直接影响电路的效率和发热,应尽可能选择DCR较低的产品以减少损耗。在高频应用下,电感的自谐振频率至关重要,必须确保电路工作频率远低于其自谐振点,否则电感将呈现容性,完全失效。除了电气参数,机械尺寸、引脚形式以及安装方式也必须与电路板布局相匹配。例如,在空间紧凑的设备中,可能需要选择扁平线绕制的磁环电感以降低高度。在汽车电子或工业控制等恶劣环境下,则需要关注产品的工作温度范围、耐振动与密封性能。周全的选型考量,是充分发挥磁环电感性能、提升整机可靠性的基石。 山东磁环电感如何抑制