- 品牌
- 爵豪
- 型号
- 齐全
- 材质
- 多种材质
塑料焊接成型件在充满挑战与机遇的航空航天领域中,同样占据着不容忽视的重要地位。由于航空航天设备对于重量的把控和性能的要求达到了极为苛刻的程度,塑料材料凭借其令人瞩目的轻质特性和出色的性能,成为了该领域的理想选材之一。例如,在飞机内部的一些非承载结构部件、卫星的外壳和内部精密部件等关键部位,都可以采用塑料焊接成型技术进行制造和组装。然而,这些部件在实际应用中需要在极端恶劣的温度条件、巨大的压力环境以及强烈的振动冲击下正常工作,因此对于焊接质量和成型件的性能要求堪称登峰造极。塑料焊接技术与高性能的塑料材料的完美结合,犹如天作之合,为航空航天领域攻克了一个又一个技术难题,提供了安全可靠、性能出色的解决方案,为人类探索太空的伟大征程贡献了不可或缺的力量。精密绝缘成型件表面防护工艺同步加工,防刮防磕碰,降低运输安装过程损耗问题。一体成型件批发
食品级管道塑料焊接成型件采用热熔对接焊工艺,将PP-R管材与管件在260℃加热板(表面镀特氟龙)上预热10秒,对接压力1.2MPa,保压冷却时间5分钟,形成翻边均匀的焊接接头。焊前需用酒精擦拭焊接面(纯度≥99.5%)去除污染物,焊后通过静液压测试(温度20℃,压力1.6MPa,保压1小时)无泄漏。成型件经80℃热水循环(流量10L/min)1000小时后,焊接区拉伸强度保留率≥90%,且重金属迁移量≤0.1mg/kg,满足食品工业的卫生标准与耐压需求。浙江轻量化成型件表面喷涂工艺小型家电内部精密绝缘成型件批量加工,体积小巧适配性广,筑牢家电用电安全防线。
模具技术在精密金属成型件的生产中起着至关重要的作用。模具的设计和制造精度直接影响着成型件的质量和生产效率。高精度的模具能够保证成型件的尺寸精度和一致性,减少废品率。同时,模具的使用寿命和耐磨性也是影响生产成本的重要因素。为了满足不同成型工艺和产品的需求,模具制造技术不断创新和发展,采用了出色的材料和加工工艺,如高速切削、电火花加工、电解加工等,提高了模具的制造精度和性能。随着3D打印技术的兴起,为精密金属成型件的制造带来了新的机遇和挑战。3D打印技术能够直接根据数字模型制造出复杂形状的金属部件,无需模具,很大缩短了产品的开发周期。然而,近来3D打印技术在生产效率、材料性能和成本方面仍存在一定的局限性。因此,在未来的发展中,3D打印技术将与传统的金属成型工艺相结合,发挥各自的优势,为精密金属成型件的制造提供更多的选择和可能性。
压铸成型工艺是一种将熔融金属在高压作用下高速充填钢制模具型腔,并迅速冷却成型的精密制造技术。该工艺特别适用于形状复杂、壁薄、表面质量要求高的大批量零件生产,普遍应用于汽车发动机缸体、变速箱外壳、电子设备散热组件以及日用五金制品等领域。与传统铸造相比,高压压铸具有生产效率高、尺寸精度稳定、表面细节再现性好等突出优势,能够一次性成型出具有精细纹理、复杂曲面和微小特征的零件。由于金属在高压下快速充型并凝固,铸件内部组织致密,机械性能优良,通常只需少量后续加工即可满足装配要求,明显提高了生产效率和材料利用率。精密绝缘成型件无磁工艺改良加工制作,无磁性干扰问题,适配精密电子仪器设备。
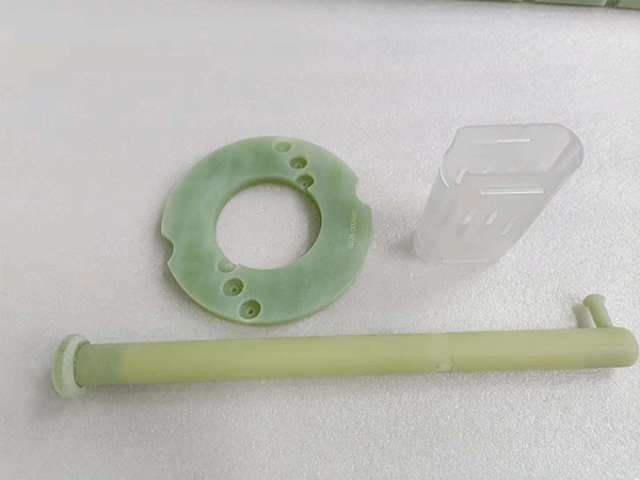
绝缘成型件的耐化学性能通过严苛测试验证。在机油、冷却液浸泡试验中,经1000小时浸泡后,成型件的体积电阻率变化率小于10%,尺寸变形量控制在0.3%以内;酸碱环境测试显示,在pH值2-12的溶液中浸泡500小时,绝缘性能无明显衰减,适应工业设备的复杂工况环境。成型工艺的优化提升绝缘件生产效率。注塑成型技术实现绝缘件的批量生产,单件生产周期缩短至30秒以内;模压成型工艺通过温控曲线优化,使材料固化均匀性提升20%,减少内部气泡缺陷。自动化成型生产线结合在线检测系统,实现从原料投入到成品出厂的全流程质量管控,确保每批次产品性能一致性。深耕绝缘成型件精密加工领域,严控生产流程细节,打造耐用合规的工业绝缘配套配件。浙江轻量化成型件表面喷涂工艺
定制化加工各类精密绝缘成型件,可适配复杂结构设计,保障机械运行过程绝缘防护。一体成型件批发
金属粉末是金属注射成型和增材制造等先进工艺的基础原材料。其材质涵盖不锈钢、钛合金、钴铬合金以及各种工具钢等。粉末的粒度、形状和粒径分布对这些成型工艺的精度和零件的性能有着决定性影响。通过金属注射成型,可以大批量生产出接近全致密、形状复杂且具有良好机械性能的小型精密零件,如扳机、手术刀柄等。而基于激光的金属3D打印技术,则能直接利用金属粉末制造出传统机加工难以实现的、带有复杂内部冷却流道的模具或具有拓扑优化结构的轻质承载件。一体成型件批发


- 耐高温成型件生产 2026-09-06
- 杭州耐高温成型件加工 2026-09-06
- 浙江精密成型件加工 2026-09-06
- 浙江轻量化成型件定制 2026-09-06
- 杭州热成型件定制加工 2026-09-06
- 电子外壳成型件ODM/OEM代工 2026-09-05
- 浙江注塑成型件销售电话 2026-09-05
- 浙江小批量成型件批发 2026-09-05