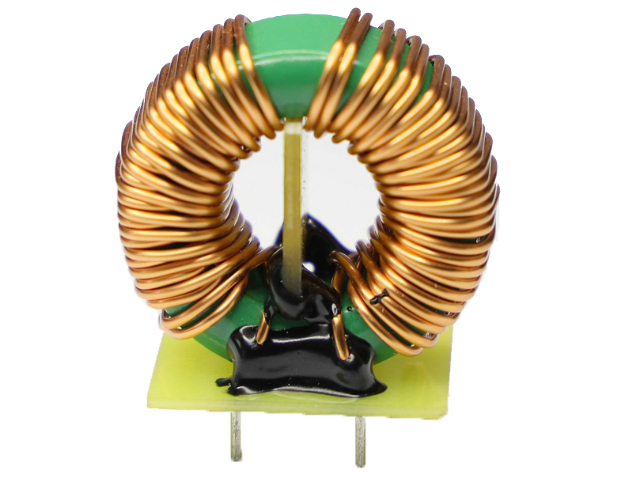
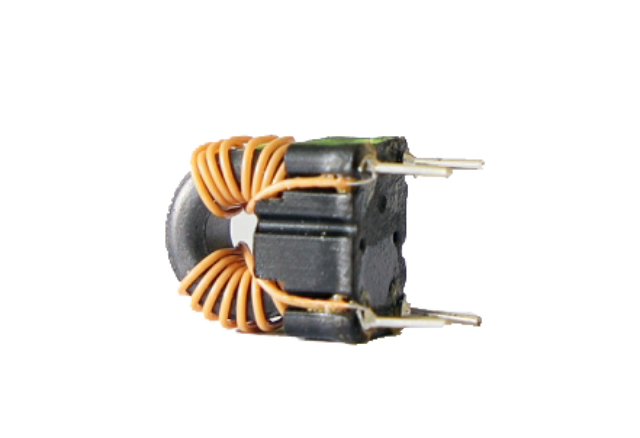
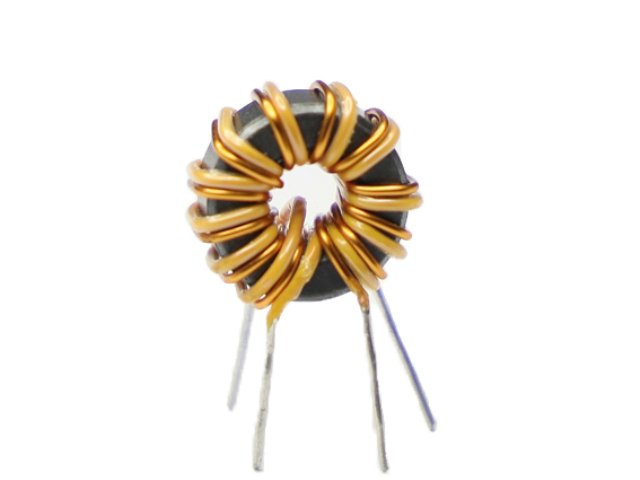
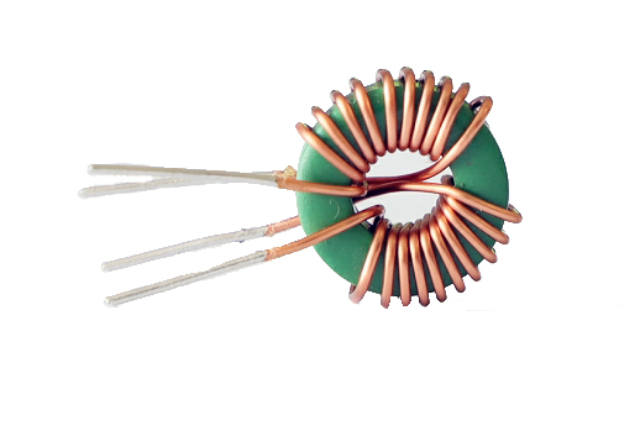
温度是影响磁环电感长期可靠性的关键环境因素,其对磁芯和绕组的影响各有不同。随着环境温度或自发热温升的升高,磁芯的磁导率通常会发生漂移,导致电感量变化。例如,锰锌铁氧体在超过120℃后,磁导率会出现明显下降,并伴随损耗增加,可能导致滤波效果减弱或电感过热;而镍锌铁氧体和铁硅铝材质在更高温度下仍能保持相对稳定的磁特性,适用于发动机舱、工业加热设备等高温环境。绕组的温升同样值得关注。电流通过导线产生的铜损会使绕组温度上升,过高的温度会加速漆包线绝缘层老化,降低绝缘强度,严重时可能引发匝间短路。因此,在高温应用场景中,应选用耐温等级更高的绝缘材料(如H级或C级绝缘),并结合电感的热阻参数评估其在额定电流下的实际温升,确保在整个寿命周期内电感性能可靠。此外,温度循环(高低温交替)可能引起磁芯与封装材料的热胀冷缩不同步,导致内部微裂纹或结构松动,进而影响电感的一致性和机械强度。对于车载、户外设备等温度变化剧烈的应用,建议选用经过温度循环测试验证的磁环电感产品,以保障其在恶劣热环境下的长期稳定运行。 功率电感多采用磁环结构以满足大电流工作需求。卧式磁环电感选型
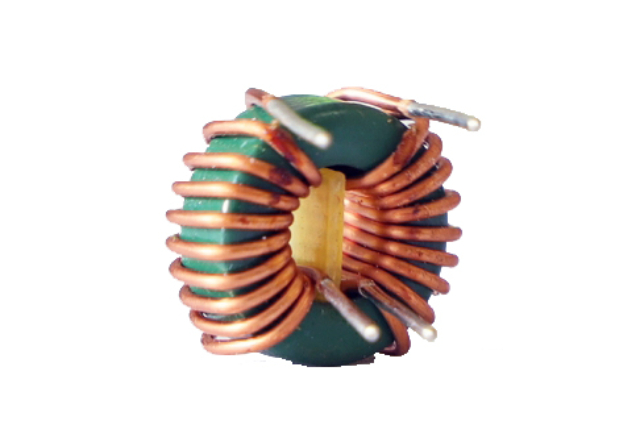
磁环电感的安装方式对其实际性能表现同样具有不可忽视的影响,主要体现在寄生参数、散热效率以及机械稳定性方面。贴片式磁环电感采用表面贴装技术,直接焊接于PCB表面,引脚短、寄生电感小,高频特性更优,适合用于通信设备、射频模块等对高频信号完整性要求较高的场景。同时,其紧凑的结构有利于实现高密度布线,但受限于贴装面积,散热通道相对有限,在高功率应用中需配合热过孔或散热铜箔辅助散热。插件式磁环电感则通过引脚穿过PCB通孔焊接,结构牢固,抗机械振动能力强,且引脚较长有利于抬高电感本体与PCB之间的距离,便于底部走线或增强底部散热。这种安装方式更适用于工业控制、电源模块或车载电子等对机械强度和散热要求较高的场合。然而,较长的引脚会引入额外的寄生电感,可能影响高频特性,因此在高频应用中需综合评估其适用性。此外,夹扣式或固定支架安装常用于大电流、大尺寸磁环电感,通过机械夹持或支架固定于机壳或散热器上,能有效抑制振动噪音,并利用金属外壳辅助散热。这种安装方式多见于变频器、充电桩等工业级设备。在实际设计中,需根据电路的工作频率、功率等级、散热条件及机械环境,选择合适的安装方式,以充分发挥磁环电感的性能优势。 西安磁环电感工作原理磁环电感在工业缝纫机控制器中滤波保障。
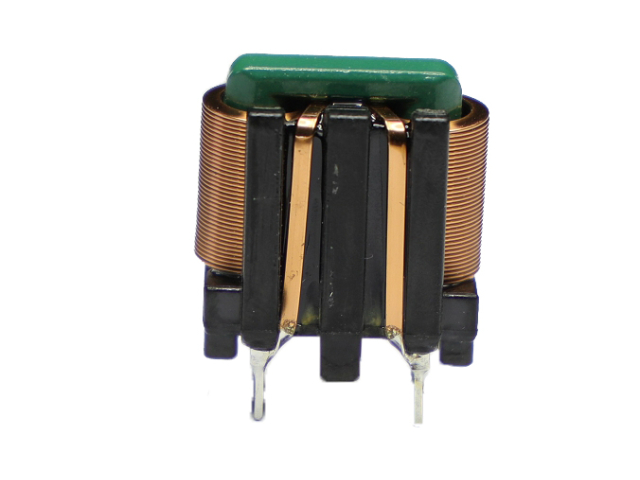
随着电子设备向高频化、集成化、大功率和小型化方向快速发展,标准化的磁环电感有时难以满足所有特定需求,定制化服务因此变得日益重要。定制化可涵盖多个维度:在磁芯方面,可根据客户的频率和功率需求调整材料配方与烧结工艺,以优化磁导率、饱和磁通密度和损耗特性;在线圈方面,可指定导线类型、股数、绕制方式及引脚形态,以改善交流损耗、电流能力和焊接可靠性;在封装方面,可采用特定的绝缘材料和成型工艺,满足机械强度、导热性、阻燃等级或环境密封等特殊要求。展望未来,磁环电感的发展趋势主要体现在三个方面:一是材料创新,如性能更优的新型非晶、纳米晶复合材料的应用;二是结构创新,例如结合平面绕组技术以降低剖面高度,适应便携设备需求;三是高密度集成,将电感与电容、电阻等无源元件集成于模块内,形成功能化的整体解决方案。持续的创新确保了磁环电感这一经典元件能够不断适应新的技术挑战,在未来的电子生态中继续占据重要地位。
要实现磁环电感优越性能的稳定交付,高度自动化的生产线与严格的流程控制是关键保障。我们的全自动生产线实现了从磁芯上料、精密绕线到引脚焊接、成品测试的全流程自动化。在绕线环节,高精度伺服控制系统确保导线张力恒定、匝间紧密且排布均匀,将人为操作带来的离散性降至低。激光测径仪实时监控线径,从源头杜绝不合格材料。在焊接环节,自动激光焊机保证焊点牢固一致,无虚焊隐患。我们引入100%在线综合测试系统,每一只电感在出厂前都会自动完成电感量、直流电阻、耐压绝缘和匝间短路等多道检测工序。测试数据实时上传至MES系统进行SPC统计分析,实现质量趋势的预警与管控。通过“自动化+全检”模式,我们成功将产品参数离散度控制在±3%以内,批次间一致性优异,为客户的大规模自动化贴装和终端产品的稳定可靠提供了坚实保障。 磁环电感在汽车电子中满足严格的电磁兼容要求。
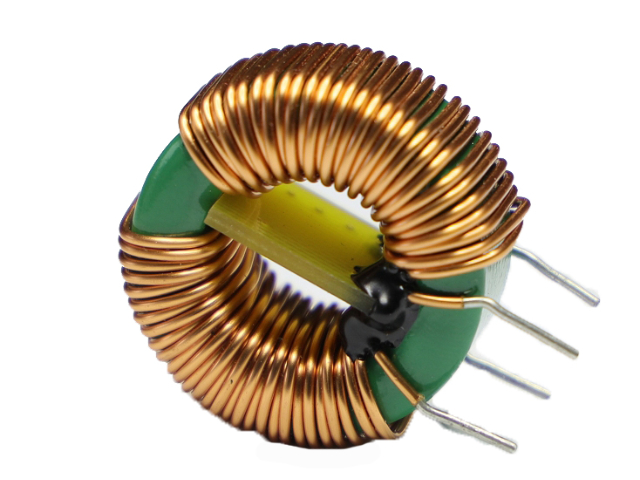
对于进入特定市场(如汽车、医疗、通信)的电子产品,元器件的合规性与认证资质是强制性要求。我们深刻理解这一点,因此我们的磁环电感产品系列积极寻求并获得了一系列国际公认的行业标准认证。我们的许多产品已通过UL、cUL认证,符合相关的安规标准;部分系列更通过了汽车电子行业的AEC-Q200可靠性认证,证明其能够满足汽车环境下对温度、湿度、振动、寿命等方面的极端要求。此外,我们的生产体系也遵循ISO9001质量管理体系标准,确保从原材料到成品的每一个环节都处于受控状态。对于有RoHS和REACH合规性要求的客户,我们确保所有产品均完全符合指令中对有害物质的限制规定。这些认证和合规性文件,不只是几张证书,它们是我们对产品质量、可靠性和社会责任承诺的实物证明。它们为客户,特别是汽车、工业控制和医疗设备等领域的客户,提供了至关重要的准入凭证和品质信心,简化了您的供应链管理,降低了您的产品市场准入风险。磁环电感磁芯材质影响其频率特性和损耗特性。成都光伏储能磁环电感
磁环电感在光伏逆变器中帮助实现高效能量转换。卧式磁环电感选型
避免磁环电感焊接时出现松动,可通过“预处理加固—工艺控制—焊后检测补漏”三步系统化操作来实现,主要在于减少焊接过程中对电感结构的损伤,同时增强引脚与焊盘的连接强度。第一步:焊接前预处理加固首先检查电感本体结构,确认磁芯与线圈骨架、引脚与骨架的连接是否牢固。若引脚存在轻微松动,可用少量耐高温环氧胶在引脚与骨架接缝处点胶加固,待胶水完全固化后再进行焊接,防止焊接时引脚因受力而脱落。其次,清理电路板焊盘。使用酒精或无尘布擦拭焊盘表面的氧化层和油污,确保焊盘具有良好的可焊性。同时根据电感引脚间距适当调整焊盘位置,避免引脚因错位受力导致焊接后松动。第二步:焊接工艺控制焊接温度需根据引脚材质合理设定:铜质引脚建议控制在260℃–280℃,铁质引脚建议控制在280℃–300℃。温度过高易导致引脚根部焊锡过度熔融,温度过低则可能造成焊锡未完全浸润,两者都会削弱连接强度。焊接时间应严格控制在3至5秒内。时间过长易使引脚受热变形,破坏其与骨架的连接;时间过短则焊锡未能充分凝固,容易出现虚焊。焊接时选用合适规格的焊锡丝,确保焊锡均匀包裹引脚与焊盘,形成饱满、光滑的焊点,同时避免焊锡过多导致引脚受力不均。 卧式磁环电感选型