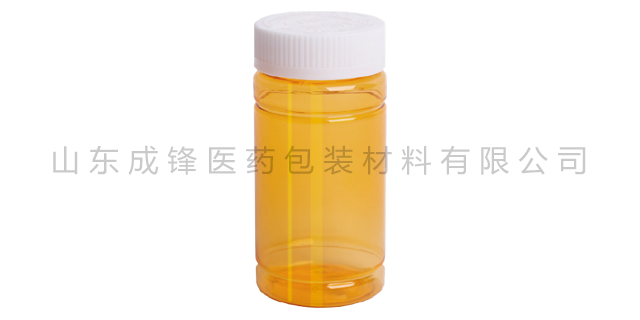
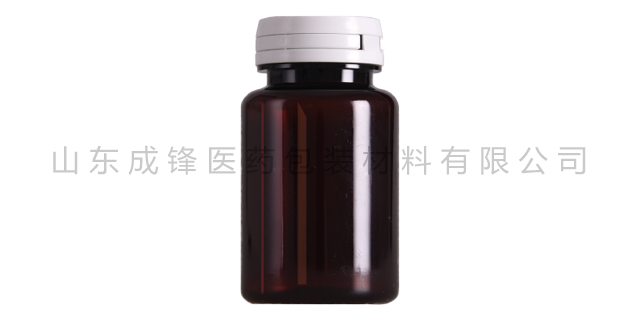
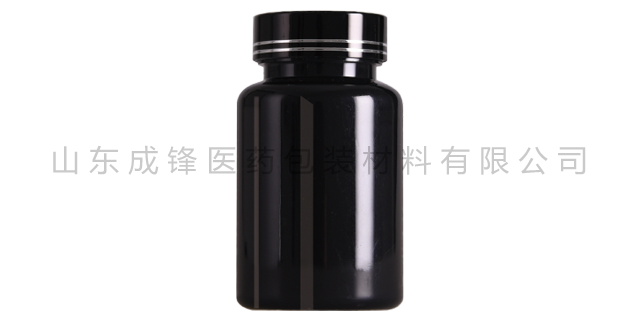
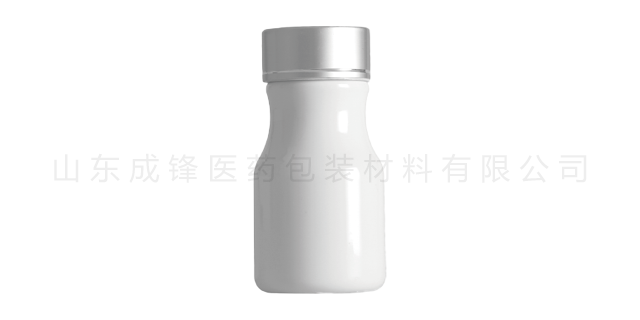
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
PET材质凭借其优异的物理化学性能,生产出的塑料瓶在外观、性能、安全性等方面均优于PP、PE塑料瓶,适配食品、医药、日化等多领域的品质生产需求,尤其是对包装外观、密封性、耐化学性有严格要求的产品,PET材质更是选择,这也使得PET塑料瓶的生产具有更广阔的市场适配性,提升企业的市场竞争力。在外观适配性方面,PET塑料瓶具有较高的透明度,透光率可达90%以上,瓶身光泽度好,可清晰展现瓶内产品的形态,适合用于饮料、化妆品、医药等需要展示产品外观的领域;而PP塑料瓶的透光率只为50%-70%,多为半透明或不透明,无法清晰展示瓶内产品。山东成锋医药包装材料有限公司坚定不移地走健康产业之路!江苏饮料PET塑料瓶厂家
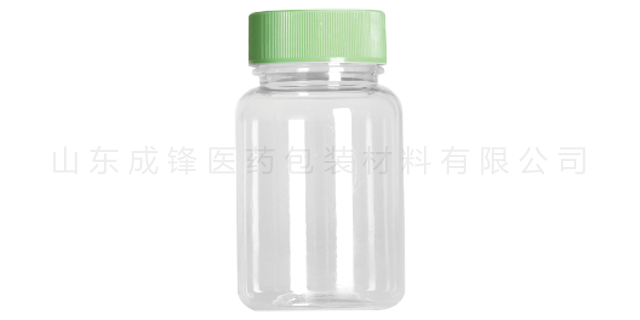
密封性能是食品级、医药级PET塑料瓶的关键性能要求,直接关系到产品的保质期和安全性,密封性能不足会导致产品泄漏、污染、变质。密封性能主要取决于瓶口尺寸精度、瓶口平面度及瓶身与瓶盖的配合精度,而这些均由模具精度决定。如前文所述,模具精度不足会导致瓶口尺寸偏差、瓶口平面度偏差,进而导致瓶盖与瓶口配合不紧密,出现缝隙,引发渗漏;同时,模具精度不足导致的瓶身变形、歪斜,会影响瓶盖的拧紧效果,进一步加剧密封隐患。例如,瓶口螺纹精度不足,螺距偏差过大,会导致瓶盖拧紧后无法实现有效密封,饮料、药品等内容物会从螺纹缝隙中渗漏,导致产品变质。滨州PET广口瓶成锋医药企业精神:开拓进取,携手共赢!
第四,实现规模化预制生产,提升产业灵活性。注塑生产效率高,多腔模具单次可生产数十支瓶坯,全天自动化连续作业,产量大、成本低。瓶坯体积小、占用空间少、耐储存、不易变形,可跨区域运输、长期库存备用,让吹塑生产可以根据订单需求灵活调整,错峰生产、降低设备能耗,大幅提升整个PET瓶产业链的生产调度能力。注塑环节重点管控熔融温度、注射压力、冷却时间、模具温度四大参数。温度过高会造成PET降解发黄、乙醛超标;温度过低熔体流动性差,出现缺料、缩痕;冷却时间不足瓶坯脱模变形;模具温度不均会造成瓶坯内外收缩不一致,产生内应力,后期吹塑易开裂。严格的注塑工艺管控,是降低次品率、稳定产品质量的关键前提。
PET瓶的工业化批量生产主要分为两步法生产模式,也是目前行业主流生产方式,分为单独的注塑车间与吹塑车间,分工生产、高效联动。首先将干燥处理合格的食品级PET切片原料,投入注塑用挤出注塑设备,经过高温熔融、高压注射、模具冷却、固化脱模,批量生产出管状带瓶口的半成品,行业内统一称为PET瓶坯。瓶坯结构紧凑、壁厚较大、硬度高、便于储存与长途运输,可长期存放等待二次加工。完成瓶坯批量生产后,再将瓶坯输送至吹塑设备,通过红外烘箱进行分段准确加热,使瓶坯材质达到高弹软化状态,放置于吹塑模具内部,借助拉伸杆机械拉伸配合压缩空气高压吹胀,让软化后的PET材料均匀贴合模具型腔内壁,经过快速冷却定型、排气脱模,之后形成规格统一、外形规整、薄壁轻量化的中空PET成品瓶。成锋拥有10万级净化车间6000平方米,配套标准仓库面积6000平方米,研发与质检中心300平方米。
瓶坯模具的结构设计,是决定瓶坯厚薄均匀度的关键因素,需结合瓶坯规格与注塑工艺,优化以下设计要点:型腔流道设计:确保熔体均匀分配。多腔瓶坯模具的流道需采用对称式设计,主流道、分流道的尺寸需一致,流道内壁需光滑,减少熔体流动阻力,确保熔体均匀分配到每个型腔。分流道的长度与直径需匹配,避免因流道长度差异导致熔体到达各型腔的时间不同,进而造成瓶坯厚薄不均。同时,在流道末端设置冷料井,收集前端未充分塑化的熔体,避免冷料进入型腔,导致瓶坯局部偏薄或出现缺陷。山东成锋医药包装材料有限公司研发人员有20余人,公司员工有130余人,为产品生产保驾护航。滨州PET广口瓶
山东成锋坐落于淄博市高新技术开发区,公司环境优美,工作条件干净舒适,人性化管理。江苏饮料PET塑料瓶厂家
低温环境的降温速率与极限温度直接影响PET瓶的完整性:快速冷冻时,内容物结冰膨胀速率快,瓶体受瞬时内压冲击,易因应力集中脆裂;缓慢冷却则膨胀应力逐步释放,破损风险降低。冷链运输中的振动、冲击与堆码负荷会加剧性能损耗,低温下PET韧性下降,振动引发的交变应力易导致疲劳开裂;过高堆码压力(尤其温度低于0℃时)会使瓶身长期处于高压状态,发生蠕变变形甚至塌陷。同时,内容物性质(如碳酸饮料的高内压、高酒体的低凝固点)也会间接影响瓶体耐低温与抗压表现。江苏饮料PET塑料瓶厂家


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29