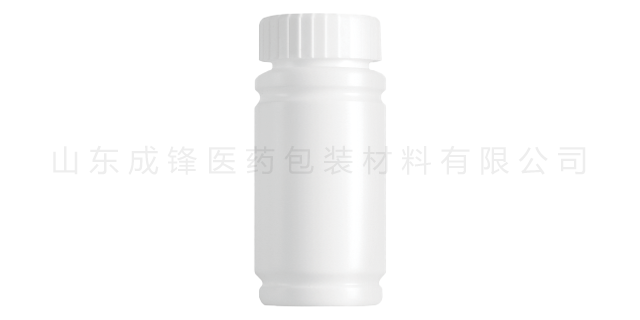
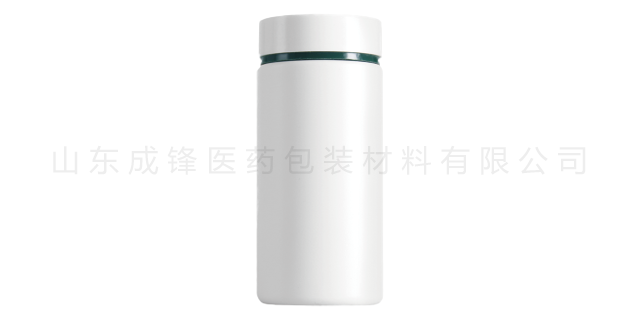
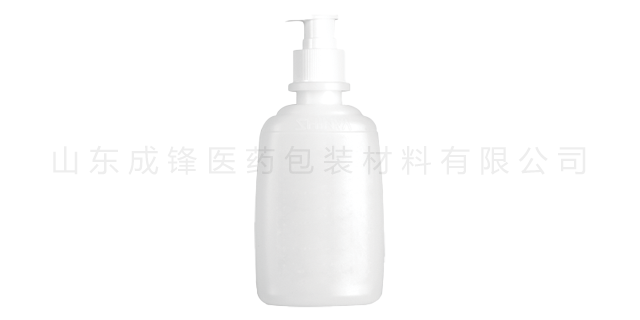
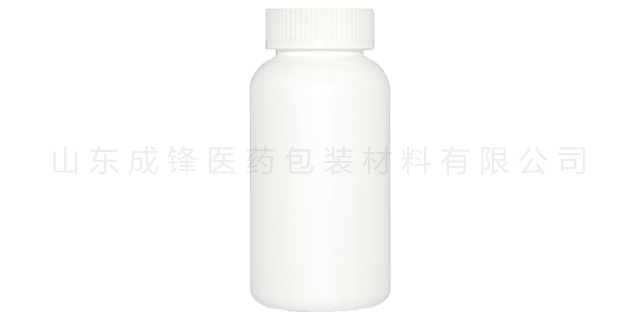
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
短期耐受高温:80℃90℃,可短时间(12小时)耐受,如高温环境运输、短暂暴晒,瓶体只轻微软化,冷却后可恢复原状,不影响密封与使用;超过90℃会出现明显软化、变形,瓶口螺纹塌陷,密封垫片脱落,导致密封失效。熔融温度:120℃130℃,达到此温度时HDPE开始熔化,瓶体完全变形、破损,无法修复。高温老化风险:长期(超过30天)处于60℃70℃环境,HDPE会发生缓慢热氧老化,分子链断裂,材质变脆、变黄,抗冲击强度下降30%50%,密封处易出现裂纹,影响药品长期储存稳定性。山东成锋坐落于淄博市高新技术开发区,公司环境优美,工作条件干净舒适,人性化管理。宁夏保健品HDPE高密度聚乙烯瓶价格
温度控制:PE树脂熔融温度需精细调控,HDPE挤出温度180220℃、LDPE160190℃,温度过低树脂熔融不充分、瓶体易出现气泡、砂眼;温度过高树脂降解、产生异味、颜色发黄,影响材质强度与安全性。模具温度控制在2040℃,保证瓶体冷却均匀、定型稳定,避免变形、翘曲。压力与速度控制:挤出压力、吹塑压力、挤出速度、吹胀速度需匹配原料特性与瓶型规格,吹塑压力控制在0.40.8MPa,压力不足瓶体壁厚不均、刚性差;压力过高瓶体易破裂、变形。冷却速度适中,过快易导致瓶体内应力过大、后期开裂;过慢影响生产效率、瓶体易变形。湖北医药用高密度聚乙烯瓶哪家好成锋药用瓶应用于固体及液体药品、保健品、化妆品配套等近200个规格种类。
正规PE药瓶生产企业需具备I类药包材注册证,生产环境为万级净化车间,全程无菌化操作,成品需通过细胞毒性测试、无菌测试、无热原测试、溶出物测试等多重安全检测,合格后方可出厂,直接接触药品无任何安全隐患。这一安全优势是PE药瓶替代传统玻璃、金属包装的关键前提,尤其适合口服药品、外用药品的直接包装,不会与药品发生反应、不会吸附药品有效成分、不会向药品迁移有害物质,从源头保障药品的纯度、稳定性与用药安全性,完全满足医药行业对包装材料“无毒、惰性、纯净”的关键要求。
密封性能的实现高度依赖辅助元件,药用聚乙烯瓶常用密封材料均需符合YBB、FDA、EU标准,确保无毒、无溶出、无吸附。聚乙烯瓶口密封面的光洁度、平整度直接影响密封效果,生产中需保证无毛刺、无流痕、无缩痕。密封垫片是关键功能件,丁基橡胶垫片惰性较强、防潮较好;PE发泡垫片经济通用;铝箔复合膜垫片阻隔性较高;硅胶垫片生物相容性较好。不同垫片适配不同药品,是提升密封可靠性的关键。此外,瓶盖设计中的加强筋、支撑环可保证压力均匀分布,避免局部压力不足导致微泄漏。螺纹结构采用粗牙短螺纹设计,既能快速旋合,又能提供稳定轴向压紧力,减少旋合偏差。成锋医药包装坚信员工是企业发展的基石,致力于帮助员工实现自我、发展自我。
LLDPE在医药包装中主要替代LDPE,用于品质软膏软管、滴眼剂瓶、药用封口膜、多层共挤膜内层、HDPE瓶改性共混料等;也用于中等防潮需求的液体药品包装,如儿童口服液、药用喷雾瓶等,兼顾柔韧性、阻隔性与成本优势。中密度聚乙烯(MDPE)密度为0.930.94g/cm³,分子链支化程度介于HDPE与LDPE之间,结晶度70%80%,性能均衡,兼具HDPE的刚性与LDPE的韧性,是小众但重要的聚乙烯类型。刚柔并济:刚性、硬度高于LDPE,柔韧性、抗冲击性优于HDPE,耐弯折、耐扭曲,不易变形开裂;阻隔性优良:透湿率、氧气阻隔性接近HDPE,防潮抗氧化能力强,优于LDPE与LLDPE;耐温性适中:长期使用温度40℃至60℃,耐热性略优于LDPE,低温韧性良好;耐环境应力开裂性优异:分子结构稳定,长期使用不易出现应力裂纹,适合苛刻储存环境。成锋医药经营理念:创新、多元、永续、共生。内蒙古医药用HDPE高密度聚乙烯瓶厂家
山东成锋是集研发、设计、制造于一体的专业药品包装材料大型生产企业。宁夏保健品HDPE高密度聚乙烯瓶价格
工艺变更管理:工艺参数调整(如温度、压力、成型时间)需经验证,确认不影响产品性能,变更需记录在案,符合GMP文件管理要求;严禁擅自更改成型工艺,避免导致产品密封性、阻隔性不达标。密封装配合规:确保密封性能达标密封性能是聚乙烯药瓶的关键指标,直接关系药品防潮、防氧化、防污染,装配环节需严格遵循标准要求:瓶盖与密封垫片选型:瓶盖材料:与瓶身匹配,常用HDPE、PP,需符合药用要求,无异味、无有害物质;密封垫片:选用药用级丁基橡胶、PE泡沫、铝箔复合膜等,符合YBB标准,无迁移、无溶出;垫片适配性:垫片尺寸需与瓶口匹配,压缩量控制在15%~25%,确保密封效果。宁夏保健品HDPE高密度聚乙烯瓶价格


- 湖南药用PE瓶厂家 2026-10-09
- 浙江药用PE聚乙烯瓶价格 2026-10-08
- 河北聚乙烯饮料瓶价格 2026-10-08
- 淄博医药用PE塑料瓶 2026-10-08
- 广西聚乙烯保健品瓶价格 2026-10-07
- 安徽医用HDPE高密度聚乙烯瓶哪家好 2026-10-05
- 河北聚乙烯保健品瓶 2026-10-05
- 四川医用HDPE塑料瓶 2026-10-05
- 福建保健品PE瓶厂家 2026-09-30
- 四川医药用HDPE瓶厂家 2026-09-30
- 贵州保健品HDPE瓶哪家好 2026-09-29
- 陕西保健品PE瓶价格 2026-09-28