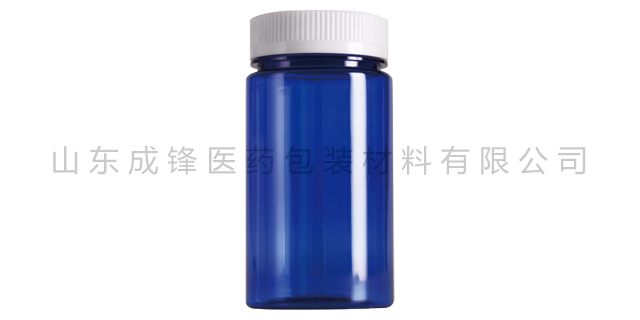
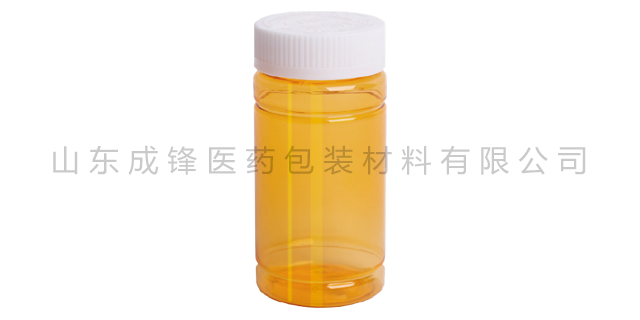
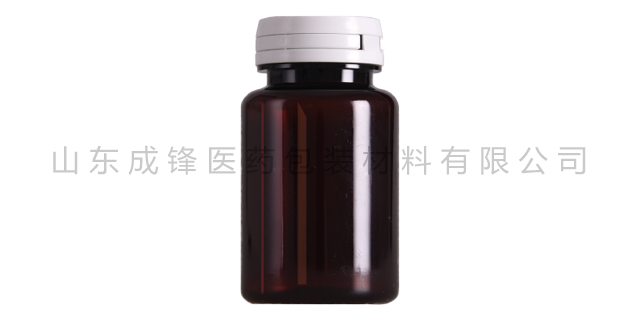
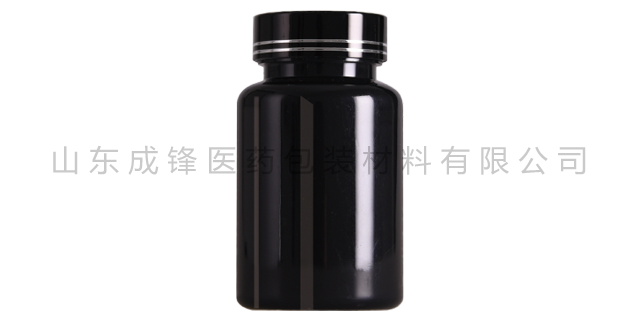
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
瓶口是瓶子与瓶盖密封配合的关键部位,螺纹牙距、牙型、口径尺寸、密封台阶全部由注塑模具一次性定型,精度误差控制在微米级别,保证后续瓶盖旋合紧密、防渗漏、防脱落。如果注塑工序精度不足,螺纹变形、口径偏差,会直接导致后期灌装漏液、密封失效,属于不可逆的致命质量缺陷。第二,锁定材质基础性能,控制有害物质残留。食品级PET瓶的安全属性,在注塑阶段就已初步定型。注塑过程的温度、压力、射速参数,直接影响乙醛含量、低聚物析出、分子链稳定度。合理的注塑温度曲线可以避免PET过度高温降解,减少挥发性有害物质生成,保障包装食品接触安全性。山东成锋医药包装材料有限公司坚持以用户为中心的现代企业文化价值观。湖南PET医药用塑料瓶厂家
成品尺寸检测主要检查成品瓶的高度、直径、壁厚、容量、瓶口尺寸等关键尺寸,确保成品瓶尺寸符合设计要求与行业标准,避免因尺寸偏差影响产品的使用性能与密封性。尺寸检测采用用检测设备,如卡尺、千分尺、容量测试仪等,对成品瓶的各项尺寸进行准确测量,测量误差需控制在±0.03mm以内。具体检测要点:成品瓶的高度、直径、瓶口尺寸需符合设计图纸要求,偏差不超过±0.03mm;瓶身壁厚均匀,壁厚偏差不超过±0.02mm;成品瓶的容量需符合标注规格,容量偏差不超过±2%;瓶口螺纹清晰、无破损,确保密封性能达标。对于尺寸偏差超出标准的成品,需及时剔除,分析偏差原因,调整吹塑工艺参数,避免后续生产出现同样问题。上海PET保健品瓶价格山东成锋的诚信、实力和产品质量获得业界的认可。
设备运行中的微小误差,都会通过工艺传递到瓶坯和成品瓶上,导致厚薄不均,因此设备调试阶段需重点管控以下方面:注塑机调试:确保熔体注射均匀。注塑机的螺杆转速、料筒加热温度、注射压力、射速等参数,直接影响熔体的塑化质量与注射均匀性。调试时需首先检查螺杆磨损情况,若螺杆磨损严重,会导致原料塑化不均、熔体输送不稳定,需及时更换螺杆;其次,校准料筒分段加热温度,确保料筒各段温度均匀(进料段、塑化段、均化段温度梯度合理),避免局部温度过高或过低,导致熔体粘度波动;之后,调整注射压力与射速,采用“低速高压”的注射方式,避免射速过快导致熔体流动不均,同时确保注射量准确,避免因注射量偏差导致瓶坯厚薄不一。
PE塑料瓶的透光率更低,只为30%-50%,且表面光泽度较差,外观质感远不及PET。同时,PET塑料瓶的印刷附着力强,可采用丝网印刷、凹版印刷等多种印刷方式,印刷图案清晰、色彩鲜艳,不易脱落;而PP、PE塑料瓶的表面张力较低,印刷前需进行表面处理(如电晕处理),否则印刷图案易脱落,不只增加了生产工序,还影响印刷效果,尤其是PE塑料瓶,表面处理后的印刷附着力仍远不及PET。在性能适配性方面,PET塑料瓶的强度高、韧性好,抗压、抗冲击性能优异,不易破损,适合长途运输与储存。山东成锋竭诚与广大客户建立长期合作伙伴关系。
拉伸与吹气的协同控制:避免时序偏差。拉伸杆的启动时间与吹气的启动时间需准确匹配,一般拉伸杆先启动,拉伸至一定长度后再开始吹气,避免先吹气后拉伸导致瓶身厚薄不均。同时,控制拉伸与吹气的速度协同,确保瓶坯在拉伸过程中均匀吹胀,避免局部受力过大或过小。吹塑模具的结构与设备的运行精度,是吹塑阶段厚薄均匀的重要保障,需做好以下管控:吹塑模具优化:确保型腔贴合均匀。吹塑模具的型腔尺寸需与成品瓶规格完全匹配,型腔内壁需光滑、对称,避免型腔变形、内壁有划痕,导致瓶身厚薄不均。成锋医药包装拥有口服固体药用聚酯瓶、口服固体药用高密度聚乙烯瓶等药包材。青岛PET保健品塑料瓶
山东成锋医药包装材料有限公司坚定不移地走健康产业之路!湖南PET医药用塑料瓶厂家
制定生产人员操作规范,明确人员在生产过程中的卫生要求,避免因操作不当导致产品污染。例如,操作人员在生产过程中需严格按照操作规程操作,避免违规操作导致原料泄漏、设备污染;禁止在生产区域内饮食、喝水、吸烟,禁止将个人物品(如手机、钱包、钥匙等)带入生产区域;操作人员之间避免交叉操作,不同岗位的人员不随意进入其他岗位的操作区域,尤其是洁净等级较高的区域(如瓶坯注塑区、成品后处理区),需经批准后方可进入。同时,定期对生产人员的操作规范与卫生状况进行检查,每日由卫生管理专员进行巡查,发现违规操作及时纠正,对不符合卫生要求的人员责令整改,确保人员操作符合洁净管控标准。湖南PET医药用塑料瓶厂家


- 食品级PET聚酯瓶价格 2026-10-10
- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30