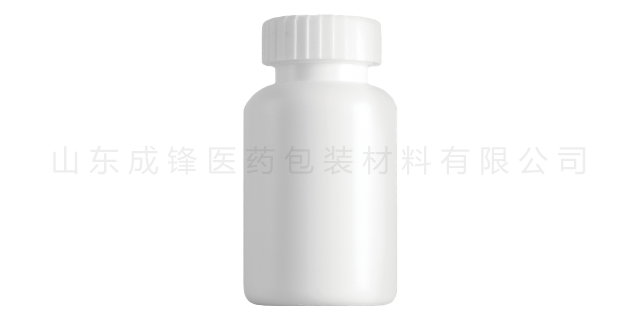
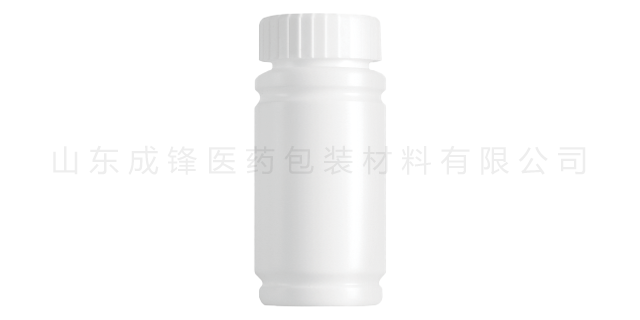
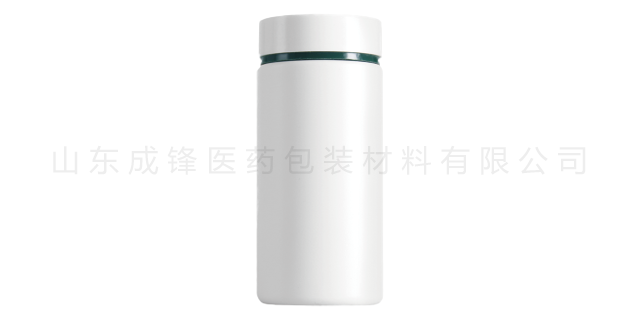
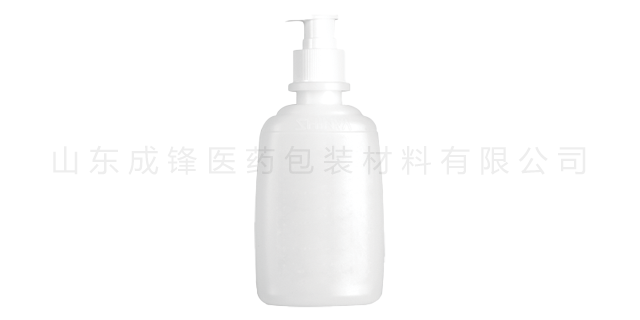
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
PE塑料瓶主流采用挤出吹塑、注吹两种成型工艺,药用小容量瓶多用注吹工艺(精度高、密封性好),大容量瓶多用挤出吹塑工艺(效率高、成本低),工艺参数与设备精度直接决定瓶体结构、尺寸、强度与密封性。壁厚均匀性控制:通过模具精度与工艺参数调整,保证瓶身、瓶口、瓶底壁厚均匀,误差≤±0.1mm,避免局部过薄导致强度不足、渗漏,局部过厚增加成本、影响柔韧性。瓶口端面需平整光滑、无毛刺、无缺口、无变形,螺纹清晰规整、无断牙、无滑丝,确保与瓶盖紧密贴合、密封可靠。山东成锋医药包装材料有限公司坚持以用户为中心的现代企业文化价值观。吉林保健品PE瓶哪家好
按剂型选型:固体片剂/胶囊优先选HDPE;软膏/乳膏/滴眼剂优先选LDPE/LLDPE;大容量口服液/特殊膏剂可选MDPE;高温灭菌药品选交联PE;按防潮需求选型:高防潮(中药浸膏、泡腾片)→HDPE;中防潮(普通片剂、口服液)→MDPE/LLDPE;低防潮(短期使用软膏)→LDPE;按刚性/柔韧性需求选型:需堆叠/抗变形→HDPE;需挤压/耐弯折→LDPE/LLDPE;需刚柔均衡→MDPE;按成本优先级选型:低成本通用包装→HDPE/LDPE;中品质包装→LLDPE/MDPE;特殊功能包装→改性PE。贵州食品级聚乙烯瓶厂家成锋药用瓶应用于固体及液体药品、保健品、化妆品配套等近200个规格种类。
聚乙烯药瓶生产需在洁净车间内进行,避免微生物污染、灰尘附着影响密封性能和药品安全性,关键要求如下:洁净度等级:口服固体制剂PE瓶生产车间:洁净度不低于10万级(ISO8级),关键工序(如瓶口成型、密封装配)需达到1万级(ISO7级);口服液体PE瓶、无菌制剂PE瓶生产车间:洁净度不低于1万级,无菌制剂用PE瓶需达到千级(ISO6级)并经灭菌处理。环境参数控制:温度:18~26℃,避免高温导致原料软化或PE材质老化;相对湿度:45%~65%,防止原料吸潮、瓶口变形;洁净区管理:人员需穿洁净服、戴口罩手套,设备定期清洁消毒,车间空气需经高效过滤,定期检测悬浮粒子、沉降菌。
在实际药品包装选型中,需遵循“材质匹配、浓度控制、温度限制、合规检测”四大关键原则,确保药品与PE材质的长期相容性:材质优先选择:口服固体、高风险液体药品优先选HDPE;半固体、外用温和液体可选LDPE;高浓度、高活品严禁用PE。浓度与温度控制:强酸浓度<50%、乙醇浓度<20%,常温(25℃±5℃)储存,避免高温(>40℃)加速腐蚀与迁移。合规相容性检测:药用PE药瓶需符合中国YBB标准、USP<661>、EU10/2011,使用前必须通过药品包装相容性试验(溶出物、迁移物、吸附量检测),合格后方可批量使用。定期质量核查:储存过程中定期检查瓶身是否有变形、变色、渗漏,确保包装完整性与药品稳定性。成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。
热塑性材料的耐温性能关键指标包括长期较高使用温度、短期耐受温度、玻璃化转变温度、熔融温度、低温脆化温度,这些指标直接决定PE药瓶在不同温度环境下的形态稳定性、密封完整性及材质安全性,也是制定储运温度标准的关键依据。HDPE是口服固体药瓶、大容量液体药瓶的选择材质,耐高温性能明显优于LDPE,关键耐温参数如下:长期安全使用温度:40℃至+70℃,在此区间内,HDPE分子结构稳定,无明显软化、变形,水蒸气透过量与氧气透过量符合YBB标准,密封性能保持稳定,不会释放有害物质。成锋医药人才观念:人才是企业宝贵的财富,是企业发展的基石。吉林保健品PE瓶哪家好
山东成锋医药包装材料有限公司坐落于鲁中工业名城淄博市,北接青银高速,西邻滨莱高速,交通便利。吉林保健品PE瓶哪家好
部分药品因成分特殊性(如高浓度酸碱、中强有机溶剂、强还原性成分),与PE材质存在轻微相容性风险,需严格控制接触条件(常温、短期、低浓度),优先选用HDPE材质,禁止使用LDPE,具体类型如下:浓度≥80%的强酸溶液,如浓盐酸、浓磷酸、高浓度醋酸等。HDPE对浓缩强酸耐受性为“良好(G)”,常温下短期接触(≤6个月)无明显腐蚀,但长期接触(>12个月)会出现轻微溶胀、硬度下降;LDPE不耐浓强酸,接触后易软化变形、迁移小分子物质,严禁使用。例如:98%浓硫酸为强氧化剂,属于禁忌;但37%浓盐酸可短期用HDPE瓶盛放,需避光密封、定期检查。吉林保健品PE瓶哪家好


- 湖南药用PE瓶厂家 2026-10-09
- 辽宁HDPE保健品塑料瓶厂家 2026-10-09
- 浙江药用PE聚乙烯瓶价格 2026-10-08
- 河北聚乙烯饮料瓶价格 2026-10-08
- 淄博医药用PE塑料瓶 2026-10-08
- 广西聚乙烯保健品瓶价格 2026-10-07
- 安徽医用HDPE高密度聚乙烯瓶哪家好 2026-10-05
- 河北聚乙烯保健品瓶 2026-10-05
- 四川医用HDPE塑料瓶 2026-10-05
- 福建保健品PE瓶厂家 2026-09-30
- 四川医药用HDPE瓶厂家 2026-09-30
- 贵州保健品HDPE瓶哪家好 2026-09-29