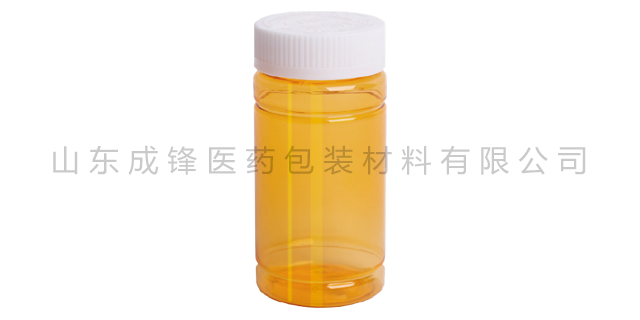
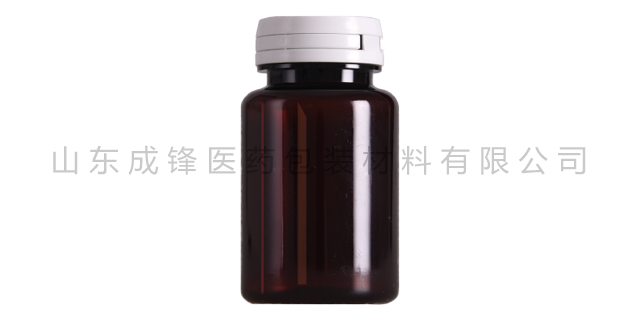
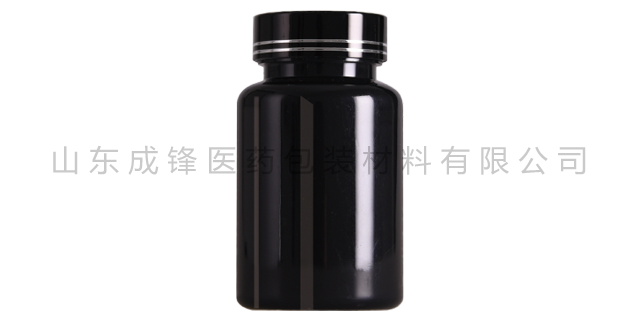
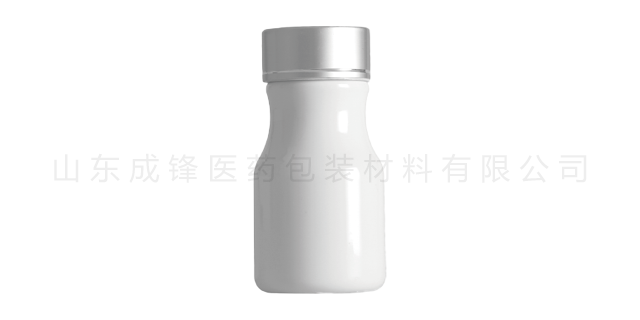
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
同时,控制模具温度在15-25℃,模具温度过高会导致瓶坯冷却缓慢、收缩不均,出现厚薄偏差;模具温度过低会导致熔体冷却过快,出现缺料、缩痕,同样影响厚薄均匀度。冷却时间需根据瓶坯厚度调整,确保瓶坯冷却充分、收缩均匀,避免因冷却不足导致瓶坯脱模后变形、厚薄不均。注射参数:确保熔体填充均匀。注射压力需根据瓶坯尺寸调整,一般控制在80-120MPa,注射压力过低会导致熔体填充不足、瓶坯局部偏薄;注射压力过高会导致熔体流动过快,出现局部堆积、厚薄不均。射速需采用分段控制,进料阶段低速注射,避免熔体冲击模具型腔导致局部增厚。成锋医药包装质量系统从班检到综合检测全批跟踪检测,确保产品质量。山东保健品PET瓶哪家好
普通工业级PET无食品安全检测要求,只检测基础工业性能指标,如拉伸强度、熔融指数、灰分含量、水分含量等,不检测重金属迁移、有机物析出、毒性残留等安全指标。工业级PET允许高灰分、高杂质、高挥发物残留,重金属、醛类物质、残留单体含量不受限制,不存在迁移量管控要求。检测方式以企业内部简易抽检为主,无需第三方专业认证,质检门槛极低,只要满足基础成型使用要求即可出厂。在耐环境稳定性检测中,食品级PET需通过冷热交替、高温蒸煮、酸碱浸泡等严苛测试,保证复杂使用环境下的安全性;工业级PET只适配常规常温干燥工业环境,耐酸碱、耐高温、耐溶剂性能较弱,接触油脂、酸碱液体后易老化、析出有害物质湖南口服液PET塑料瓶哪家好山东成锋医药包装材料有限公司坚持以用户为中心的现代企业文化价值观。
PTA与MEG经直接酯化-缩聚工艺(主流)或酯交换工艺(传统)合成PET树脂,瓶级PET树脂需满足高透明度、低乙醛含量、高熔体强度等特殊要求,与纤维级PET(涤纶)在聚合度、纯度、助剂添加上存在差异。酯化反应:将PTA与MEG按比例加入酯化釜,加入钛系催化剂,升温至220-260℃,压力控制在0.2-0.4MPa,PTA羧基与MEG羟基发生酯化反应,生成对苯二甲酸双羟乙酯(BHET),副产物为水,通过精馏系统持续脱除水分,推动反应正向进行,酯化转化率达99%以上。
石油化工提炼过程中产生的副产物、轻组分杂质、硫化物、氮化物等会被多重精馏、加氢精制工艺彻底剔除,从源头杜绝有害小分子物质残留在高分子链结构中。同时,食品级PET生产禁止使用回收裂解原料、工业副产原料以及低端非标化工原料,全部采用全新原生石化原料,保障分子结构纯净稳定。普通工业级PET对基础单体的纯度要求大幅放宽,只需满足工业基础聚合标准即可。工业级PTA纯度普遍维持在99.5%左右,乙二醇纯度标准下调至99.0%,允许适量工业级副产原料、回收裂解单体掺混使用。原料中会残留少量硫化物、低分子有机物、灰分杂质以及微量重金属元素,这类杂质在工业使用场景中不会产生安全风险,但如果接触食品、饮用水、油脂类物质,极易发生迁移析出。成锋医药公益责任:取之社会,用之社会。
瓶坯是PET瓶吹塑成型的基础,瓶坯的厚薄均匀度直接决定成品瓶的厚薄均匀度。若瓶坯本身厚薄不均,后续吹塑过程中即使工艺优化,也难以完全纠正偏差,因此注塑瓶坯阶段是控制瓶身厚薄均匀度的“源头管控点”,需从工艺参数、模具设计、操作规范三个方面重点管控。注塑工艺参数的合理性,是保证瓶坯厚薄均匀的关键,需根据瓶坯规格、原料特性,准确调控以下关键参数:温度参数:控制熔体塑化均匀。料筒温度需采用分段式控制,进料段温度控制在160-180℃,塑化段温度控制在240-260℃,均化段温度控制在260-270℃,喷嘴温度控制在250-260℃,确保PET切片充分塑化,形成均匀的熔体。山东成锋始终坚持诚实守信的齐鲁文化,发展自身,服务客户!山东保健品PET瓶哪家好
通过成锋人的矢志追求与不懈努力,越来越多的企业认可我们,并与成锋建立了持久的合作关系。山东保健品PET瓶哪家好
设立专门的卫生洁净监督小组,由卫生管理专员牵头,负责全车间卫生洁净管控的日常监督、检查与考核。监督小组每日对生产环境、人员操作、设备清洁、原料储存、废料处理等环节进行巡查,发现违规操作、管控不到位的情况,及时责令整改,做好监督记录;每周进行一次详细检查,每月进行一次考核,考核结果与岗位绩效挂钩,对管控到位的岗位与个人进行奖励,对管控不到位的进行处罚,确保管控措施落地见效。同时,建立问题整改机制,对监督检查中发现的问题,明确整改责任人、整改措施与整改期限,整改完成后,监督小组进行复查,确保问题整改到位,避免问题反复出现。山东保健品PET瓶哪家好


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29