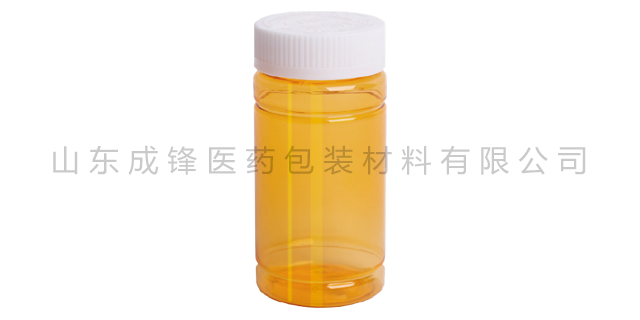
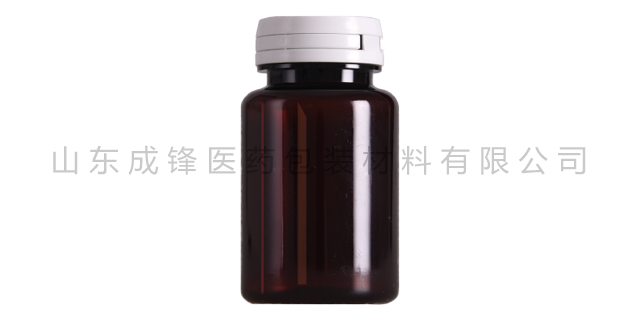
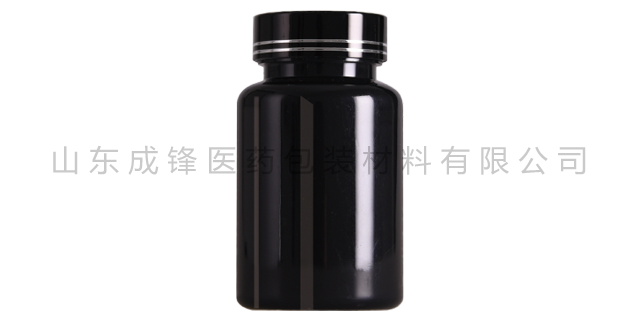
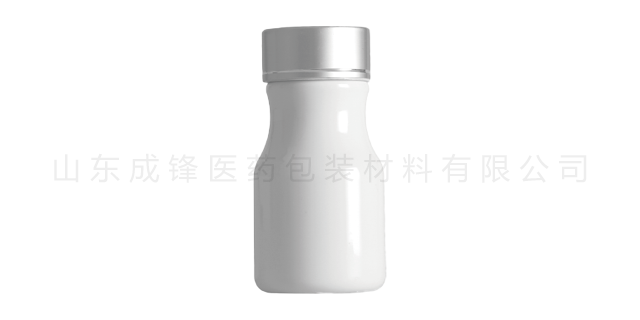
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
两步法生产模式较大优势在于灵活性强,注塑与吹塑可分开排班生产,瓶坯可提前储备库存,适配不同规格瓶子的柔性化生产。除此之外还有一步法一体化成型设备,注塑与吹塑在同一台设备内连续完成,无需半成品周转,多用于小批量、定制化品质包装生产。无论采用哪种生产模式,注塑、吹塑两大关键工序的基础功能不会发生改变,注塑决定瓶口精度、螺纹尺寸、基础材质结构,吹塑决定瓶身外形、壁厚分布、整体力学性能,二者共同决定成品品质上限。成锋医药管理思想:梦想成真,乐在工作,积极行动。重庆食品级PET聚酯瓶哪家好
包装的关键目的是保护成品瓶,避免运输、储存过程中出现破损、划痕、污染等问题。包装方式根据产品用途、运输方式调整,常用的包装方式有塑料袋包装、纸箱包装、托盘包装三种。对于小容量、批量大的聚酯塑料瓶,可采用塑料袋包装后装入纸箱,每箱装入固定数量的成品瓶;对于大容量、易破损的聚酯塑料瓶,可采用托盘包装,将成品瓶整齐排列在托盘上,用缠绕膜固定,确保运输过程中稳定。包装过程中需注意以下要点:一是包装材料需清洁、干燥,符合产品卫生标准,避免污染成品瓶;二是包装过程中需轻拿轻放,避免碰撞、摩擦,防止成品瓶破损、划痕;三是包装需紧密,避免成品瓶在包装内晃动,导致破损;四是对于食品、饮料、医药包装的聚酯塑料瓶,包装过程需在清洁、无菌的环境中进行,确保产品卫生安全。上海药用PET聚酯瓶厂家为实现互利共赢,让我们携手共进、共同发展、共同创造辉煌的明天!
筛选合格瓶坯,避免不合格瓶坯进入吹塑工序。吹塑前需对瓶坯进行抽样检查,剔除厚薄不均、变形、有杂质的瓶坯,避免此类瓶坯吹塑后产生成品缺陷,同时减少原料浪费。拉伸与吹胀是吹塑成型的关键步骤,通过机械拉伸与高压吹气的协同作用,将软化的瓶坯拉伸为薄壁中空瓶体,拉伸比例与吹气参数的合理性,直接决定瓶身的厚薄均匀度,需重点优化以下参数:拉伸工艺控制:确保双向拉伸均匀。拉伸分为轴向拉伸与周向拉伸(吹胀拉伸),双向拉伸的比例需准确匹配,一般轴向拉伸比例为1:2.5-1:3.5,周向拉伸比例为1:2-1:3,总拉伸比例控制在1:5-1:10,具体比例根据成品瓶的规格与性能要求调整。
全自动PET吹瓶机结构复杂,包含上料系统、加热系统、拉伸吹胀系统、冷却系统、脱模系统、控制系统等多个组成部分,生产前需对各系统进行详细调试,确保设备运行准确、稳定,各项参数符合生产要求。设备调试是前期准备的关键环节,直接影响生产效率与产品质量,主要包含以下几个方面的调试操作。一是控制系统调试。打开吹瓶机总电源,启动控制系统,检查触摸屏、操作按钮、传感器、PLC控制器等是否正常工作,确保参数设置界面清晰、操作灵敏,各系统的信号传输顺畅。山东成锋是集研发、设计、制造于一体的专业药品包装材料大型生产企业。
第四,实现规模化预制生产,提升产业灵活性。注塑生产效率高,多腔模具单次可生产数十支瓶坯,全天自动化连续作业,产量大、成本低。瓶坯体积小、占用空间少、耐储存、不易变形,可跨区域运输、长期库存备用,让吹塑生产可以根据订单需求灵活调整,错峰生产、降低设备能耗,大幅提升整个PET瓶产业链的生产调度能力。注塑环节重点管控熔融温度、注射压力、冷却时间、模具温度四大参数。温度过高会造成PET降解发黄、乙醛超标;温度过低熔体流动性差,出现缺料、缩痕;冷却时间不足瓶坯脱模变形;模具温度不均会造成瓶坯内外收缩不一致,产生内应力,后期吹塑易开裂。严格的注塑工艺管控,是降低次品率、稳定产品质量的关键前提。山东成锋医药包装材料有限公司坚持以用户为中心的现代企业文化价值观。重庆食品级PET聚酯瓶哪家好
山东成锋医药包装材料有限公司期待成为您忠实的合作伙伴。重庆食品级PET聚酯瓶哪家好
双向拉伸工艺提升氧气阻隔性能的关键机制是:分子链有序取向使分子间的空隙大幅减少,气体分子的渗透路径被延长、变窄,从而降低气体渗透速度。同时,分子链取向增强了分子间作用力,进一步阻碍了气体分子的渗透。例如,采用双向拉伸工艺生产的PET饮料瓶,可使饮料的保质期延长至12-18个月,而未拉伸PET饮料瓶的保质期只为6-12个月;用于包装医药产品的双向拉伸PET瓶,可有效阻挡氧气渗透,确保药品在保质期内药效稳定,符合医药级包装标准。此外,双向拉伸工艺还能提升聚酯塑料瓶对其他有害气体(如氮气、二氧化硫)的阻隔能力,避免外界有害气体渗透进入瓶内,污染内容物,进一步提升产品安全性。重庆食品级PET聚酯瓶哪家好


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29