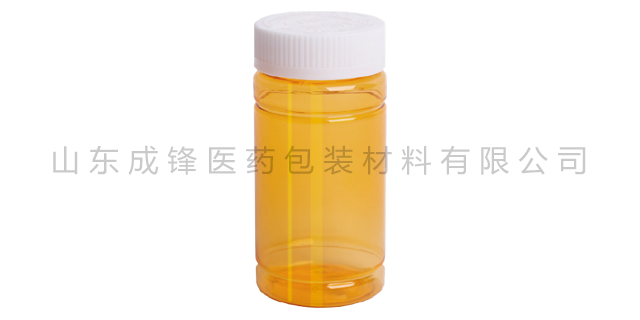
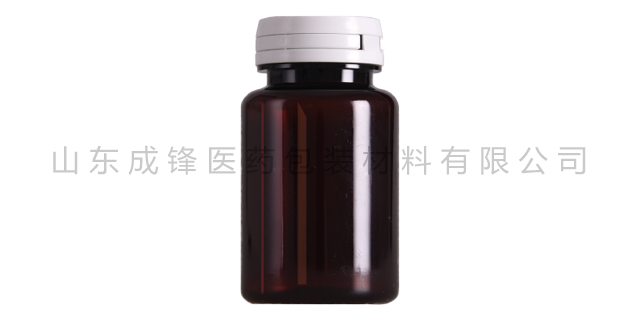
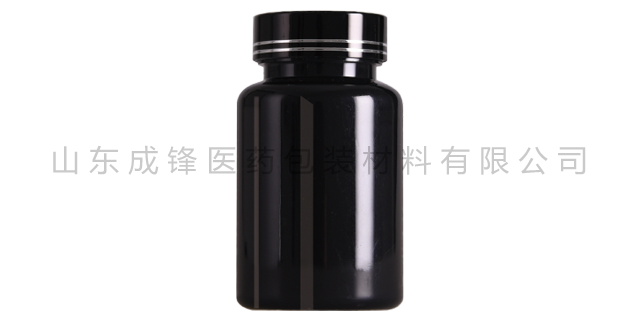
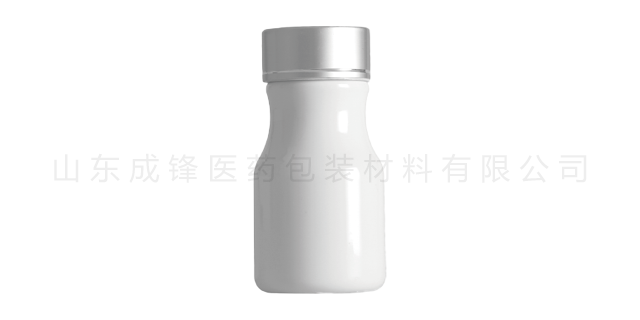
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
型腔壁厚设计:优化壁厚分布。瓶坯的壁厚需根据成品瓶的规格的规格设计,一般瓶坯壁厚控制在2-4mm,瓶坯的瓶颈、瓶肩部位需适当加厚,为后续吹塑拉伸提供足够的材料,避免吹塑后局部过薄。同时,型腔内壁需采用渐变式设计,避免壁厚突变,减少熔体填充过程中的流动死角,确保熔体均匀填充,形成厚薄均匀的瓶坯。冷却水路设计:保证瓶坯冷却均匀。瓶坯模具的冷却水路需均匀分布在型腔周围,水路间距控制在20-30mm,水路直径根据瓶坯厚度调整,确保模具各部位温度均匀。对于瓶坯的瓶颈、瓶肩等厚度较大的部位,可适当加密冷却水路,加快冷却速度,避免因冷却不均导致收缩差异,进而产生厚薄偏差。成锋医药将继续贯彻全员质量管理意识,将质量控制措施贯穿在公司的整个业务运行体系环节。安徽PET塑料广口瓶哪家好
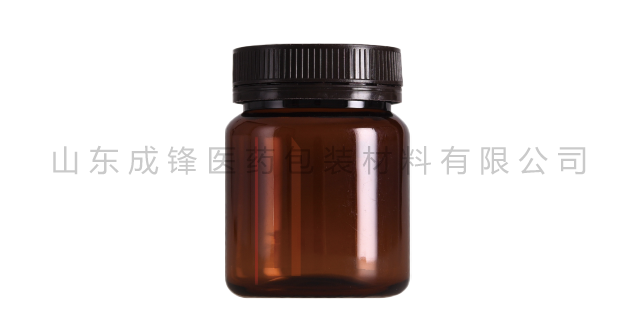
瓶口尺寸是PET塑料瓶密封性的关键保障,直接影响与瓶盖的配合效果,若瓶口尺寸偏差过大,会导致瓶盖无法密封,出现渗漏问题,尤其是食品、医药级PET瓶,渗漏会导致产品变质、污染,引发安全隐患。瓶口尺寸主要包括瓶口内径、外径、螺纹尺寸、瓶口平面度等,这些尺寸均由模具的瓶口型腔、螺纹型芯的尺寸精度、位置精度决定。若模具瓶口型腔的内径、外径尺寸偏差,会导致瓶口尺寸超出标准,无法与瓶盖准确配合;若螺纹型芯的加工精度不足,螺纹的螺距、牙型偏差,会导致瓶盖拧紧困难或密封不严安徽PET塑料广口瓶哪家好山东成锋医药包装材料有限公司主要生产药用塑料瓶、塑料瓶、保健品瓶。
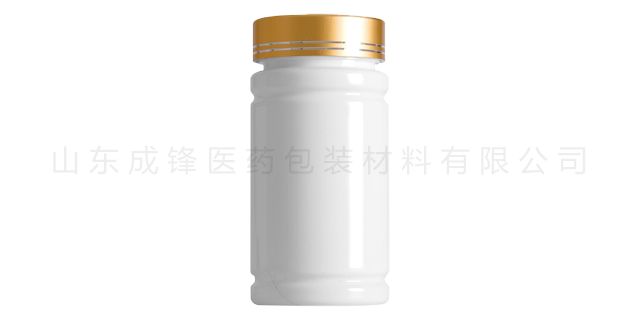
光泽度是衡量聚酯塑料瓶外观质感的重要指标,光泽度越高,瓶体表面越光滑、明亮,视觉效果越好。未拉伸的PET塑料瓶,分子链无序排列,瓶体表面不够光滑,光线照射时反射不均匀,光泽度较低(通常为50-60%);而双向拉伸工艺使PET分子链有序取向,瓶体表面更加光滑、平整,光线照射时反射均匀,光泽度大幅提升,可达80%-90%,使瓶体呈现出晶莹剔透的质感,提升产品的品质形象。同时,双向拉伸PET瓶的表面平整度高,无毛刺、无褶皱,进一步优化了外观质感。例如,用于包装品质化妆品、保健品的双向拉伸PET瓶,凭借优异的光泽度与平整度,可提升产品的档次,增强市场竞争力;用于包装饮料的双向拉伸PET瓶,晶莹剔透的外观的能吸引消费者的注意力,提升产品的销量。
瓶坯是PET瓶吹塑成型的基础,瓶坯的厚薄均匀度直接决定成品瓶的厚薄均匀度。若瓶坯本身厚薄不均,后续吹塑过程中即使工艺优化,也难以完全纠正偏差,因此注塑瓶坯阶段是控制瓶身厚薄均匀度的“源头管控点”,需从工艺参数、模具设计、操作规范三个方面重点管控。注塑工艺参数的合理性,是保证瓶坯厚薄均匀的关键,需根据瓶坯规格、原料特性,准确调控以下关键参数:温度参数:控制熔体塑化均匀。料筒温度需采用分段式控制,进料段温度控制在160-180℃,塑化段温度控制在240-260℃,均化段温度控制在260-270℃,喷嘴温度控制在250-260℃,确保PET切片充分塑化,形成均匀的熔体。山东成锋的诚信、实力和产品质量获得业界的认可。
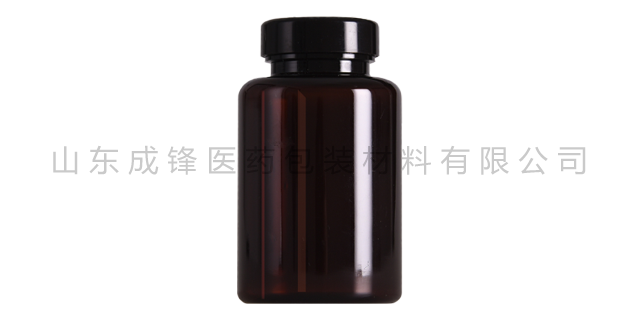
这种力学性能的提升,较大的实际价值在于实现了聚酯塑料瓶“轻量化”与“较高的强度”的完美平衡。未拉伸的PET塑料瓶,为了保证足够的强度,需要增加瓶身壁厚(通常为0.5-0.8mm),不只增加了原料用量,还提升了生产成本;而经过双向拉伸的聚酯塑料瓶,在保证强度优于未拉伸产品的前提下,可将瓶身壁厚控制在0.3-0.5mm,减少30%-40%的原料用量,实现轻量化生产。例如,生产500ml的饮料瓶,未拉伸PET瓶的原料用量约为35g,而双向拉伸PET瓶的原料用量只为25g左右,每吨PET原料可多生产约40000个瓶子,大幅降低原料成本。同时,轻量化的瓶体还能降低运输成本,减少物流环节的能耗,契合绿色生产理念。成锋医药凭借良好的信誉,可靠的质量,合理的价格,赢得了广大新老客户的一致好评。安徽PET塑料广口瓶哪家好
成锋医药包装拥有口服固体药用聚酯瓶、口服固体药用高密度聚乙烯瓶等药包材。安徽PET塑料广口瓶哪家好
食品级PET全程采用密闭式无菌洁净生产系统,聚合车间遵循食品级化工生产洁净标准,车间空气经过过滤净化,杜绝粉尘、微生物、外来污染物混入原料熔体。酯化反应、预缩聚、终缩聚三大关键反应阶段,温度、真空度、反应时长、物料流速全部采用高精度自动化控制,精细把控聚合度、分子链排列规整度,重点抑制乙醛、低聚物等有害物质的生成。乙醛是PET加工中极易产生的挥发性物质,会带来异味与毒性风险,食品级PET通过优化高温真空脱挥工艺,长时间高真空脱除小分子挥发物,将乙醛含量严格控制在3ppm以内,满足国家食品包装材料强制标准。安徽PET塑料广口瓶哪家好


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29