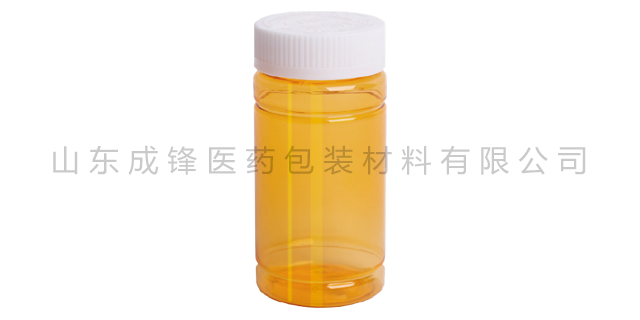
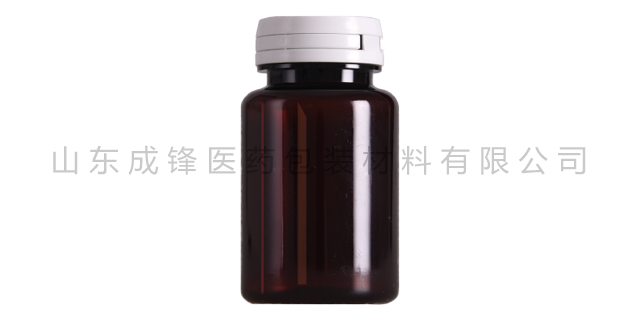
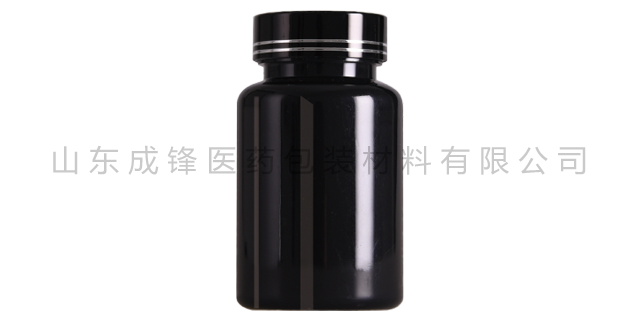
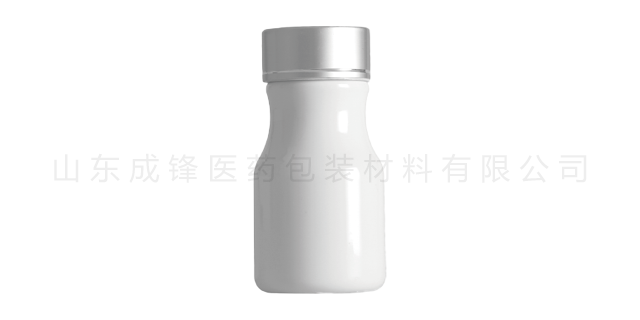
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
PET瓶的工业化批量生产主要分为两步法生产模式,也是目前行业主流生产方式,分为单独的注塑车间与吹塑车间,分工生产、高效联动。首先将干燥处理合格的食品级PET切片原料,投入注塑用挤出注塑设备,经过高温熔融、高压注射、模具冷却、固化脱模,批量生产出管状带瓶口的半成品,行业内统一称为PET瓶坯。瓶坯结构紧凑、壁厚较大、硬度高、便于储存与长途运输,可长期存放等待二次加工。完成瓶坯批量生产后,再将瓶坯输送至吹塑设备,通过红外烘箱进行分段准确加热,使瓶坯材质达到高弹软化状态,放置于吹塑模具内部,借助拉伸杆机械拉伸配合压缩空气高压吹胀,让软化后的PET材料均匀贴合模具型腔内壁,经过快速冷却定型、排气脱模,之后形成规格统一、外形规整、薄壁轻量化的中空PET成品瓶。山东成锋诚愿与您提携接手,共同奋斗,做您坚实的后盾和矢志不渝的合作伙伴。广西医用PET瓶价格
基础管控:优化注塑工艺,确保瓶坯壁厚均匀、密度一致;准确控制吹塑加热温度,确保瓶坯各部位加热均匀,瓶坯匀速旋转;校准拉伸杆垂直度,确保与瓶坯同心,优化拉伸比例与吹气参数,确保双向拉伸均匀;优化吹塑模具设计,确保型腔对称、冷却水路分布均匀,定期抛光模具型腔;校准吹瓶机精度,确保设备运行稳定。外观类瑕疵缺陷是PET塑料瓶生产中较易出现、较易被识别的缺陷类型,主要表现为瓶身表面、瓶口、瓶底等部位的外观异常,不影响瓶子的基础使用功能,但会严重降低商品的视觉效果与货架吸引力,是企业质量管控中重点排查的内容。新疆饮料PET塑料瓶价格山东成锋的诚信、实力和产品质量获得业界的认可。
吹塑过程中,瓶坯的加热、拉伸、吹胀三个步骤的协同性,直接决定成品瓶的壁厚分布,需通过工艺优化、设备调控、操作规范,确保瓶身厚薄均匀。瓶坯加热的均匀性,是吹塑阶段厚薄均匀的前提。若瓶坯加热不均,会导致局部软化过度(吹胀后过薄)、局部软化不足(吹胀后过厚),因此需重点管控加热温度与加热方式:分段式加热,准确控制各部位温度。吹瓶机的加热烘箱采用红外辐射加热,将烘箱分为多个加热区域(一般为4-6个区域),分别对应瓶坯的瓶颈、瓶肩、瓶身、瓶底部位。
瓶坯模具的结构设计,是决定瓶坯厚薄均匀度的关键因素,需结合瓶坯规格与注塑工艺,优化以下设计要点:型腔流道设计:确保熔体均匀分配。多腔瓶坯模具的流道需采用对称式设计,主流道、分流道的尺寸需一致,流道内壁需光滑,减少熔体流动阻力,确保熔体均匀分配到每个型腔。分流道的长度与直径需匹配,避免因流道长度差异导致熔体到达各型腔的时间不同,进而造成瓶坯厚薄不均。同时,在流道末端设置冷料井,收集前端未充分塑化的熔体,避免冷料进入型腔,导致瓶坯局部偏薄或出现缺陷。成锋医药经营理念:创新、多元、永续、共生。
瓶口是瓶子与瓶盖密封配合的关键部位,螺纹牙距、牙型、口径尺寸、密封台阶全部由注塑模具一次性定型,精度误差控制在微米级别,保证后续瓶盖旋合紧密、防渗漏、防脱落。如果注塑工序精度不足,螺纹变形、口径偏差,会直接导致后期灌装漏液、密封失效,属于不可逆的致命质量缺陷。第二,锁定材质基础性能,控制有害物质残留。食品级PET瓶的安全属性,在注塑阶段就已初步定型。注塑过程的温度、压力、射速参数,直接影响乙醛含量、低聚物析出、分子链稳定度。合理的注塑温度曲线可以避免PET过度高温降解,减少挥发性有害物质生成,保障包装食品接触安全性。成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。广西医用PET瓶价格
山东成锋始终坚持诚实守信的齐鲁文化,发展自身,服务客户!广西医用PET瓶价格
筛选合格瓶坯,避免不合格瓶坯进入吹塑工序。吹塑前需对瓶坯进行抽样检查,剔除厚薄不均、变形、有杂质的瓶坯,避免此类瓶坯吹塑后产生成品缺陷,同时减少原料浪费。拉伸与吹胀是吹塑成型的关键步骤,通过机械拉伸与高压吹气的协同作用,将软化的瓶坯拉伸为薄壁中空瓶体,拉伸比例与吹气参数的合理性,直接决定瓶身的厚薄均匀度,需重点优化以下参数:拉伸工艺控制:确保双向拉伸均匀。拉伸分为轴向拉伸与周向拉伸(吹胀拉伸),双向拉伸的比例需准确匹配,一般轴向拉伸比例为1:2.5-1:3.5,周向拉伸比例为1:2-1:3,总拉伸比例控制在1:5-1:10,具体比例根据成品瓶的规格与性能要求调整。广西医用PET瓶价格


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29