
- 品牌
- 精诚得
- 型号
- 齐全
钣件的形状可分割成一些简单的图形元素,然后合成所需图形。例如:矩形是4个直角的合成;波浪形是一些曲线的合成等。因此,对于一些精度要求较高的小批量甚至单件生产的钣金件,可以用一些通用件迅速组装成单元冲压模具,采用数控技术,使之快速成形。将被加工钣金件看成一个可被分割的平面图形,对分割出来的简单图形元素进行数字化处理。即按其方位进行定位编码。如图1所示的非等距简单图形零件的数字化,缺口1、2、3、4的(Δx,Δy)均相等,方孔5的(Δx,Δy)均等于2倍的(Δx,Δy),设现有通用冲头的宽等于Δx,长等于Δy,则按如图1所示进行编号。缺口1由位置(2,0)以及位置(3,0)合成,缺口2、3、4同样由两个位置合成,方孔由8个位置合成这些零件对精度要求较高,精密冲压模具能够实现±0.01mm的精度控制。常熟好的精密冲压模具采购
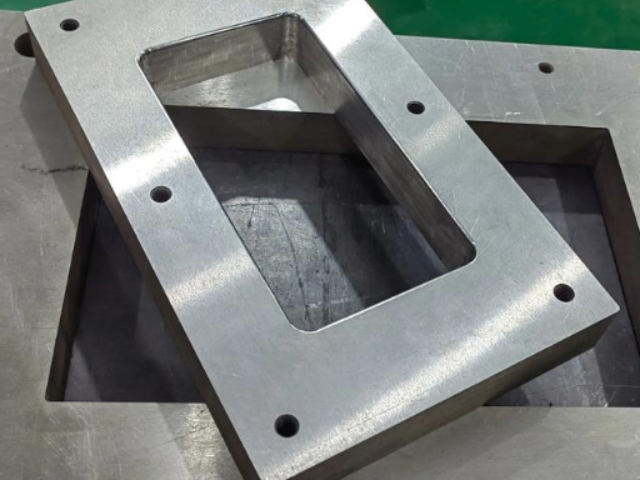
选用质量钢材和应用相应的表面处理技术来提高模具的寿命就显得十分必要。模具热处理和表面处理是否能充分发挥模具钢材料性能的关键环节。模具热处理的发展方向是采用真空热处理。模具表面处理除完善应发展工艺先进的气相沉积(TiN、TiC等)、等离子喷涂等技术。(7)模具研磨抛光将自动化、智能化模具表面的质量对模具使用寿命、制件外观质量等方面均有较大的影响,研究自动化、智能化的研磨与抛光方法替代现有手工操作,以提高模具表面质量是重要的发展趋势。(8)模具自动加工系统的发展虎丘区特色精密冲压模具设计推广生物降解润滑剂、废料闭环回收等绿色制造技术,降低精密冲压过程中的环境污染和资源消耗。
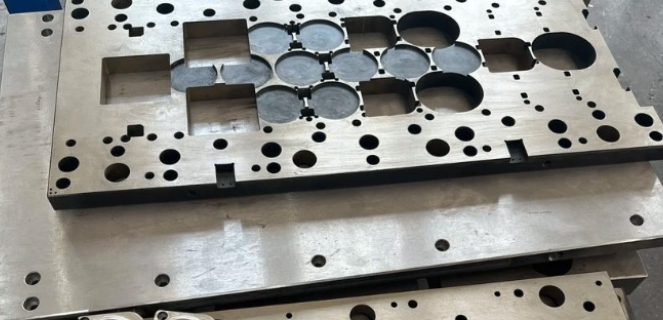
3.系统软件设计整个系统由上位机来管理。系统软件语言采用Visual Basic 6 .0编制其集成开发环境(IDE)集设计、修改、调试、生成等功能于一体,人机交互界面十分友好。它是功能强大的Windows环境下的编程语言简单易学可视化程度高。系统软件结构采用模块化结构,共有5个功能模块:系统开机后进入Windows界面双击“数控单元冲模”图标,即弹出应用界面,可选择功能模块。系统软件功能模块图如图7所示。编辑模块用来完成用户对所设定的参数组进行操作的程序的编辑、修改、生成。
基本分类a.碳素工具钢在模具中应用较多的碳素工具钢为T8A、T10A等,优点为加工性能好,价格便宜。但淬透性和红硬性差,热处理变形大,承载能力较低。b.低合金工具钢低合金工具钢是在碳素工具钢的基础上加入了适量的合金元素。与碳素工具钢相比,减少了淬火变形和开裂倾向,提高了钢的淬透性,耐磨性亦较好。用于制造模具的低合金钢有 CrWMn、9Mn2V、7CrSiMnMoV(代号CH-1)、6CrNiSiMnMoV(代号GD)等。c. 高碳高铬工具钢常用的高碳高铬工具钢有Cr12和Cr12MoV、Cr12Mo1V1(代号D2)、SKD11,它们具有较好的淬透性、淬硬性和耐磨性,热处理变形很小,为高耐磨微变形模具钢,承载能力仅次于高速钢。但碳化物偏析严重,必须进行反复镦拔(轴向镦、径向拔)改锻,以降低碳化物的不均匀性,提高使用性能。随着人工智能技术的发展,精密冲压模具将实现智能化控制。
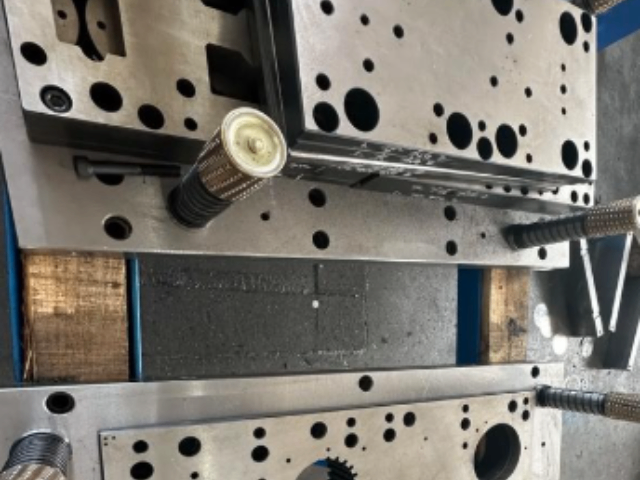
模具先进制造技术的发展主要体现在:高速铣削加工普通铣削加工采用低的进给速度和大的切削参数,而高速铣削加工则采用高的进给速度和小的切削参数,高速铣削加工相对于普通铣削加工具有如下特点:a.高效 高速铣削的主轴转速一般为15000r/min~40000r/min,比较高可达100000r/min。在切削钢时,其切削速度约为400m/min,比传统的铣削加工高5~10倍;在加工模具型腔时与传统的加工方法(传统铣削、电火花成形加工等)相比其效率提高4~5倍。模具结构坚固,能够承受冲压过程中的巨大压力而不变形。江苏便宜的精密冲压模具服务热线
模座变形:模座厚度不够或受力不平均,导柱、导套直度变异。研磨矫正或重灌塑胶钢或更换模座或使受力平均。常熟好的精密冲压模具采购
参数设定模块将输入的参数组制成数据表,送入数据库以备程序的调用。运行管理模块负责程序的运行、中断。通信模块负责上、下位机之间的通信管理,就是将控制程序段及调用的参数组使用MSCOMM控件,通过RS232串行口送入单片机使单片机执行控制工作。查询模块。方便用户对已存文件的查看与调用。单片机的程序也采用模块化结构,与上位机一样共有5个功能模块通过通信接口接受上位机的输入指令,控制X,Y方向步进电机的运动。也可以脱离上位机直接控制运行。上位机通信程序流程图,如图8左图所示。下位机通信程序流程图,如图8右图所示。常熟好的精密冲压模具采购
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


而模具制造是整个链条中**基础的要素之一。许多模具企业加大了用于技术进步的投资力度,将技术进步视为企业发展的重要动力。一些国内模具企业已普及了二维CAD,并陆续开始使用Pro/E、PDX、UG NX、NX Progressive Die Design、I-DEAS、Euclid-IS、Logopress3、3DQuickPress、MoldWorks和Topsolid Progress等国际通用软件,个别厂家还引进了Moldflow、C-Flow、DYNAFORM、Optris和MAGMASOFT等CAE软件,并成功应用于冲压模的设计中。以汽车覆盖件模具为**的大型冲压模具的制造技术已取得很大...
- 工业园区靠谱的精密冲压模具更换 2026-11-06
- 工业园区制造精密冲压模具推荐 2026-11-06
- 高新区常规精密冲压模具批发 2026-11-06
- 苏州常规精密冲压模具品牌 2026-11-06
- 吴中区常规精密冲压模具更换 2026-11-06
- 工业园区比较好的精密冲压模具批发 2026-11-06
- 昆山制造精密冲压模具品牌 2026-11-06
- 工业园区便宜的精密冲压模具推荐 2026-11-06
- 常熟便宜的精密冲压模具更换 2026-11-06
- 相城区新款精密冲压模具配送 2026-11-06
- 姑苏区特色精密冲压模具采购 2026-11-05
- 吴江区好的精密冲压模具品牌 2026-11-05
- 张家港新款精密冲压模具品牌 2026-11-05
- 工业园区靠谱的精密冲压模具配送 2026-11-05
- 高新区制造精密冲压模具设计 2026-11-05
- 江苏特色精密冲压模具推荐 2026-11-05

- 工业园区靠谱的精密冲压模具更换 11-06
- 常熟好的精密冲压件配送 11-06
- 工业园区制造精密冲压模具推荐 11-06
- 张家港常规精密冲压件品牌 11-06
- 高新区常规精密冲压模具批发 11-06
- 苏州常规精密冲压模具品牌 11-06
- 吴江区耐用精密冲压件推荐 11-06
- 江苏耐用精密冲压件推荐 11-06
- 工业园区常规精密冲压件采购 11-06
- 吴中区靠谱的精密冲压件价格 11-06